Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье деталей из пластика ABS PP PC PA6
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
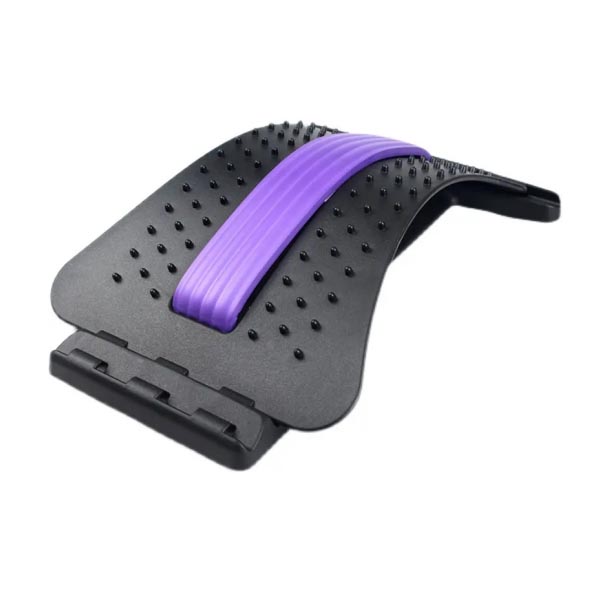
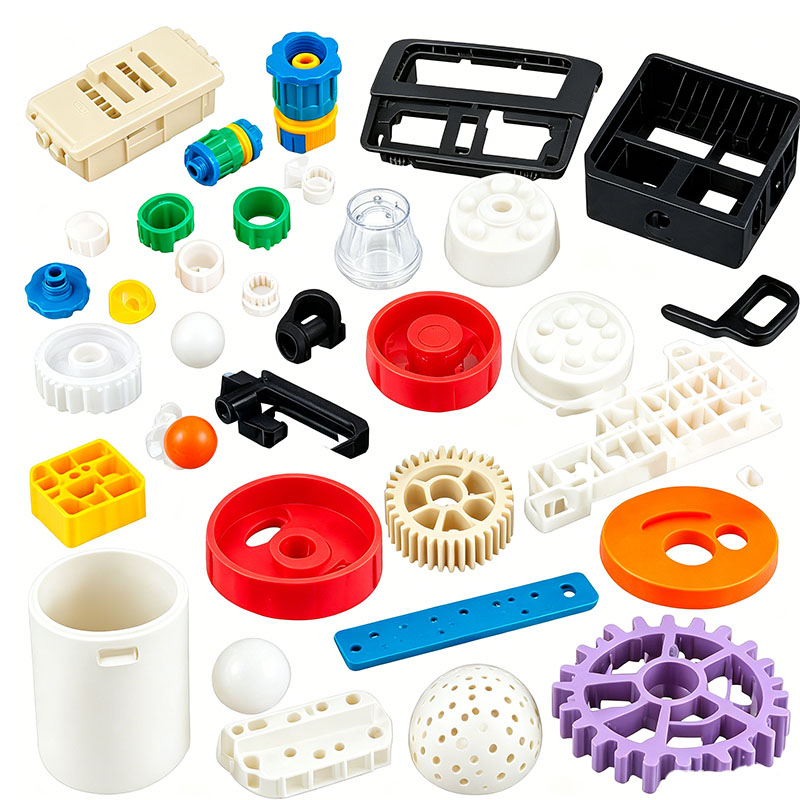
Литье деталей из пластика ABS PP PC PA6
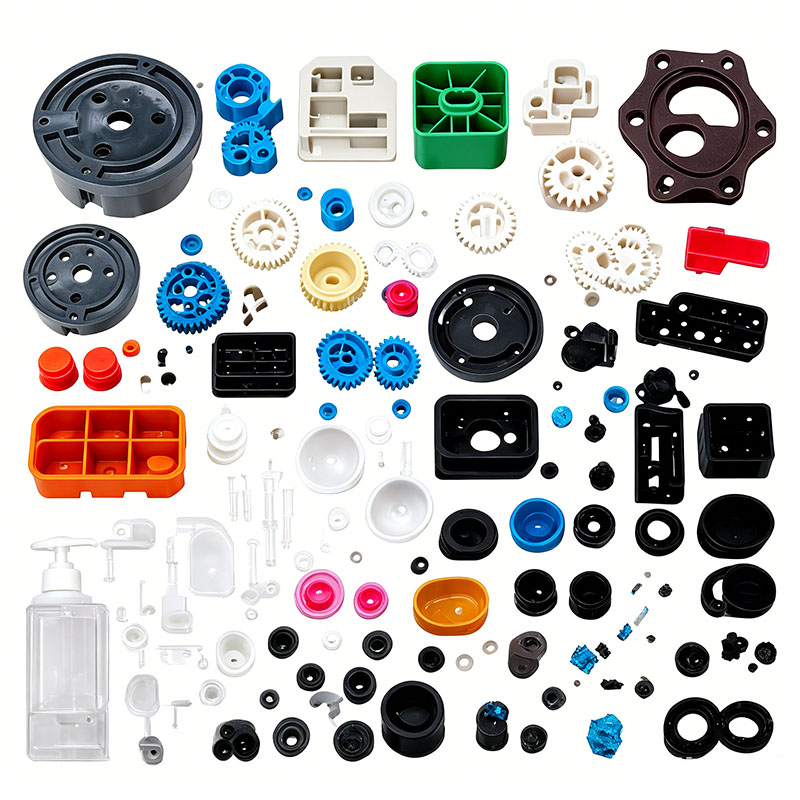
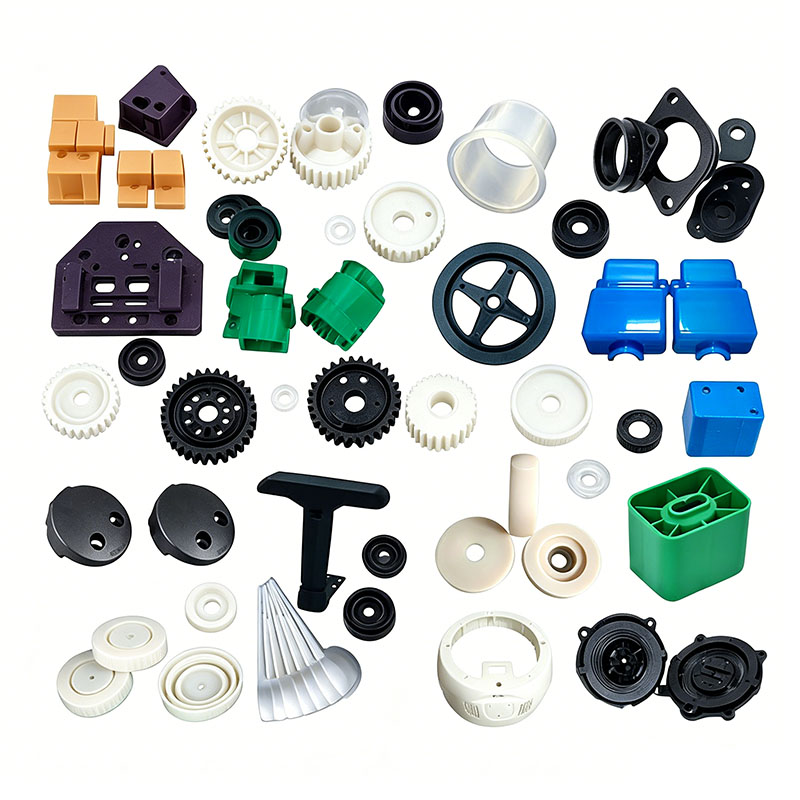
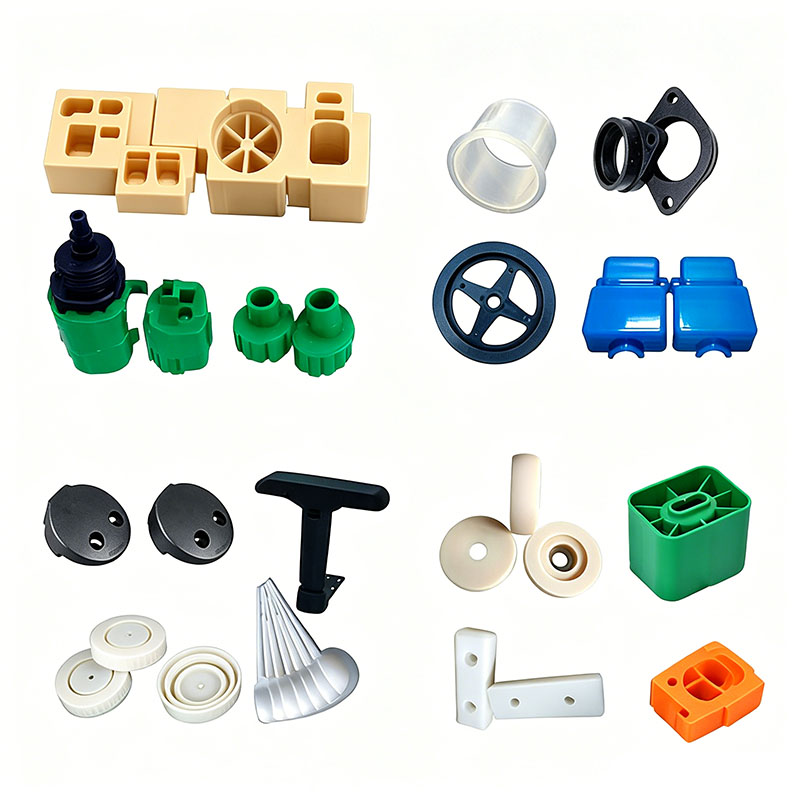
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт в области технологий производства пресс-форм и может изготовить детали из пластика ABS PP PC PA6 по индивидуальному заказу. Мы предоставляем профессиональные услуги по формованию деталей из пластика ABS PP PC PA6 и являемся профессиональным производителем формованных деталей из пластика ABS PP PC PA6. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых деталей из ABS PP PC PA6 наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с формованием деталей из пластика ABS PP PC PA6, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и идеальной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для формования деталей из пластика ABS PP PC PA6, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для изделий из пластика ABS PP PC PA6 мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
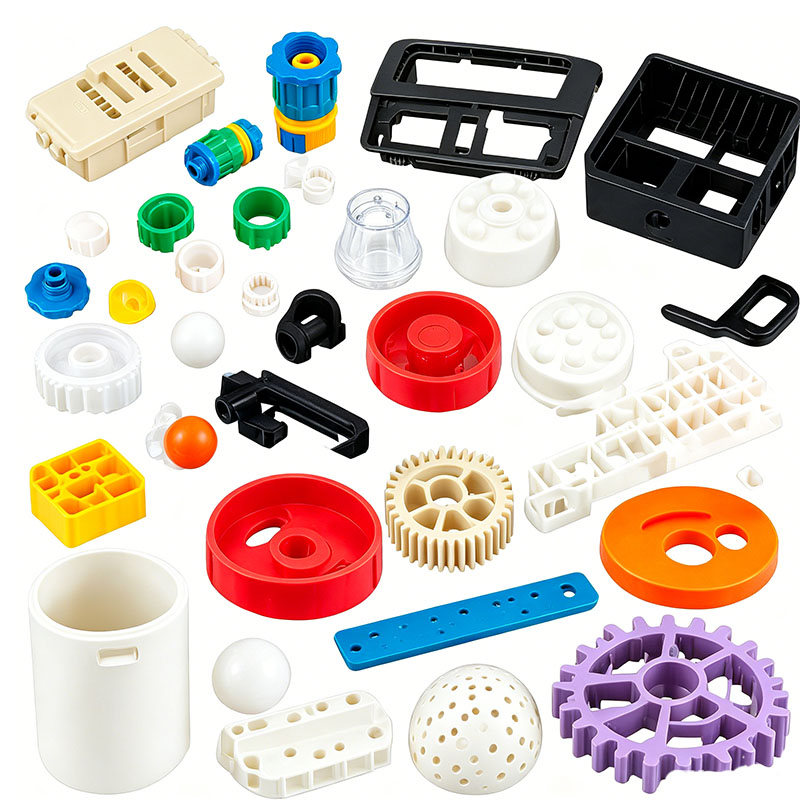
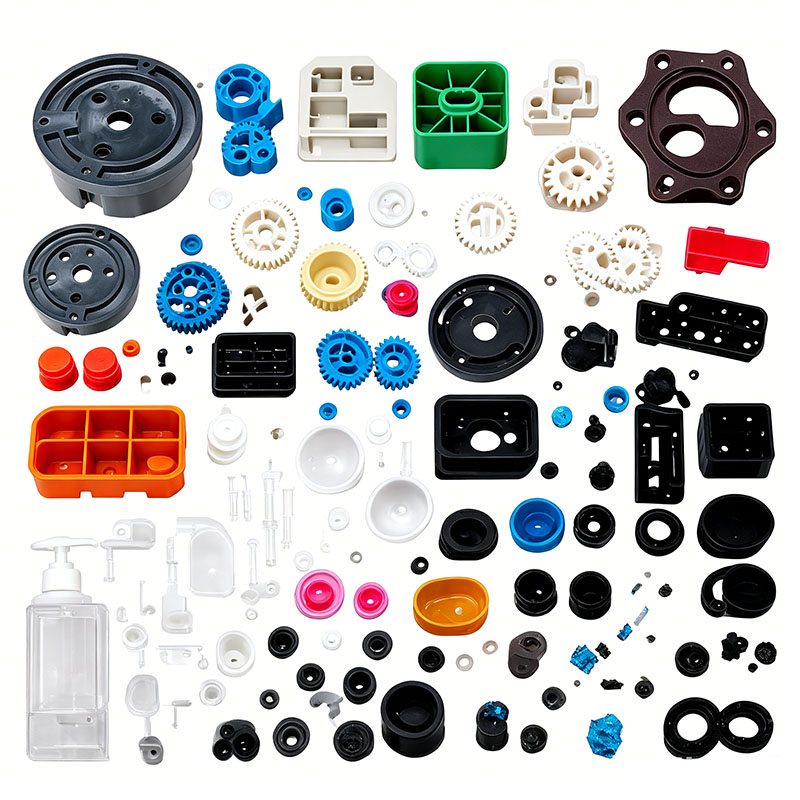
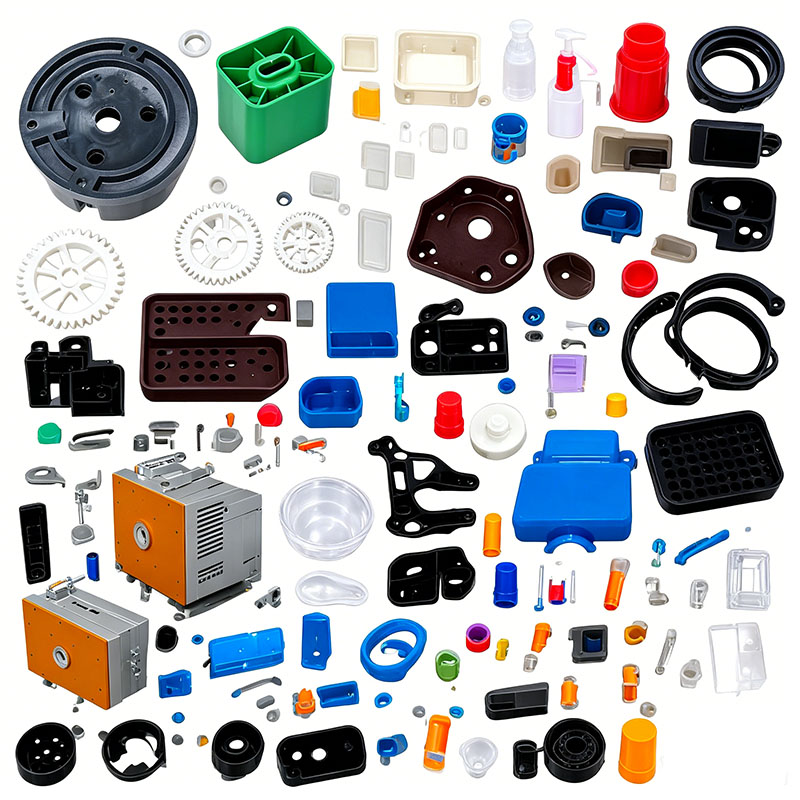
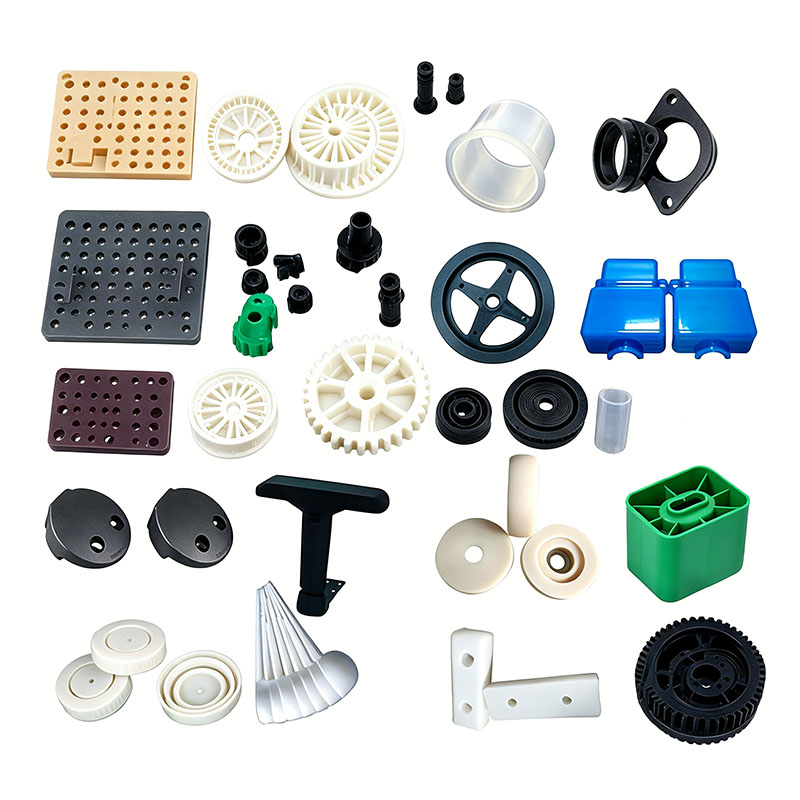
В пластиковых деталях электросамокатов обычно используются четыре основных основных материала: АБС, ПП, ПК и PA6. Эти материалы существенно различаются по молекулярной структуре, водопоглощению, текучести и термической стабильности; следовательно, их температуры формования, условия сушки, параметры формы и стратегии устранения дефектов сильно различаются. Применение стандартизированного процесса обработки этих материалов часто приводит к таким дефектам, как серебряные полосы, вмятины, растрескивание, хрупкое разрушение и деформация. В следующем разделе описаны ключевые моменты формования для каждого материала, включая практические стандарты производства таких компонентов, как корпуса скутеров, корпуса аккумуляторов, крышки приборов и складные кронштейны.
I. Основы формования ABS (корпуса приборов, крышки обшивки кузова, кожухи руля)
АБС – это сополимер акрилонитрила, бутадиена и стирола. Он обладает хорошей прочностью, высоким блеском поверхности, легкостью окрашивания или нанесения гальванического покрытия и классифицируется как инженерный пластик общего назначения с низким водопоглощением. Ключевые параметры управления включают сушку, температуру формы и управление внутренним напряжением.
Требования к сушке: Степень водопоглощения при комнатной температуре составляет примерно 0,2%; Неправильная сушка материала может привести к появлению серебряных полос и пузырей. Стандартная сушка предполагает выдержку материала при температуре 80°С в течение 3–4 часов, чтобы содержание влаги не превышало 0,04 %; во влажную погоду эту продолжительность следует увеличить до 5 часов. Глубокое осушение не требуется; достаточно стандартной бункерной сушилки.
Температура ствола: Зона питания 160–170°C; средняя зона 180–190°С; сопло 195–205°С. Чрезмерные температуры вызывают разложение бутадиенового компонента, что приводит к пожелтению и ломкости; и наоборот, слишком низкие температуры приводят к плохой текучести, что приводит к образованию линий сварного шва и коротким всплескам.
Температура формы: умеренный диапазон 50–65°C. Низкие температуры формы вызывают высокое внутреннее напряжение, вызывающее растрескивание в процессе обжига после окраски или гальваники; высокие температуры пресс-формы продлевают цикл охлаждения и делают тонкостенные детали склонными к короблению.
Технологическое давление и скорость: Давление впрыска варьируется от 80 до 110 бар. Для тонкостенных косметических деталей применяется поэтапная высокоскоростная заливка для минимизации линий сварных швов. Удерживающее давление применяется в два этапа — 70 бар, а затем 90 бар — для предотвращения утоплений на поверхности. Распространенные дефекты и меры противодействия: Низкую прочность линии сварного шва можно решить путем повышения температуры формы и улучшения вентиляции; растрескивание после напыления требует стадии отжига (60°C в течение 2 часов); Следы поверхностного течения (водяные знаки) обычно возникают из-за недостаточной сушки сырья.
Характеристики перешлифовки: Доля добавленных литников/литников не должна превышать 15%; прочность значительно падает при повторной переработке, поэтому превышение этого соотношения запрещено для деталей, внешний вид которых имеет решающее значение.
II. PP Molding Essentials (кожухи аккумуляторов, крылья, защитные панели, зажимы)
Полипропилен (ПП) — полукристаллический пластик, характеризующийся низкой плотностью, ударопрочностью, устойчивостью к кислотам и щелочам, низкой стоимостью и отличной сыпучестью; однако он имеет высокую усадку, его трудно склеивать и он имеет умеренную низкотемпературную вязкость. Ключевые элементы управления формованием сосредоточены на управлении усадочной деформацией и вентиляцией.
Требования к сушке: водопоглощение ниже 0,01%, поэтому для стандартного производства сушка не требуется; При длительном хранении во влажной среде просушите при температуре 60°C в течение 1 часа, чтобы удалить поверхностную влагу.
Температура ствола: 190–230°С; температура сопла: 210–230°С. ПП имеет низкую температуру плавления; чрезмерные температуры вызывают разложение, что приводит к появлению запахов и серебряных полос, а недостаточные температуры приводят к неполной кристаллизации, матовой поверхности и снижению прочности.
Температура формы: 30–50°С. Более высокие температуры формы увеличивают кристалличность и жесткость продукта, но также увеличивают усадку; низкие температуры пресс-формы используются для тонкостенных деталей, чтобы минимизировать коробление.
Ключевые характеристики формования: усадка формовки ПП колеблется от 1,5% до 2,5%, поэтому при проектировании формы необходимо учитывать этот допуск на усадку. Скорость наполнения должна быть от средней до высокой; из-за превосходной текучести расплава легко возникает заусенец, поэтому усилие зажима должно соответствовать площади проекции изделия. Время выдержки увеличивается с толщиной стенки; толстостенные аккумуляторные отсеки требуют выдержки 15–20 секунд для противодействия усадке, вызванной кристаллизацией.
Контроль дефектов: Деформация продукта в первую очередь вызвана неравномерным охлаждением; добавьте охлаждающие каналы вокруг полости формы. Плохую адгезию или адгезию при трафаретной печати следует устранять с помощью обработки пламенем или коронным разрядом после формования. Для тонкостенных деталей, подвергающихся захвату газа или нагреву, расширьте вентиляционные каналы на линии разъема. Адаптации для модифицированного ПП: Для закаленного ПП и атмосферостойкого ПП параметры процесса остаются неизменными, корректируется только соотношение маточной смеси; для ПП, армированного стекловолокном, температура формы должна быть повышена до 60°C для улучшения склеивания волокон.
III. PC Molding Essentials (прозрачные крышки приборов, высокопрочные декоративные детали)
Поликарбонат (ПК) обеспечивает высокую прозрачность, ударопрочность и термостойкость, но он очень гигроскопичен, имеет высокую вязкость расплава и чрезвычайно чувствителен к влаге. Ключом к формованию является тщательная осушающая сушка и наполнение под высоким давлением и на низкой скорости.
Обязательные нормы сушки: Водопоглощение при комнатной температуре может достигать 0,3%; литье под давлением в присутствии влаги приводит к образованию обширных серебряных полос, пузырей и хрупкости/растрескиванию продукта. Осушающую сушилку необходимо использовать при температуре 110–120°C в течение 4–6 часов, поддерживая содержание влаги строго ниже 0,02 %; если машина простаивает более одного часа, материал требует повторной сушки.
Температура ствола: 260–300°С; сопло: 280–300°С. ПК имеет высокую вязкость; низкие температуры препятствуют полному заполнению полости, а температуры, превышающие 320°C, вызывают разрыв молекулярной цепи, снижая прозрачность и вызывая резкое падение ударной вязкости. Перед выключением продуйте ствол полипропиленом, чтобы предотвратить высокотемпературную карбонизацию и накопление углерода.
Температура формы: Высокая температура формы 80–100°C. Высокие температуры уменьшают внутреннее напряжение сдвига, предотвращая появление следов напряжения на прозрачных деталях; чрезмерно низкие температуры вызывают концентрацию внутренних напряжений, что делает детали склонными к растрескиванию при сборочных нагрузках.
Процесс впрыска: заполнение под высоким давлением и на низкой скорости (давление впрыска 100–140 бар), чтобы избежать внутреннего напряжения, вызванного высокоскоростным сдвигом; умеренное удерживающее давление, продолжительность которого увеличивается в зависимости от толщины стенки; Чрезмерное удерживающее давление строго запрещено для прозрачных деталей во избежание стрессового побеления.
Последующая обработка: если прозрачные детали ПК требуют сборки или склеивания, отожгите их при температуре 70–80°C в течение 2–3 часов после формования, чтобы снять внутренние напряжения; отполируйте форму до зеркального блеска, чтобы обеспечить высокую светопроницаемость без дымки и помутнения. IV. PA6 Ключевые моменты молдинга (складные защелки, опорные кронштейны, несущие элементы конструкции)
Нейлон 6 (PA6) обладает высокой кристалличностью, износостойкостью и высокой механической прочностью, что делает его идеальным материалом для несущих компонентов скутеров. Его основной недостаток – высокое водопоглощение; Хотя поглощение влаги после формования фактически увеличивает прочность, основное внимание при обработке должно быть уделено тщательному осушению, высоким температурам формы и точному контролю температуры.
Требования к сушке: Невысушенный PA6 может содержать до 3% влаги, что приводит к образованию чрезмерных пузырьков во время впрыска и хрупкости сварных швов, которые легко ломаются. Используйте осушающую сушилку при постоянной температуре 105–115°C в течение 4 часов для достижения содержания влаги ≤0,02%; для армированного стекловолокном PA6 (PA6-GF30) увеличьте время высыхания до 5 часов. После высыхания храните материал в герметичном бункере во избежание воздействия воздуха; повторная сушка, если машина простаивает более 30 минут.
Температура ствола: 230–260°С; Сопло: 240–260°С. Слишком низкие температуры приводят к плохой текучести расплава и неравномерному диспергированию стекловолокна; температуры, превышающие 270°C, вызывают разложение нейлона, образование пузырьков газообразного аммиака и значительное снижение прочности детали.
Температура формы: Высокая температура формы 70–90°C. Высокие температуры пресс-формы повышают кристалличность и однородность распределения стекловолокна, значительно повышая износостойкость и усталостную прочность кронштейнов и защелок; низкотемпературное формование приводит к неполной кристаллизации, что приводит к недостаточной жесткости и склонности к деформации ползучести.
Процесс формования: Умеренная текучесть; давление впрыска 80–120 бар при средней скорости наполнения. Материалы, армированные стекловолокном, вызывают износ полости формы, поэтому полости требуют азотирования. Избегайте чрезмерного удерживающего давления, чтобы предотвратить внутренние напряжения, которые могут вызвать деформацию во время хранения; рассчитайте время охлаждения на основе максимальной толщины стенки (например, защелки с толстыми стенками > 4 мм требуют > 20 секунд охлаждения).
Контроль особых характеристик: PA6 становится твердым и хрупким сразу после извлечения из формы, но приобретает прочность после естественного поглощения влаги в течение 24 часов при комнатной температуре; если требуется быстрая сборка, для повышения прочности можно использовать обработку кипящей водой. Детали, армированные стекловолокном, склонны к «плаванию волокна» (обнажению поверхностного волокна); улучшить внешний вид поверхности за счет повышения температуры формы и снижения скорости впрыска. V. Итоговое сравнение формовочных характеристик четырех материалов
ABS уделяет первоочередное внимание качеству поверхности и низкому внутреннему напряжению, что делает его пригодным для декоративных наружных деталей; ПП легко формуется, но он имеет высокую усадку, что делает его идеальным для легких корпусов; ПК обеспечивает высокую прозрачность и ударопрочность, но требует строгого контроля за сушкой и высокими температурами формы; PA6 обеспечивает превосходную прочность и износостойкость, но требует тщательного осушения, что делает его широко используемым для несущих структурных элементов. В реальном производстве сырье необходимо выбирать с учетом функциональности детали, а также строго соблюдать конкретные параметры сушки, температуры формы и впрыска. Кроме того, контроль за отжигом, вентилированием и повторным измельчением необходим для минимизации дефектов партии, таких как растрескивание, серебряные полосы, вмятины и коробление, в источнике, тем самым обеспечивая стабильное качество пластиковых компонентов электросамокатов.
Мы являемся производителем формованных деталей из пластика ABS PP PC PA6, обеспечивая производство высококачественных формованных деталей из пластика ABS PP PC PA6. Если вы хотите изготовить / разработать изделия для формования пластиковых деталей из ABS PP PC PA6, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

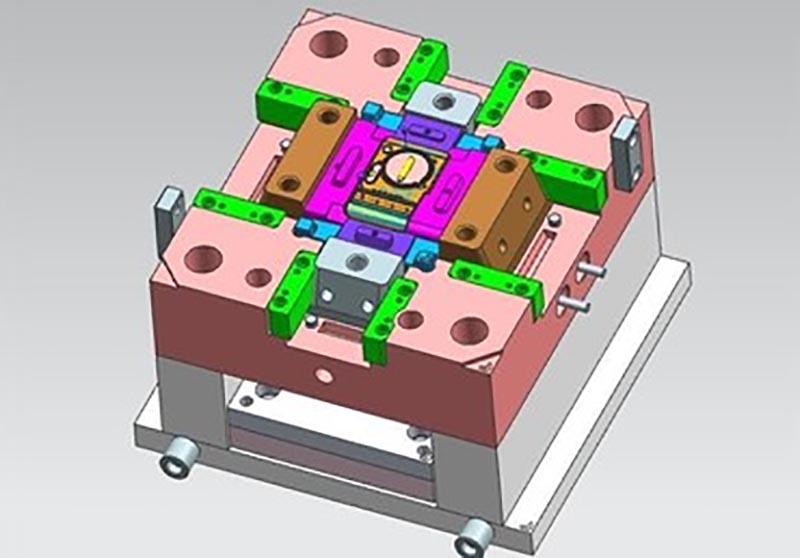
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье деталей из пластика ABS PP PC PA6, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.