Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье пластиковых зажигалок
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
Литье пластиковых зажигалок
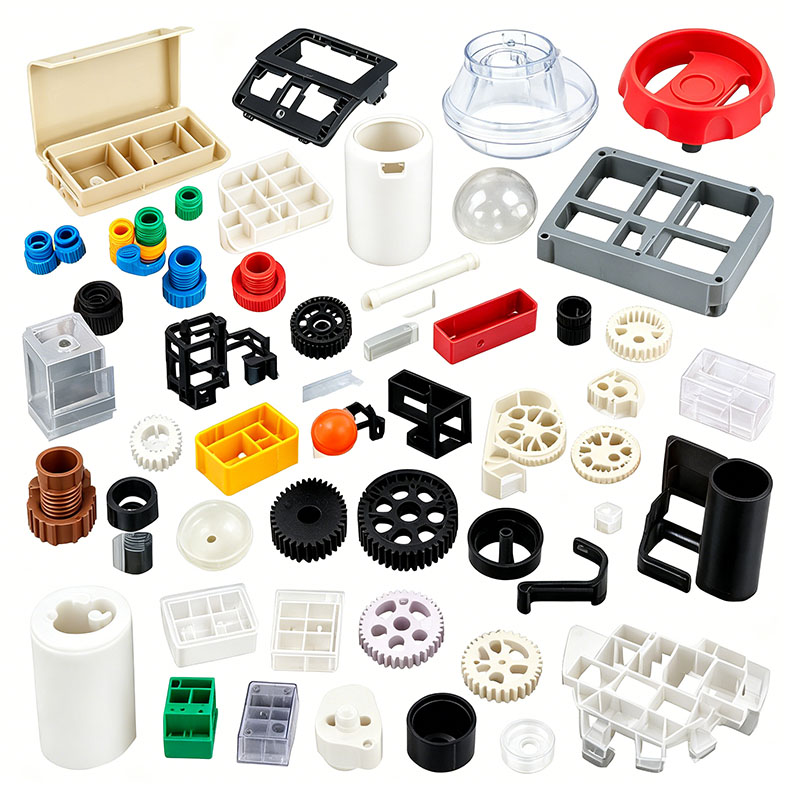
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт в области технологий производства пресс-форм и может выполнить литье пластиковых более легких деталей по индивидуальному заказу. Мы предоставляем профессиональные услуги по формованию деталей для пластиковых зажигалок по индивидуальному заказу и являемся профессиональным производителем форм для изготовления деталей для пластиковых зажигалок. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых деталей для зажигалок по индивидуальному заказу наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем легких деталей из пластика, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и идеальной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для формования пластиковых деталей для зажигалок, изготовленные по индивидуальному заказу, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования более легких деталей из пластика мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
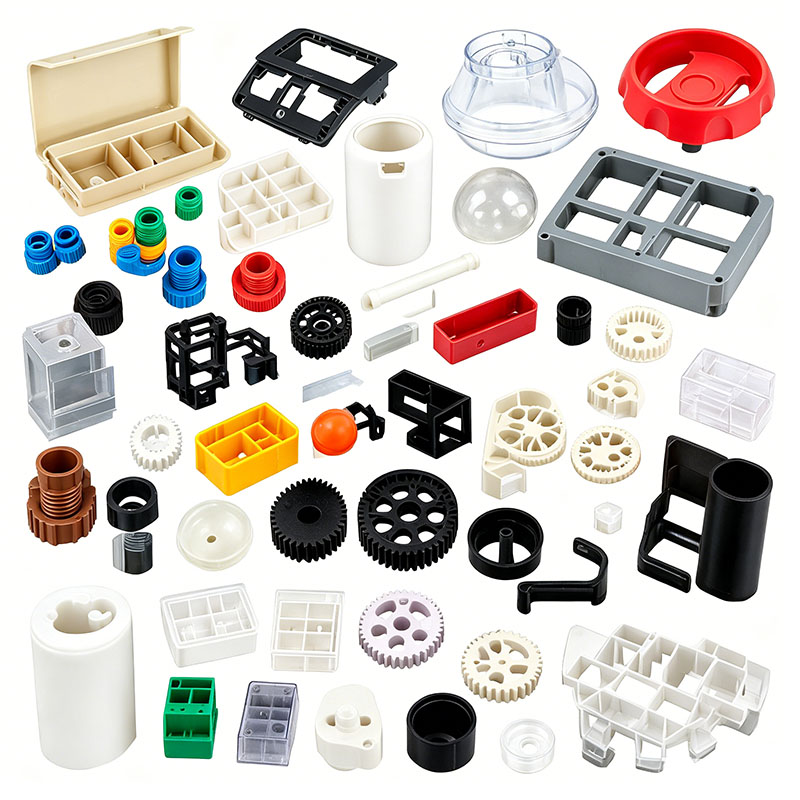
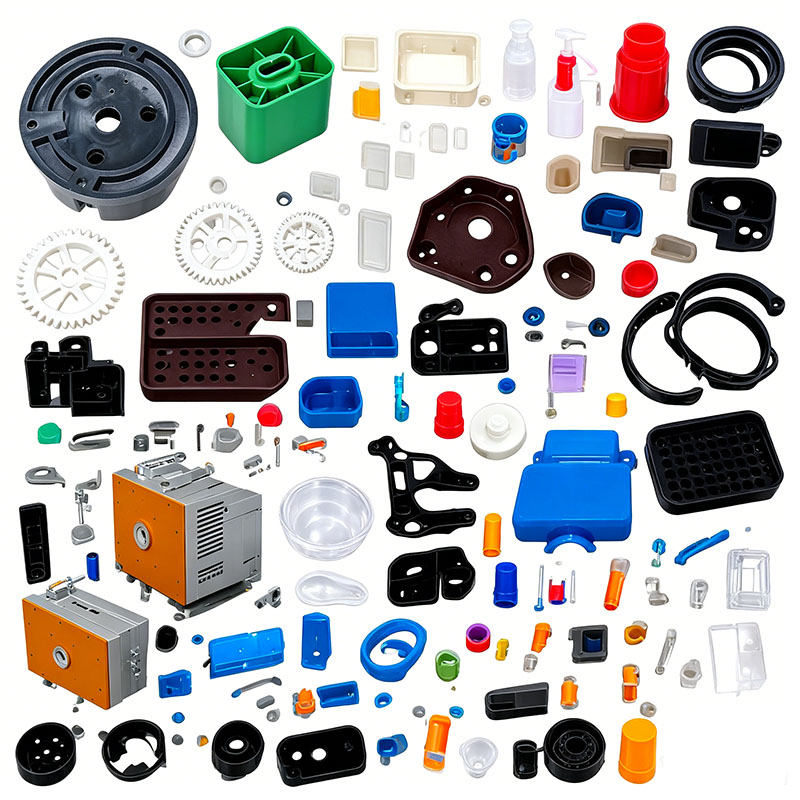
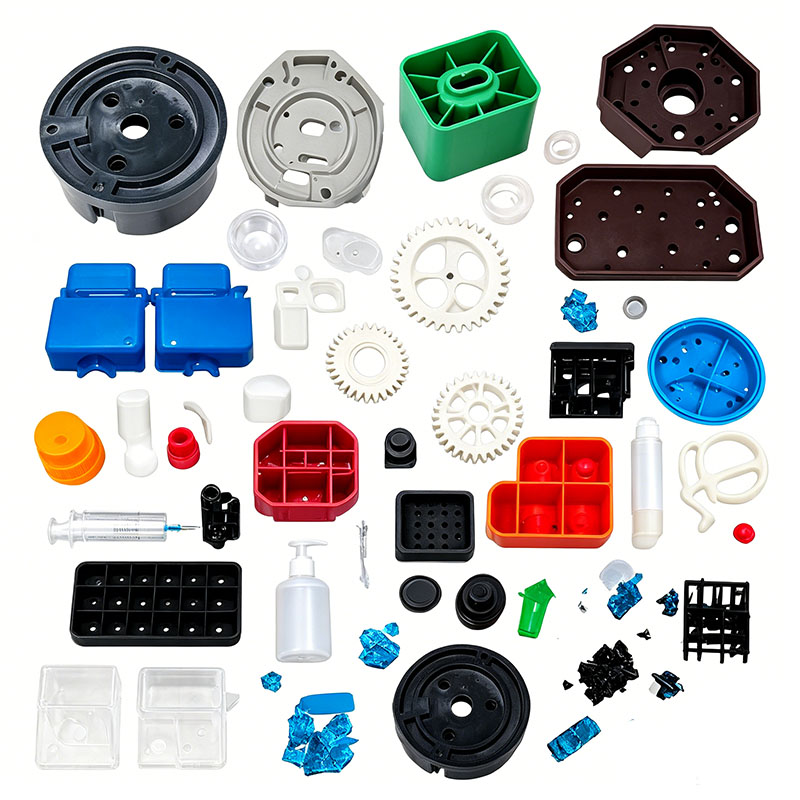
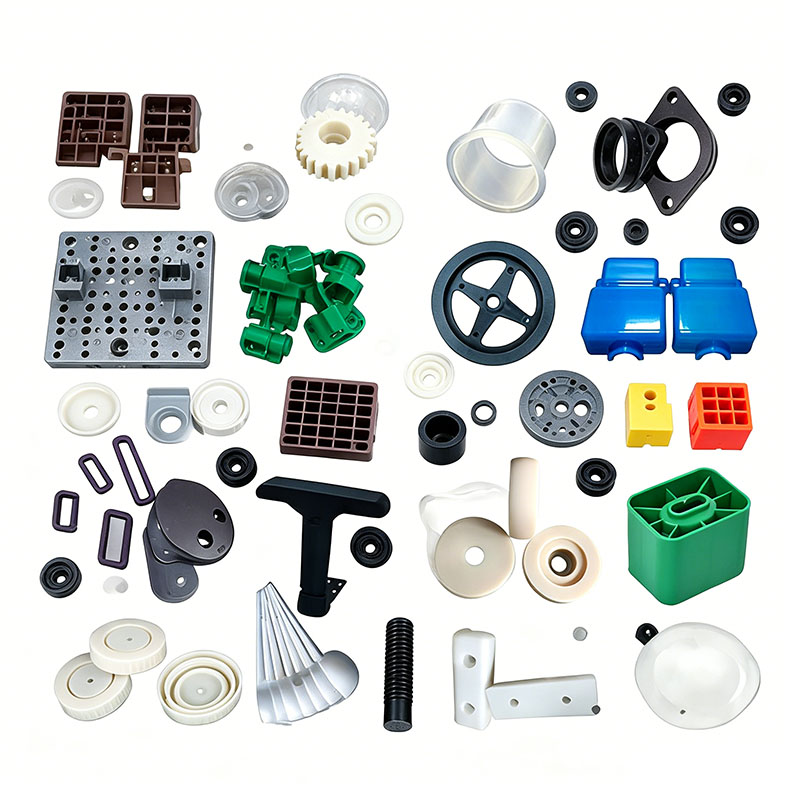
Пластиковые компоненты зажигалки, включая корпус, газовый резервуар, верхнюю крышку, лобовое стекло, кнопку зажигания, регулировочный ползунок, основание и прозрачное смотровое окно, классифицируются как небольшие, многополые, прецизионные детали, отлитые под давлением. Эти продукты должны соответствовать строгим стандартам безопасности в отношении взрывостойкости, огнестойкости, ударопрочности, трещиностойкости и воздухонепроницаемости, при этом они должны работать в широком диапазоне температур и содержать жидкий бутан под высоким давлением. Из-за небольших размеров деталей, тонких стенок и конфигурации пресс-форм с большим количеством полостей процесс формования очень чувствителен к критическим дефектам, таким как короткие пробоины, линии сварки, микротрещины и утечки, вызванные вспышкой. Полный производственный процесс состоит из пяти основных этапов: предварительная обработка сырья, установка и настройка многоместной пресс-формы, циклы литья под давлением, постобработка/финишная обработка и многоэтапное тестирование безопасности. На протяжении всего процесса осуществляется строгий контроль, обеспечивающий взрывобезопасность, низкие внутренние напряжения, отсутствие резкой вспышки и стабильную огнестойкость.
I. Складирование и предварительная обработка сырья.
Компоненты, к которым предъявляются требования по давлению и взрывобезопасности, требуют сырья с исключительной прочностью, устойчивостью к низким температурам и огнестойкостью; Выбор материала и предварительная обработка представляют собой первую линию защиты безопасности.
Классификация и сопоставление сырья
Для корпуса, корпуса газового баллона и кнопки зажигания выбран ударопрочный модифицированный ПП и огнестойкий сополимер ПП; Эти материалы обладают высокой прочностью, устойчивостью к бутановым растворителям и устойчивостью к растрескиванию при низких температурах, а также присущими огнезащитными свойствами. Для прозрачного окна контроля уровня топлива используется высокопрочный прозрачный GPPS или пищевой ПК, а для лобового стекла и небольших декоративных деталей используется глянцевый ABS.
Строгий запрет на переработку материалов. Использование переработанного измельченного материала (отходов литников/литников) строго запрещено для работающих под давлением герметичных компонентов, таких как газовые резервуары и корпуса. Молекулярная деградация при переизмельчении снижает ударную вязкость, что делает детали склонными к растрескиванию и утечкам под воздействием газа под давлением, что создает риск взрыва. Только мелкие декоративные детали могут содержать до 5% измельченного материала того же типа, при условии, что он был измельчен и просеян для удаления крупных частиц. В процессе смешивания используются немигрирующие, экологически чистые маточные смеси и низколетучие антиадгезивы для форм, чтобы предотвратить реакции набухания между добавками и бутаном, которые в противном случае могли бы вызвать утечку из корпуса. Огнестойкий ПП смешивается и хранится отдельно от стандартного ПП и АБС, чтобы не ухудшить его огнезащитные свойства.
Управление процессом смешивания
Используется небольшой тихоходный вертикальный миксер, работающий со скоростью 250–280 об/мин в течение 5–8 минут. Модифицированный ПП не должен подвергаться длительному высокоскоростному перемешиванию; Накопление тепла при трении может повредить внутреннюю систему закалки и снизить устойчивость к ударам при падении. Сырье разных цветов смешивается отдельно, чтобы предотвратить изменение цвета от партии к партии. После смешивания бункер для материала герметизируется во избежание попадания пыли; Мелкая пыль, попадающая в многополую форму, может легко засорить крошечные вентиляционные каналы, что приведет к появлению черных пятен или дефектов герметичности.
Стандартизированная сушка и осушение
АБС и ПК (используются для прозрачных деталей) очень гигроскопичны; Следовые количества влаги могут образовывать микропузырьки внутри формованных деталей, что приводит к растрескиванию и утечке газа под давлением. Стандартная сушка АБС-пластика предполагает постоянную температуру 80°C в течение 3 часов, тогда как смотровые окна ПК сушат при 110°C в течение 4 часов с использованием осушающей сушилки, поддерживая содержание влаги ниже 0,04%. Модифицированный ПП имеет крайне низкое водопоглощение; при нормальных условиях в мастерской сушка не требуется, однако в условиях высокой влажности южного сезона «Сливовых дождей» для удаления поверхностной влаги достаточно сушки при низкой температуре 60°C в течение 1 часа. Учитывая небольшую емкость бункера термопластавтоматов, сырье сушат небольшими партиями; если машина простаивает более одного часа, материал необходимо снова осушить, чтобы предотвратить повторное впитывание влаги. Высушенное сырье подается в машину по герметичному трубопроводу, чтобы изолировать его от влажного воздуха цеха.
II. Сборка и предварительный нагрев/пуск в эксплуатацию небольших многоместных форм
Более легкие компоненты имеют миниатюрный размер, а в формах обычно используется сбалансированная конструкция с несколькими полостями (например, 16 или 32 полости). Ключевые элементы конструкции включают балансировку направляющих, независимую микровентиляцию, выталкивающие штифты малого диаметра, предназначенные для предотвращения проколов, и высокоточное сопряжение разделяющих поверхностей для предотвращения вспышки и утечки газа. Стальные пресс-формы и структурные стандарты
Для прозрачных смотровых окон и глянцевых наружных обшивок используется коррозионностойкая сталь S136 с зеркальной полировкой; после полировки на поверхности не остается мелких царапин и выбоин. Полости форм для газовых резервуаров из огнестойкого полипропилена подвергаются азотированию, чтобы противостоять длительной эрозии огнезащитным порошком, тем самым продлевая срок службы формы. Все внутренние углы имеют радиус не менее R0,3 для устранения концентрации напряжений и предотвращения растрескивания при падениях. Точность обработки линии разъема контролируется в пределах 0,01 мм, чтобы исключить мелкие заусенцы, которые в противном случае могут привести к чрезмерным монтажным зазорам или утечке газа.
Сбалансированная конструкция системы охлаждения
Пластиковые компоненты зажигалки имеют толщину стенок всего 1,2–2,0 мм, а однородность толщины стенок газового резервуара напрямую определяет взрывобезопасность. В форме используется густая сеть мелких охлаждающих каналов, расположенных рядом с полостями; эти каналы идеально симметричны по полостям, что обеспечивает постоянную скорость охлаждения каждой детали, что приводит к равномерной усадке и отсутствию отклонений в размерах. Температура пресс-формы контролируется по зонам: 50–55°С для декоративных деталей из АБС и 30–40°С для газовых баллонов из негорючего ПП. Чрезмерная температура формы приводит к увеличению кристаллизационной усадки полипропилена, что приводит к уменьшению размеров резервуаров для газа и плохой герметизации, что приводит к утечке газа.
Оптимизированная конструкция вентиляции и выброса
В многополых формах каждая полость снабжена независимыми микроотверстиями (глубиной 0,010 мм, шириной 2–4 мм) с дополнительными вентиляционными вставками, расположенными по линиям сварки, концам потока и в местах толстостенных ребер. Это обеспечивает быструю эвакуацию воздуха во время высокоскоростного наполнения, предотвращая хрупкость сварных швов или локальное подгорание. Выталкиватели для этих мелких деталей имеют диаметр всего 1–2 мм и используют стратегию многоточечного распределенного выталкивания; штифты располагаются в областях с толстыми стенками, избегая критических герметичных зон, и продвигаются в два этапа с низкой скоростью, чтобы предотвратить появление следов напряжения («побеление») или проколов, которые могут создать микротрещины.
Технические характеристики пресс-формы
Эти более легкие формы с несколькими полостями предназначены для использования с небольшими прецизионными термопластавтоматами (100–250T), которые обеспечивают достаточную силу зажима для предотвращения открытия формы и образования заусенцев во время высокоскоростного впрыска. Проведите проверку потока воды в каждом канале охлаждения, чтобы убедиться в отсутствии засоров и утечек; предварительно откалибровать систему защиты формы под низким давлением, чтобы форма автоматически открывалась при обнаружении даже малейшего остатка на литнике, предотвращая повреждение прецизионных микрополостей; тщательно очистите ствол перед обработкой огнестойким полипропиленом, чтобы удалить остатки АБС или ПК, которые могут ухудшить огнезащитные свойства; перед началом пробного формования предварительно прогрейте форму в течение 20 минут, чтобы стабилизировать температуру.
III. Стандартизированный процесс цикла литья под давлением
Полный цикл формования состоит из шести этапов: зажим формы, поэтапный впрыск, кратковременное поэтапное выдерживание давления, быстрое охлаждение, медленный выброс и автоматический сбор деталей. Стратегия основного процесса делает упор на заполнение с низким сдвигом, минимальную упаковку/компенсацию и строгий контроль внутреннего напряжения для предотвращения образования невидимых трещин в корпусе подшипника давления.
Точный поэтапный контроль температуры ствола
Воздушные камеры и корпуса из негорючего полипропилена: 190–215°C; температура сопла: 205°С; максимальная температура не должна превышать 220°C (чрезмерное тепло разлагает огнезащитные добавки и резко снижает прочность материала, что делает детали склонными к разрушению при ударе).
Декоративные детали из АБС: 170–195°C; строго не превышайте 200°C во избежание выделения раздражающих летучих веществ.
Прозрачные окна ПК: 260–280°C; недостаточная текучесть при более низких температурах приводит к образованию линий сварного шва.
Поэтапное высокоскоростное наполнение с переменной скоростью
Учитывая короткий путь течения расплава для этих мелких деталей, используется трехступенчатая стратегия наполнения с регулируемой скоростью: низкоскоростная буферизация у литника, высокоскоростное заполнение основной полости и пониженная скорость с выпуском воздуха в конце пути потока, чтобы сбалансировать однородность наполнения в нескольких полостях. Давление впрыска: 70–95 бар; избыточное давление вызывает заусенец на герметичной линии разъема и высокие остаточные внутренние напряжения внутри детали; недостаточное давление приводит к плохому провариванию линий сварного шва, что приводит к растрескиванию и утечке воздуха в воздушной камере под давлением. Если между полостями возникают несоответствия в размерах, отрегулируйте скорость впрыска на каждом этапе, чтобы добиться сбалансированного заполнения всех полостей.
Кратковременное двухступенчатое удержание давления
Более легкие компоненты имеют тонкие стенки и минимальную общую усадку; следовательно, продолжительность выдержки давления значительно короче, чем требуется для больших корпусов. В этом процессе используется двухэтапная фаза выдержки: быстрое заполнение полости при высоком давлении с последующей стабилизацией при низком давлении для компенсации незначительной усадки. Время выдержки установлено на уровне 4–8 секунд для компонентов, находящихся под давлением (например, воздушных камер), и 3–5 секунд для небольших декоративных деталей. Удерживающее давление не должно быть чрезмерным, чтобы не допустить появления «белых пятен» или микротрещин в местах расположения выталкивающих штифтов. Загрузка материала происходит одновременно на этапе выдержки, сокращая цикл формования и повышая эффективность массового производства многоместных форм.
Органы управления охлаждением и снятием деталей
Время охлаждения определяется толщиной стенки: 2–3 секунды на 1 мм толщины, при этом стандартное время охлаждения составляет 4–6 секунд для воздушных камер толщиной 1,5 мм. Недостаточное охлаждение приводит к продолжающейся усадке после формования, что приводит к деформации корпуса и нарушению герметичности узла. Открытие и выталкивание формы выполняются на низких, устойчивых скоростях, при этом под формой располагается автоматический сборный бункер для сбора деталей; Ручная обработка прозрачных или воздухонепроницаемых компонентов запрещена во избежание загрязнения отпечатками пальцев или маслом. Только что извлеченные из формы детали необходимо укладывать на лотки плашмя — штабелирование или сжатие строго запрещено, так как даже незначительное давление на небольшие корпуса может легко привести к появлению невидимых микротрещин.
Мы являемся производителем формованных деталей для пластиковых зажигалок, обеспечивая высококачественное производство формованных деталей для пластиковых зажигалок. Если вы хотите изготовить / разработать изделия для литья пластиковых деталей для зажигалок, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

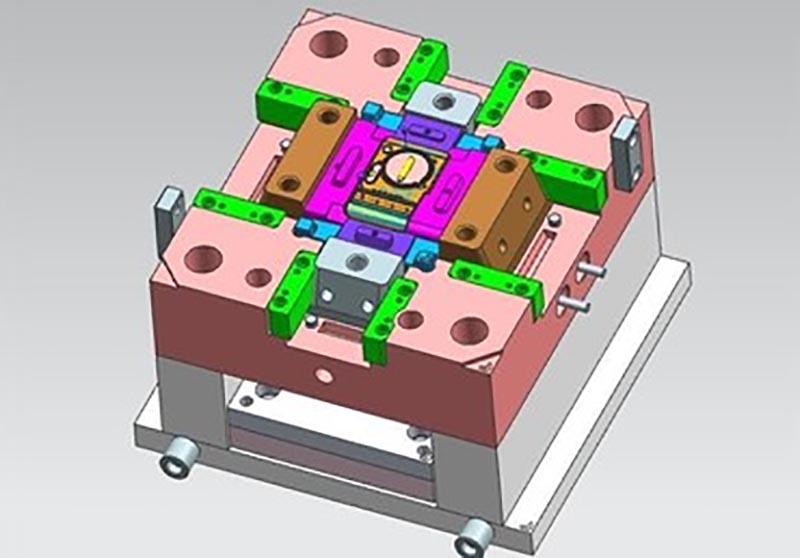
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье пластиковых деталей для зажигалок, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.