Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье деталей машин для литья пластмасс
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
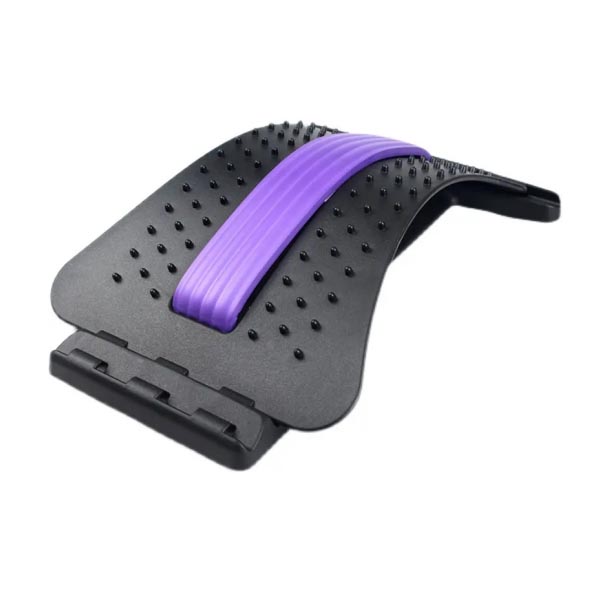
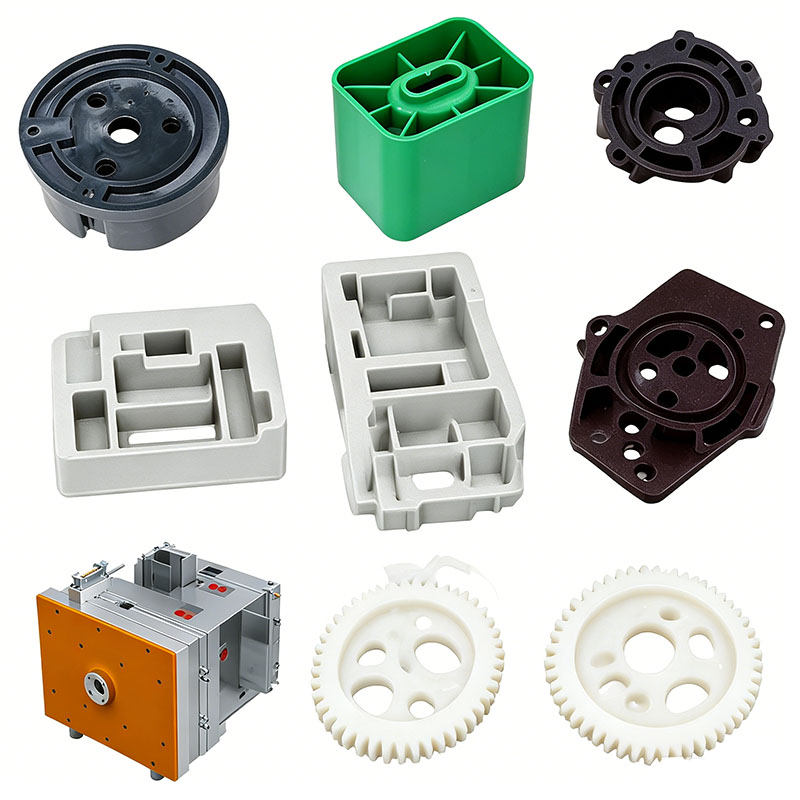
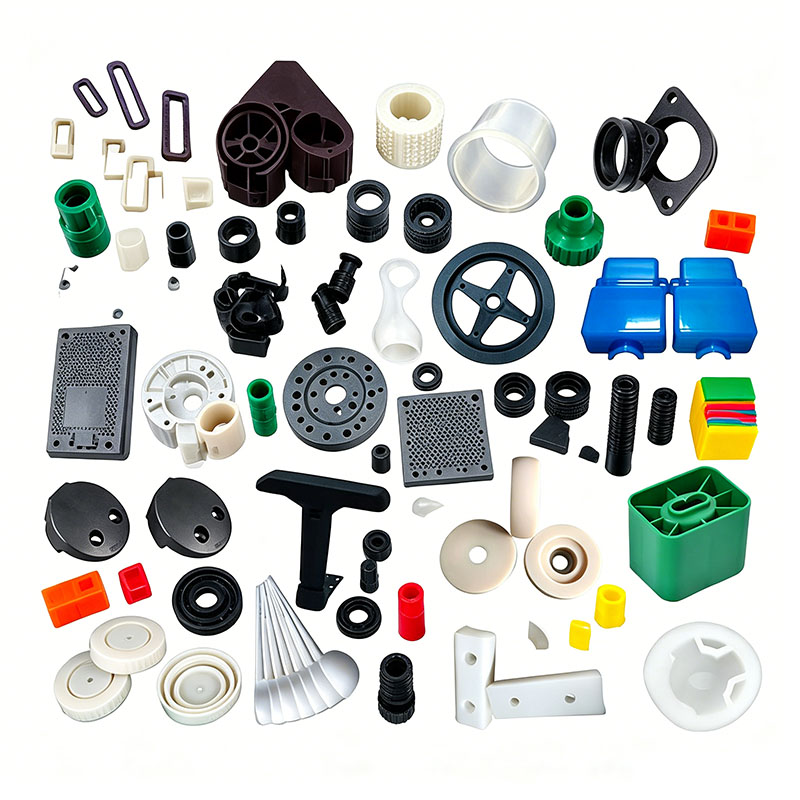
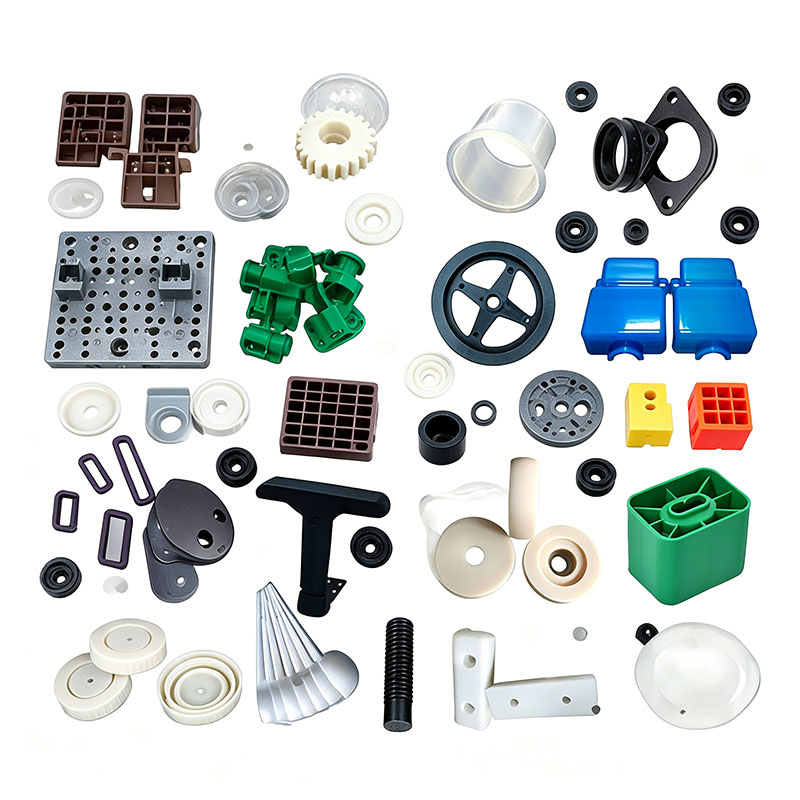
Литье деталей машин для литья пластмасс
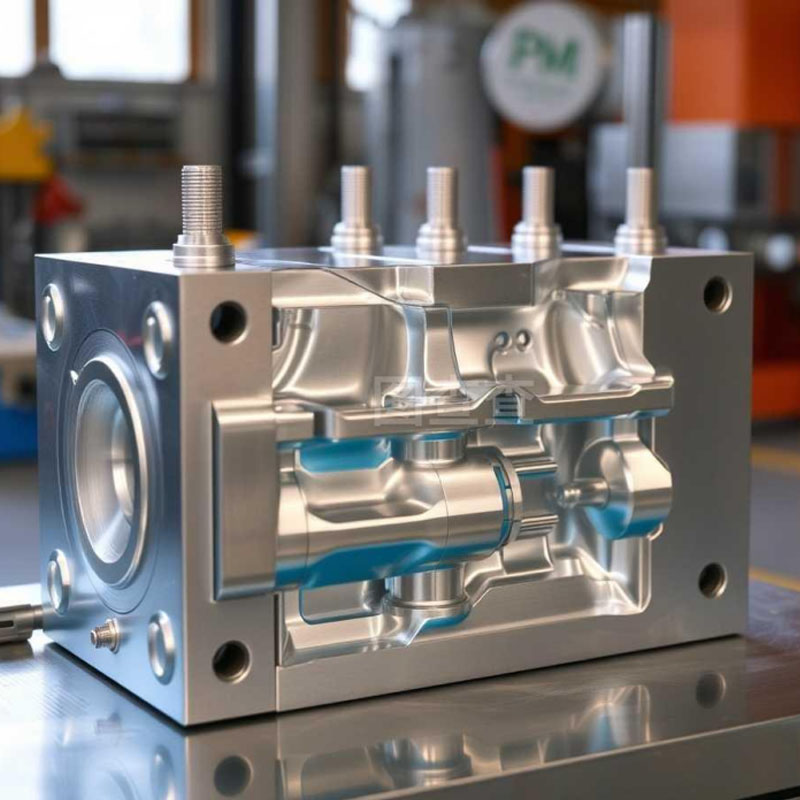
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать детали машин для литья пластмасс по индивидуальному заказу. Мы предоставляем профессиональные услуги по формованию деталей машин для литья пластмасс по индивидуальному заказу и являемся профессиональным производителем деталей машин для литья пластмасс. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления деталей машин для литья пластмасс по индивидуальному заказу наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем деталей машин для литья пластмасс, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и отличной цепочке поставок, наша компания может предоставить клиентам высококачественные индивидуальные изделия для формования деталей машин для литья пластмасс, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования деталей машин для литья пластмасс мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
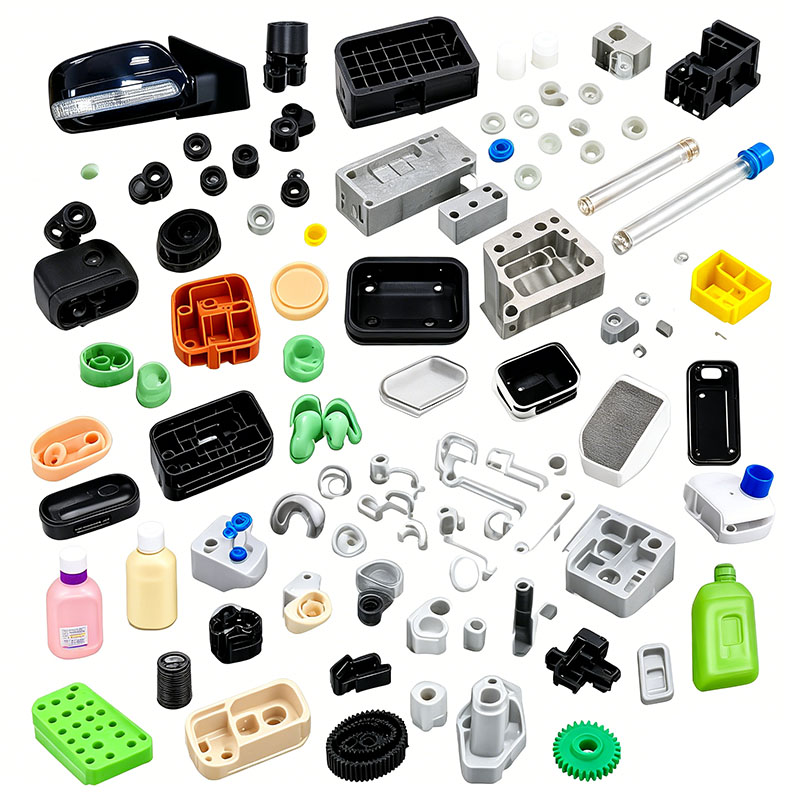
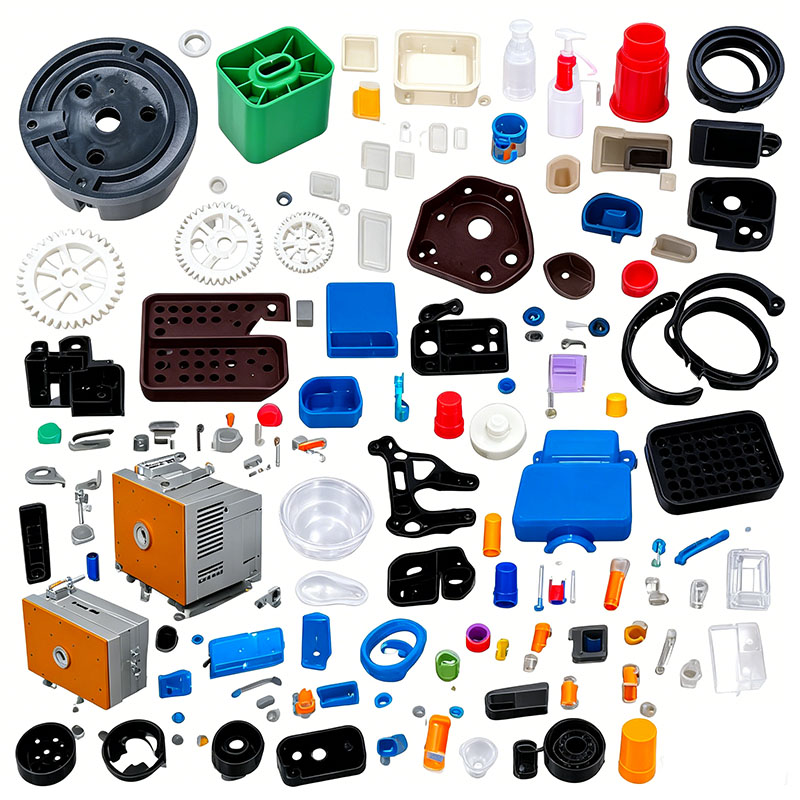
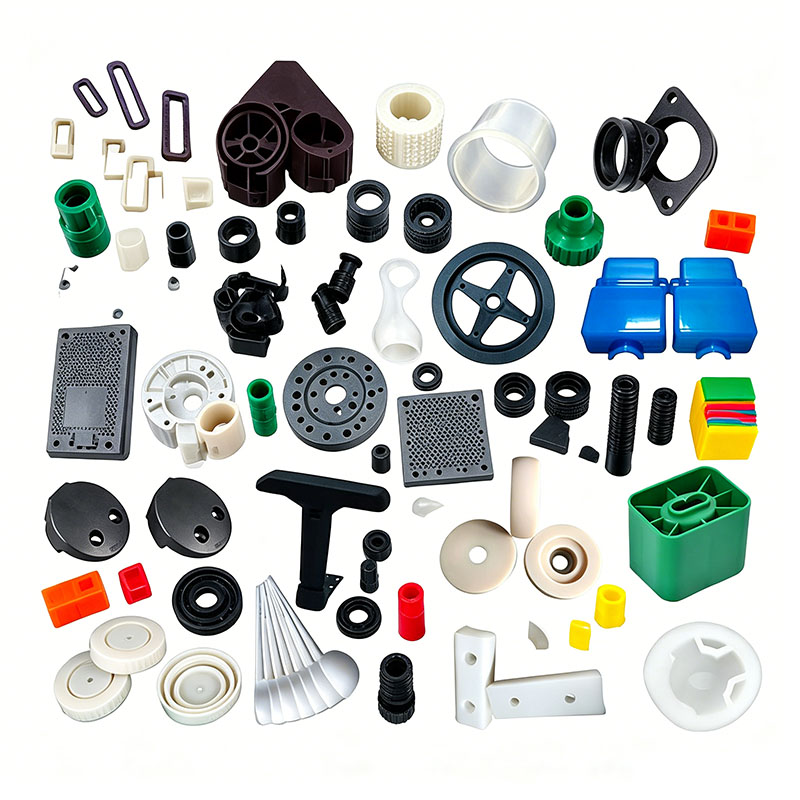
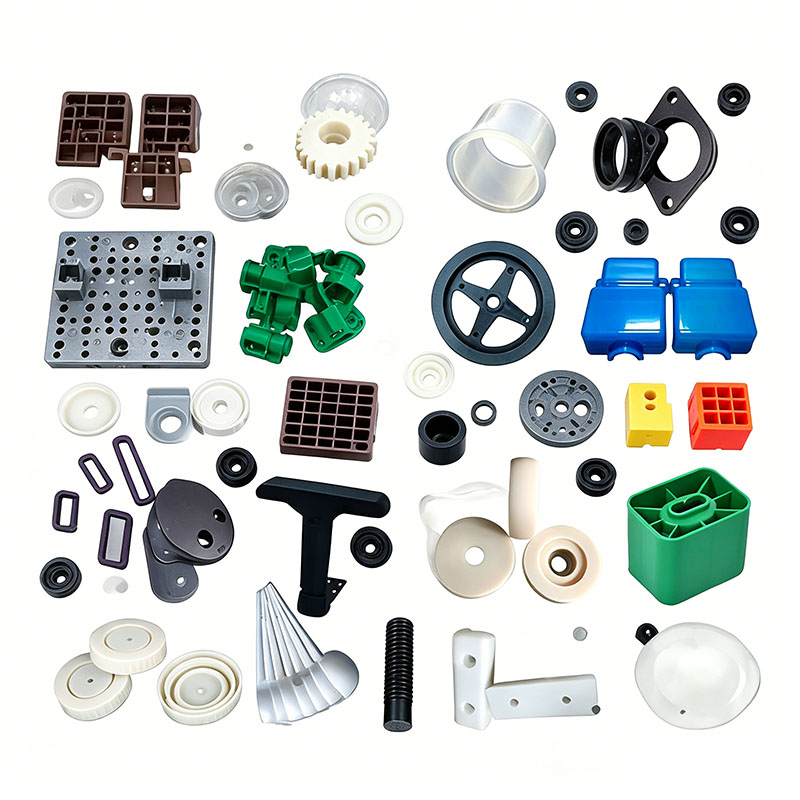
Пластиковые компоненты для машин для литья под давлением включают внешние защитные панели, ограждения для гидравлических/моторных узлов, огнестойкие электрические корпуса, кожухи панели управления, износостойкие ручки, разъемы для охлаждающей воды, защитные перегородки, пылезащитные крышки для бункеров для материала и основания концевых выключателей. Эти детали работают в средах, характеризующихся высокотемпературным масляным туманом, воздействием гидравлического масла, вибрацией и отводом тепла от оборудования. Электрические компоненты требуют огнестойкости и изоляции, а конструкционные детали требуют маслостойкости, виброустойчивости и стабильности размеров. Ключевые материалы включают огнестойкий АБС-пластик, армированный ПА6, модифицированный ПП, сплавы ПК/АБС и износостойкий ПОМ. Процессы формования ориентированы на пять важнейших показателей эффективности: устойчивость к машинному маслу, низкое внутреннее напряжение, стабильная огнестойкость, износостойкость (без деформации) и устойчивость к высоким температурам. Рекомендации по производству охватывают весь рабочий процесс, включая предварительную обработку сырья, проектирование пресс-форм, параметры литья под давлением, постобработку и контроль дефектов.
I. Ключевые моменты для выбора материала и предварительной обработки
1. Выбор и классификация материалов.
1) Панели управления и внешние крышки машины: сплав ПК/АБС — обеспечивает термостойкость, ударопрочность и возможность окрашивания; выдерживает высокие температуры поверхности и устойчив к растрескиванию при длительной вибрации.
2) Корпуса электрических блоков управления, защитные коробки проводов и основания переключателей: огнестойкий АБС-пластик — класс огнестойкости V0, изолирующие свойства для предотвращения коротких замыканий и соответствие стандартам электробезопасности для станков.
3) Износостойкие ручки, зажимы, ползунки и быстроразъемные фитинги: армированные стекловолокном PA6 и POM — низкий коэффициент трения, износостойкость и устойчивость к гидравлическому маслу; выдерживает десятки тысяч циклов открытия/закрытия без значительного износа.
4) Пылезащитные кожухи и перегородки для больших машин: модифицированный полипропилен высокой жесткости — низкая стоимость, устойчивость к кислотным/щелочным смазочно-охлаждающим жидкостям и короткие циклы формования.
5) Прозрачные безопасные смотровые окна: Ударопрочный поликарбонат — защищает от высокотемпературных брызг расплавленного материала из шнека.
Строгий контроль вторичной переработки материалов: добавление вторичного измельчения (отходов литников/литников) строго запрещено для огнестойких электрических деталей и износостойких несущих компонентов, поскольку повторное измельчение ухудшает огнезащитные системы и значительно снижает износостойкость. Для наружных защитных устройств коэффициент добавления измельченного материала должен составлять ≤10 % и смешиваться только с первичным материалом того же типа. При смешивании материалов необходимо добавлять маслостойкие антиадгезивы с низкой миграцией и устойчивые к тепловому старению маточные смеси, чтобы выдерживать длительное воздействие высоких температур и гидравлического масла, тем самым предотвращая такие проблемы, как выделение масла, побеление поверхности и охрупчивание. Огнестойкое сырье, нейлон, армированный стекловолокном, и стандартные пластмассы необходимо смешивать и хранить в отдельных контейнерах; Перекрестное загрязнение материалов строго запрещено.
2. Ключевые моменты операций смешивания
Используйте вертикальный миксер на низкой скорости (менее 300 об/мин) в течение 6–12 минут. Не смешивайте армированный стекловолокном нейлон на высоких скоростях, так как это может привести к поломке стекловолокна и снижению жесткости. При использовании огнестойкого АБС-пластика избегайте длительного трения, вызывающего выделение тепла, так как это может привести к преждевременному разложению антипирена и потере его эффективности. После завершения смешивания закройте емкость для смешивания, чтобы защитить сырье от загрязнения масляным туманом и пылью.
3. Строгие стандарты сушки и осушения.
ПК, ПК/АБС и ПА6+GF обладают высокой гигроскопичностью; формование с избыточным содержанием влаги приводит к появлению «серебряных полос» и внутренних пустот, из-за чего детали растрескиваются по этим пустотам при воздействии напряжений или вибрации.
Панели ПК/АБС: сушка горячим воздухом при температуре 90°C в течение 4–5 часов (содержание влаги ≤0,04%);
Износостойкие детали из стекловолокна PA6: осушающая сушка при температуре 110°C в течение более 4 часов; материалы необходимо повторно высушить, если машина простаивает более 30 минут;
Огнестойкий АБС-пластик: сушка при 80°C в течение 3 часов;
ПП: Сушка при температуре 60°C в течение 1 часа для удаления влаги только в сезон дождей; Для стандартного производства сушка не требуется.
После высыхания материалы транспортируются в машину по герметичным трубопроводам, чтобы предотвратить повторное поглощение влаги или масляного тумана из воздуха в мастерской.
II. Ключевые моменты проектирования и производства пресс-форм
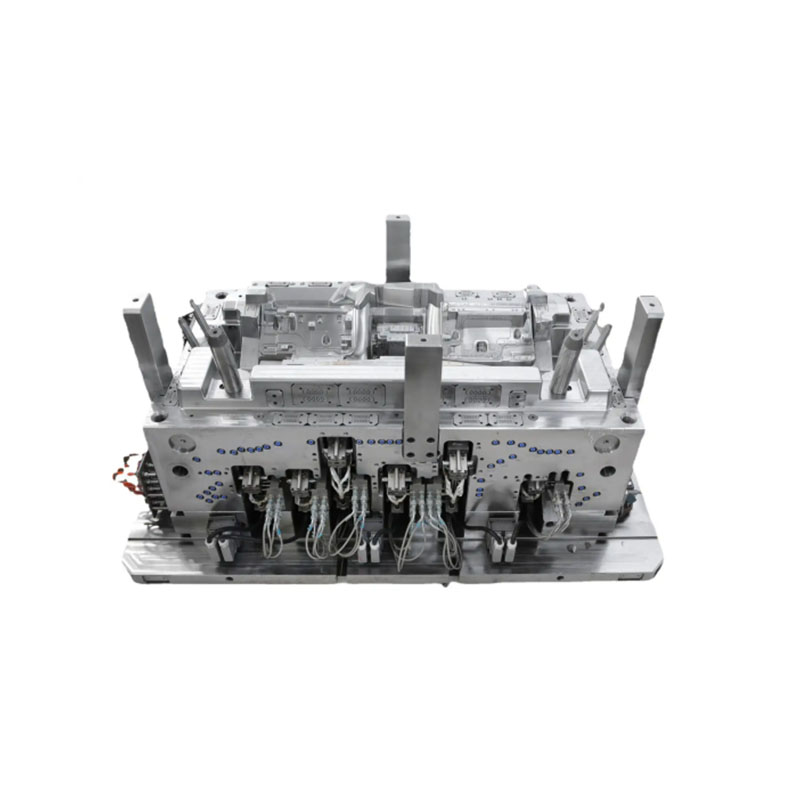
Детали, отлитые под давлением, делятся на две категории: большие тонкостенные защитные корпуса и небольшие прецизионные износостойкие конструктивные элементы. При проектировании пресс-форм основное внимание уделяется стойкости к износу и эрозии, сбалансированному охлаждению, предотвращению выделения масла и возможности высокопрочного выброса. **Выбор стали для пресс-формы**
Для полостей корпусов из ПК/АБС и огнестойкого АБС-пластика выбрана предварительно закаленная сталь с зеркальной полировкой 718H, обеспечивающая гладкую поверхность, пригодную для окраски. Формы для изготовления износостойких деталей из армированного стекловолокном нейлона и ПОМ подвергаются азотированию, чтобы противостоять постоянной эрозии стекловолокон и твердых наполнителей, тем самым продлевая срок службы. Коррозионностойкая зеркальная сталь S136 используется для небольших оснований прецизионных переключателей, чтобы противостоять коррозии от гидравлических жидкостей и влаги. Все углы имеют закругленную конструкцию (R-образные скругления) для устранения концентрации напряжений и предотвращения растрескивания, вызванного вибрацией оборудования.
**Проектирование системы охлаждения (ключ к контролю коробления и дефектов поверхности)**
Стенки корпуса имеют толщину 1,8–2,5 мм, а толщина монтажных приливов и ребер – 4–6 мм; значительные изменения толщины могут легко привести к короблению и дефектам поверхности, таким как «выцветание» (выделение масла/присадок). В форме используются конформные каналы охлаждения со спиральными охлаждающими сердечниками, установленными в толстостенных выступах для обеспечения сбалансированного охлаждения. Температура пресс-формы контролируется по зонам: 70–80°С для ПК/АБС; 50–60°C для огнестойкого АБС-пластика; 80–90°С для стеклонейлона; и 30–40°C для корпусов из модифицированного полипропилена. Высокие температуры формы для нейлона повышают кристалличность, повышая износостойкость и маслостойкость; высокие температуры для ПК снижают внутренние напряжения, предотвращая растрескивание в условиях высокотемпературной эксплуатации.
**Оптимизация вентиляции и выброса**
В больших корпусах протекают длинные пути расплава; Вокруг линии разъема обрабатываются непрерывные вентиляционные щели (глубиной 0,012–0,015 мм) для отвода высокотемпературных газов разложения, предотвращения появления черных пятен и запахов. Для износостойких ползунков и небольших прецизионных оснований с плотным оребрением используются многоточечные симметричные выталкиватели и выталкиватели гильз для предотвращения деформации или следов напряжения («побеления»), вызванных неравномерной силой выталкивания. Вспомогательные эжекторные блоки добавляются к тонким защитным перегородкам, чтобы предотвратить изгиб во время извлечения из формы.
**Характеристики установки и сборки пресс-формы**
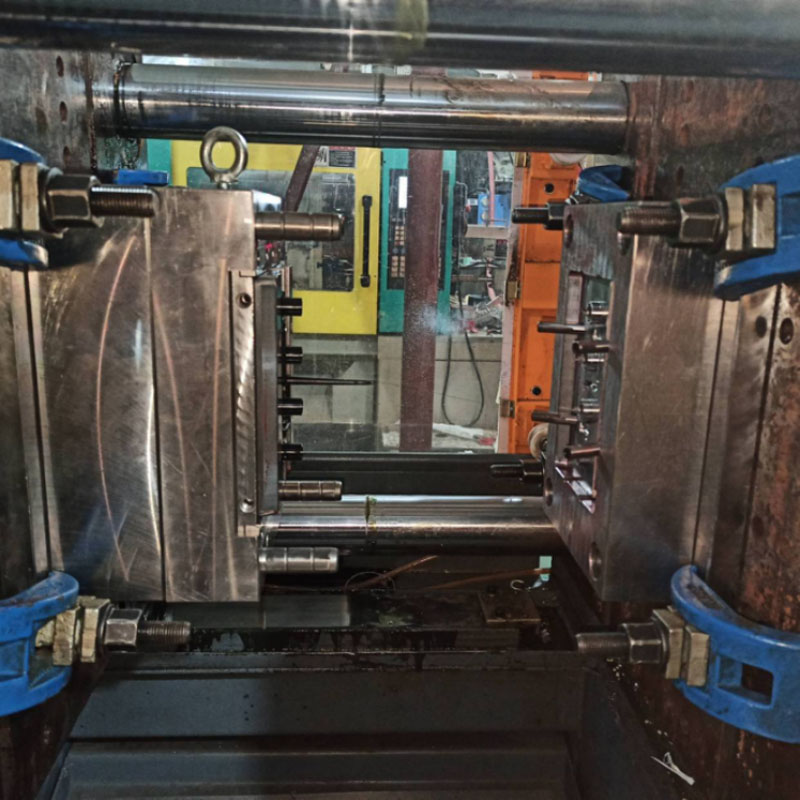
Формы для корпусов больших размеров предназначены для термопластавтоматов 400–700Т; зажимные пластины затягиваются равномерно, чтобы предотвратить сильное запотевание во время впрыска под высоким давлением. Установите датчики потока на всех водяных контурах, чтобы обеспечить беспрепятственный поток; откалибровать защиту пресс-формы под низким давлением, чтобы предотвратить повреждение полости пресс-формы остаточным материалом литника; и провести комплексное тестирование на герметичность водопроводных соединений, чтобы предотвратить попадание влаги в расплав и образование пузырьков. Прежде чем производить огнестойкие детали, тщательно очистите ствол и форму, чтобы удалить остатки материала от предыдущих запусков.
III. Ключевые моменты процесса литья под давлением
Ядро процесса: низкая температура и низкий сдвиг, ступенчатое давление выдержки и достаточное охлаждение; баланс огнестойкости, износостойкости, устойчивости к маслу и вибрации.
Точный зональный контроль температуры ствола
Панели управления ПК/АБС: 190–250°C; насадка ниже 260°C (чрезмерное нагревание приводит к деградации и снижению термостойкости).
Огнестойкий корпус электроники из АБС-пластика: 170–220°C; максимум 230°С (высокие температуры разрушают огнезащитную систему, вызывая потерю огнестойких свойств).
Износостойкие детали из армированного стекловолокном PA6: 230–260°C; не превышайте 270°C (разложение нейлона приводит к образованию пустот и резкому снижению прочности).
Защитные чехлы из модифицированного ПП: 190–220°C.
Поэтапный контроль наполнения впрыском
В больших защитных крышках используется трехэтапное заполнение с регулируемой скоростью: низкоскоростная буферизация у ворот, средняя и высокая скорость заполнения в средней секции и пониженная скорость на дистальной линии сварки, чтобы минимизировать внутреннее напряжение сдвига и предотвратить растрескивание, вызванное циклическим изменением температуры. Небольшие детали из износостойкого нейлона заполняются на постоянной скорости от низкой до средней, чтобы уменьшить обнажение волокон и улучшить плоскостность изнашиваемых поверхностей. Давление впрыска: 85–120 бар; недостаточное давление приводит к слабым линиям сварного шва, склонным к разрушению под воздействием вибрации, тогда как чрезмерное давление создает высокое внутреннее напряжение, приводящее к побелению и растрескиванию при контакте с гидравлическим маслом.
Двухступенчатое давление выдержки
Кристаллические материалы, такие как ПП и ПА6, демонстрируют значительную усадку; установите первичную и вторичную ступени давления выдержки, чтобы компенсировать это. Время выдержки составляет 6–10 секунд для тонкостенных крышек и 15–22 секунды для толстостенных износостойких оснований и монтажных кронштейнов для устранения утоплений на поверхности. Пластификация материала (восстановление) происходит одновременно на этапе выдержки, чтобы сократить цикл формования. Характеристики охлаждения и снятия деталей
Время остывания устанавливают 3–5 секунд на 1 мм толщины стенки; Щиты толщиной 2 мм требуют 9–12 секунд охлаждения. Недостаточное охлаждение приводит к постоянной деформации, когда пластиковые детали впоследствии подвергаются воздействию высоких температур оборудования и загрязнению маслом. Открытие и выталкивание формы должны происходить с медленной и постоянной скоростью. Детали снимаются роботизированной рукой и укладываются на крепежный стол; Запрещается штабелировать или сжимать горячие пластиковые детали во избежание необратимой деформации.
IV. Постобработка, формование и дополнительная обработка
Детали, отлитые под давлением, часто подвергаются воздействию масла; заусенцы на поверхности и остаточные напряжения могут значительно сократить срок их службы, поэтому нельзя пропускать этапы последующей обработки.
Обрезка ворот и заусенцев
Используйте отрезной станок, чтобы обрезать большие ворота с холодными литниками заподлицо. Используйте алмазные шлифовальные насадки для точного удаления мелких заусенцев с поверхностей скольжения и участков защелкивания, обеспечивая плавное движение без заеданий. Убедитесь, что внутри электрических корпусов нет острых заусенцев, чтобы не повредить изоляцию проводов. Нейлон, армированный стекловолокном, слишком тверд для стандартной наждачной бумаги; для полировки используйте специальные шлифовальные насадки.
Отжиг для снятия стресса
Перед покраской косметические детали и корпуса электрооборудования из ПК/АБС и огнестойкого АБС подвергаются отжигу при постоянной температуре в печи при 70°C в течение 2–3 часов. Это медленно снимает внутреннее напряжение, предотвращая отслаивание краски или растрескивание корпуса, вызванное высокими рабочими температурами и воздействием масла. ПП-экраны не требуют отжига; небольшие детали из стекловолокна и нейлона могут подвергаться низкотемпературному кратковременному отжигу для повышения маслостойкости. Слегка деформированные щитки подвергаются термической обработке в металлических креплениях для обеспечения равномерных монтажных зазоров.
Обработка поверхности
Защитные крышки могут быть покрыты маслостойкой промышленной краской; Перед нанесением покрытия используйте электростатическую очистку для удаления масла, пыли и остатков антиадгезива для пресс-форм. Прозрачные смотровые окна ПК подвергаются УФ-закалке, чтобы предотвратить появление царапин от высокотемпературного расплавленного материала. Электротехнические детали после шлифовки проходят выборочные испытания на изоляцию и огнестойкость; только соответствующие части переходят к следующему этапу. Масляный туман изолируется по всему цеху, чтобы предотвратить преждевременное загрязнение маслом полуфабрикатов. V. Ключевые контрольные точки для распространенных дефектов
Нарушение огнестойкости электрокорпусов: Смешивание огнезащитного материала с переизмельчением или перегревом ствола; обрабатывайте огнезащитный материал отдельно и строго контролируйте верхний предел температуры обработки.
Преждевременное побеление/износ износостойких ползунков: Неиспользование армированного стекловолокном нейлона или ПОМ или недостаточная кристаллизация из-за низкой температуры формы; смените материалы и увеличьте температуру формы.
Побеление и растрескивание пластиковых деталей при контакте с гидравлическим маслом: Чрезмерное внутреннее напряжение или недостаточная сушка сырья; добавьте этап отжига и строго высушите сырье.
Коробление и несоосность сборки защитных кожухов машины: Асимметричные каналы охлаждения или слишком высокая температура пресс-формы для ПП; оптимизировать симметричное охлаждение и выполнить термическую обработку после формования.
Внутренние пузырьки в прозрачных смотровых окнах: Недостаточное осушение ПК; увеличьте время осушения/высыхания при температуре 110°C и убедитесь, что бункер герметизирован от влаги.
Мы являемся производителем формовочных деталей машин для литья пластмасс, обеспечивая высококачественное производство формовочных деталей машин для литья пластмасс. Если вы хотите настроить/разработать изделия для формования деталей машин для литья пластмасс, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

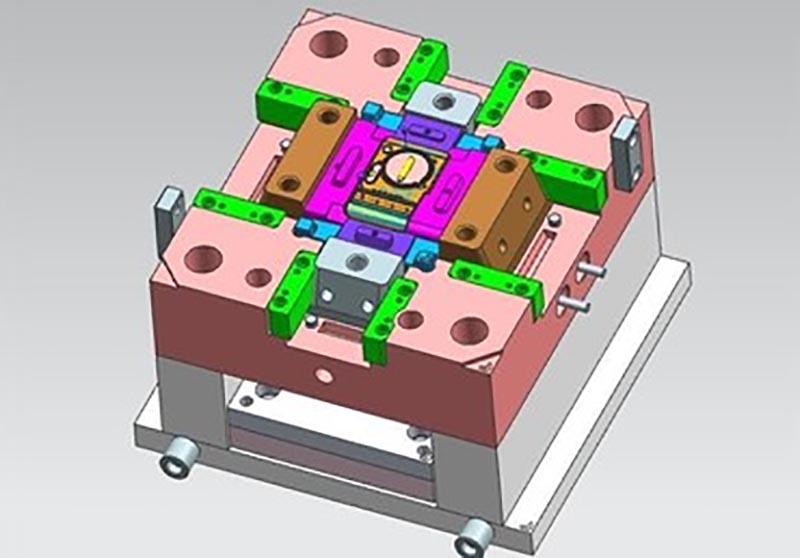
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье деталей машин для литья пластмасс, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.