Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье пластиковых деталей холодильника
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
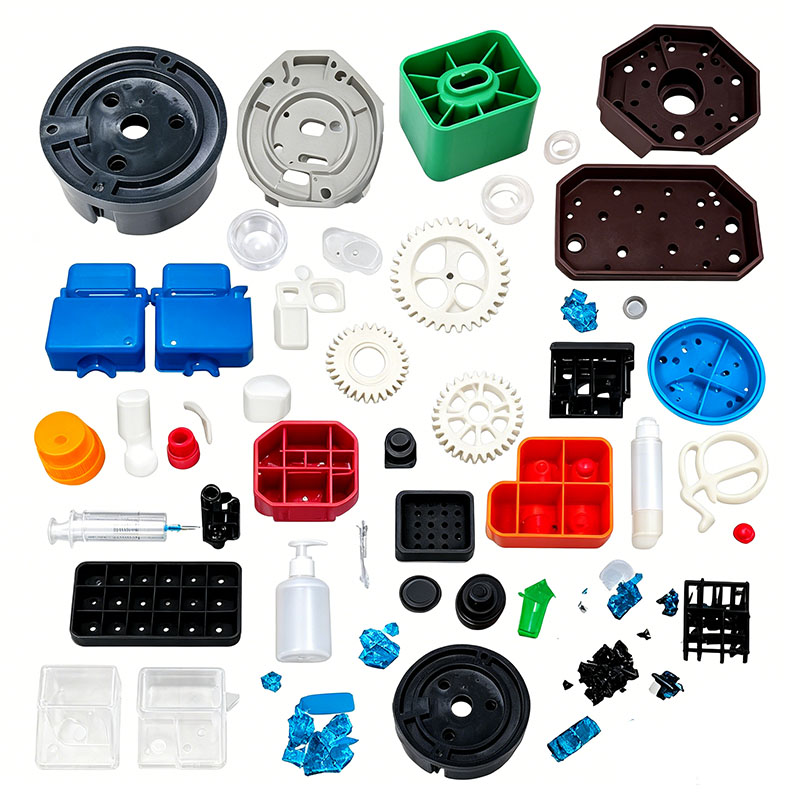
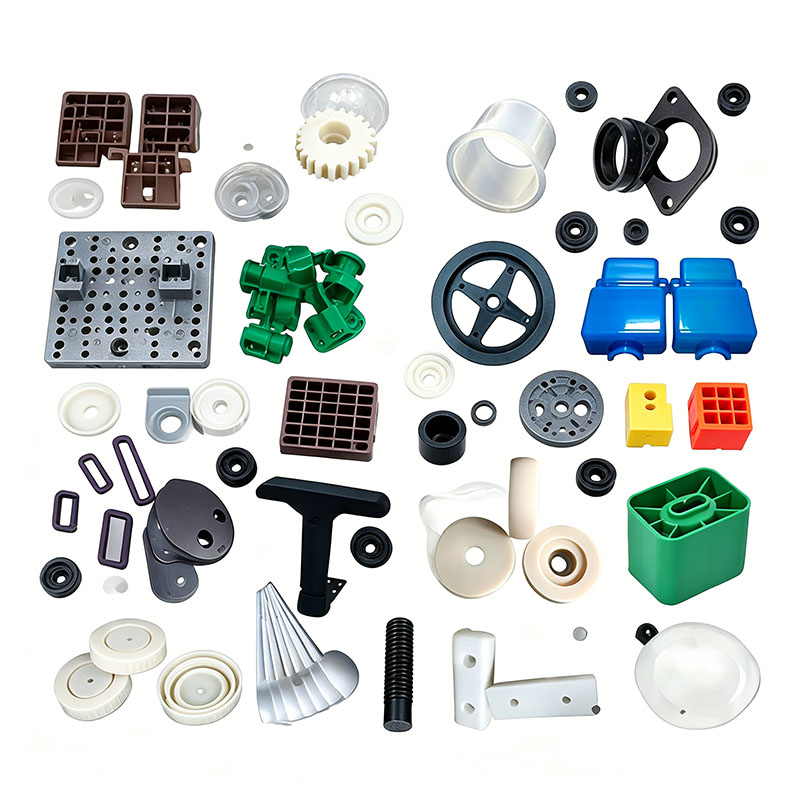
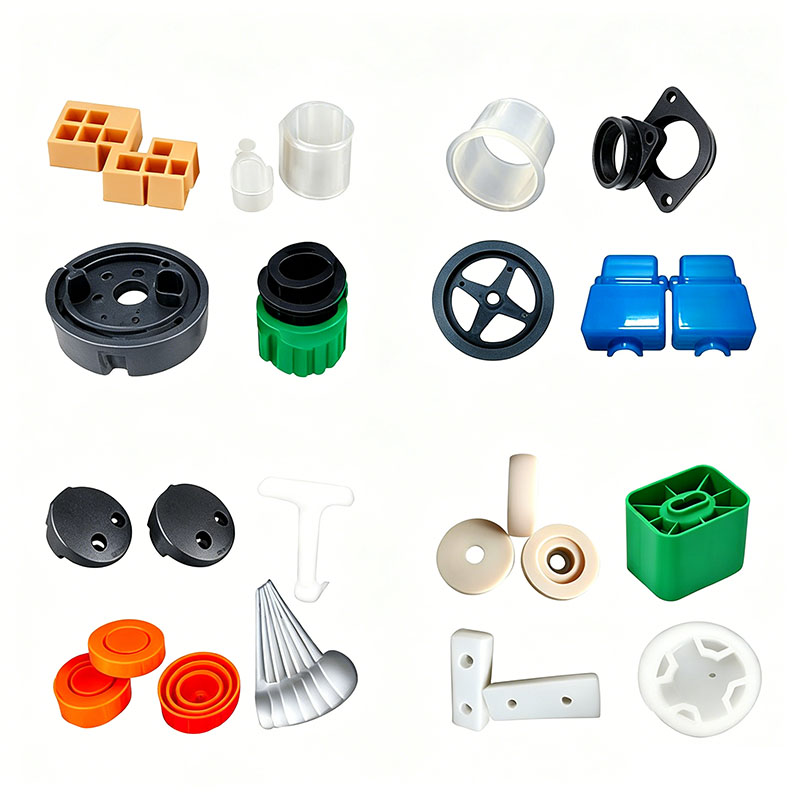
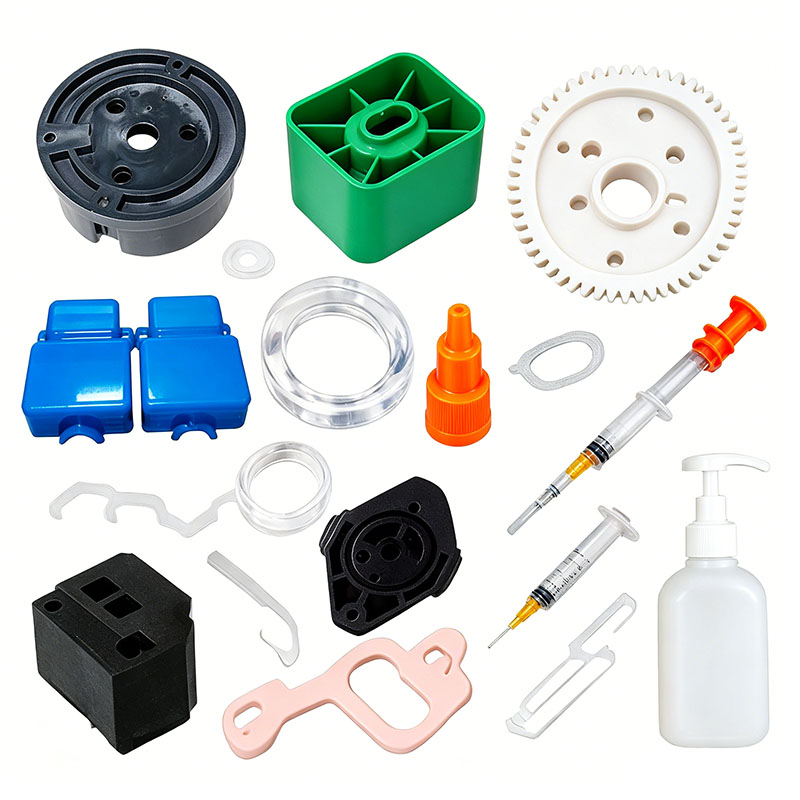
Литье пластиковых деталей холодильника
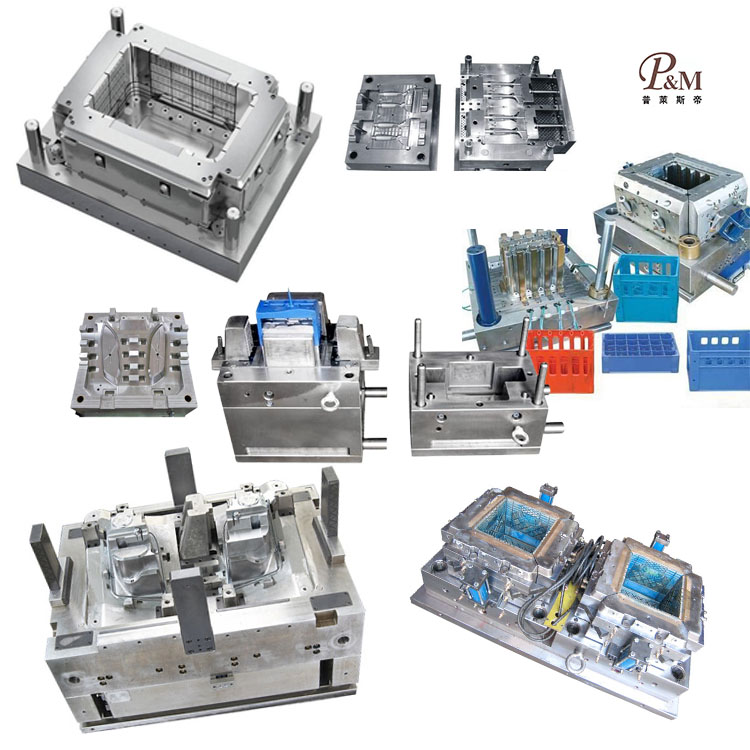
Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать пластиковые детали для холодильников по индивидуальному заказу. Мы предоставляем профессиональные услуги по формованию пластиковых деталей для холодильников по индивидуальному заказу и являемся профессиональным производителем формовочных пластиковых деталей для холодильников. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых деталей холодильника по индивидуальному заказу наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем пластиковых деталей холодильников, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и идеальной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для литья пластиковых деталей холодильника, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования пластиковых деталей холодильников мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
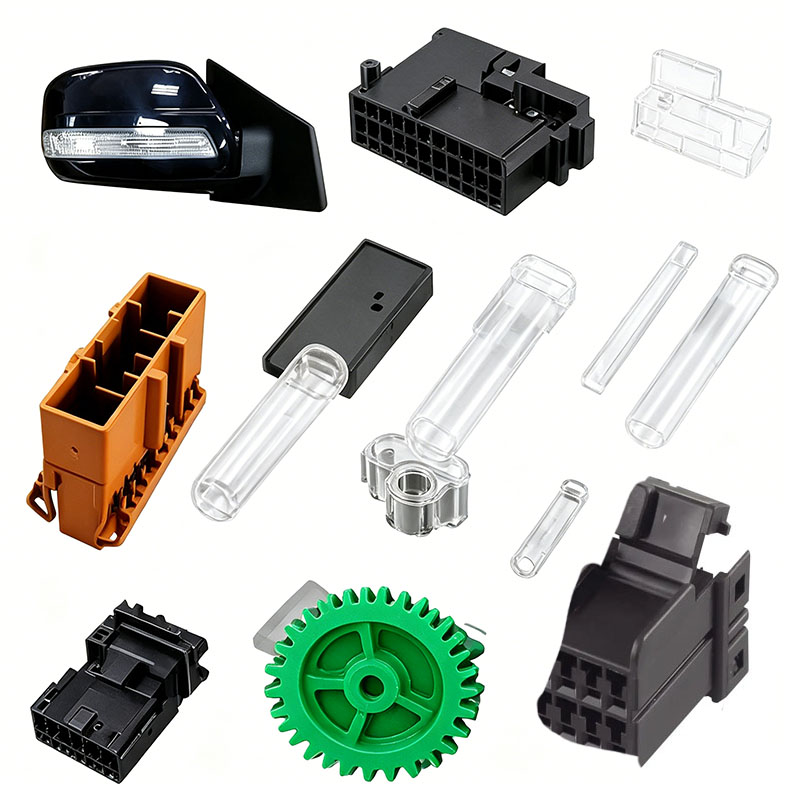
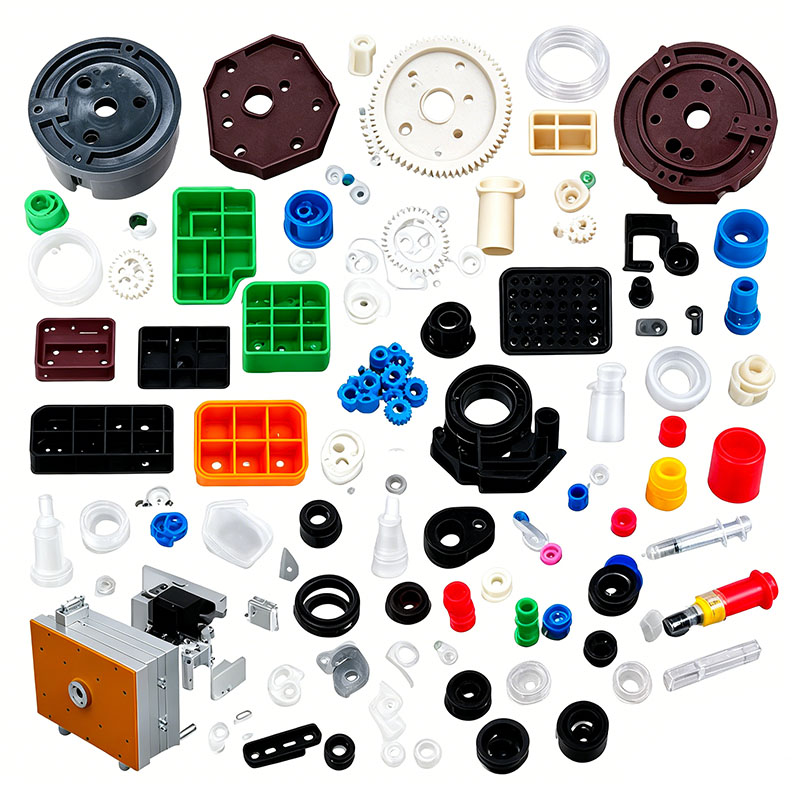
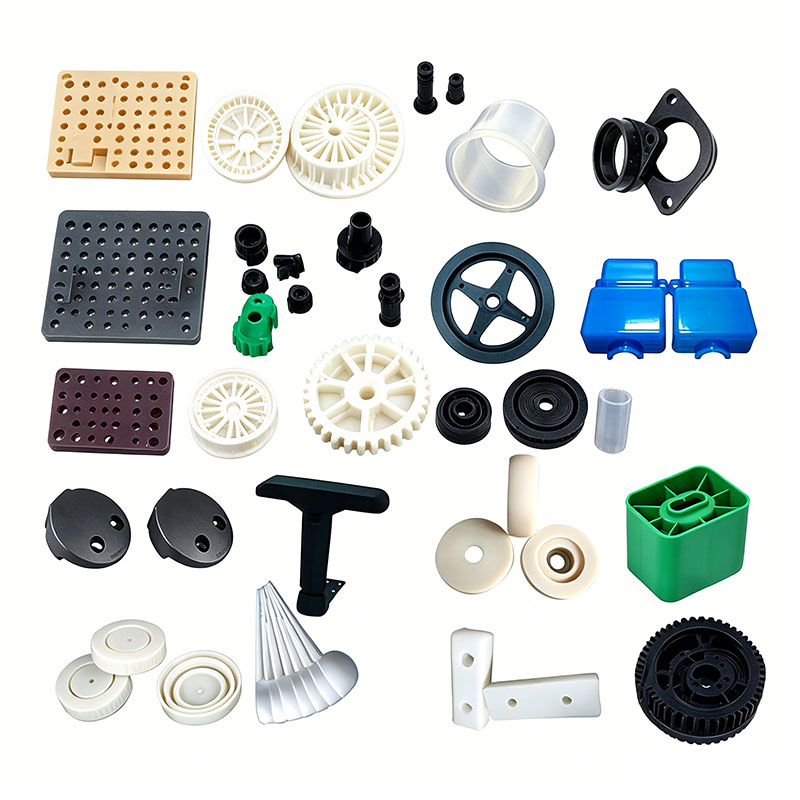
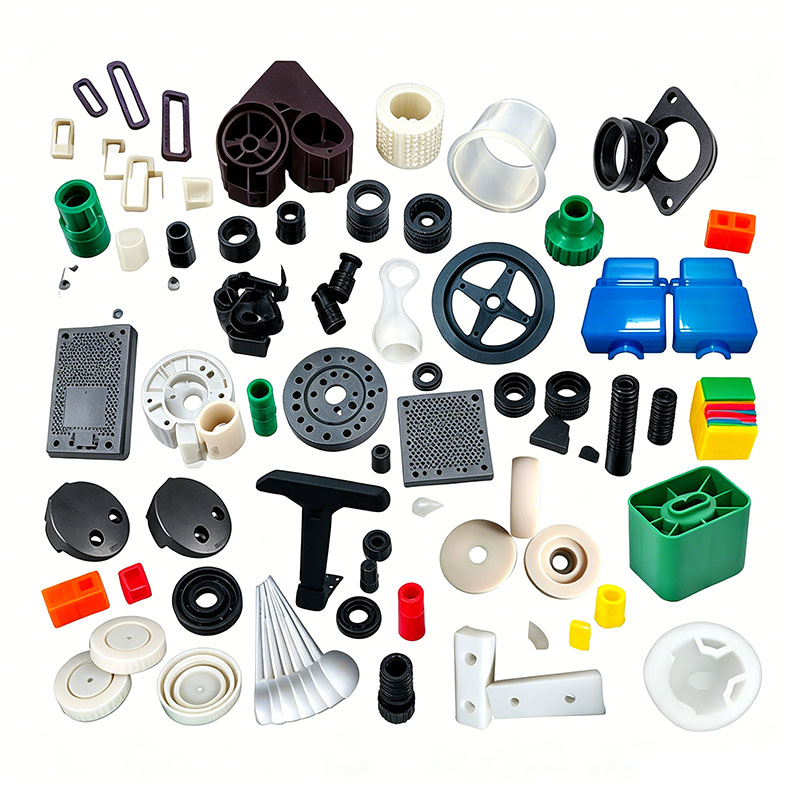
Пластиковые компоненты холодильника делятся на пять категорий: декоративные внешние детали, структурные несущие детали, компоненты охлаждающего воздуховода, детали для хранения/организации и огнестойкие электрические компоненты. Примеры включают дверные коробки, внутренние вкладыши, ящики и контейнеры для фруктов, опоры для полок, крышки воздуховодов, лотки для льда, кронштейны дверных уплотнений, кожухи компрессоров и внутренние перегородки. Эти продукты работают при температуре от -20°C до комнатной и вступают в контакт с влагой и пищевыми маслами. Особые требования включают огнестойкость, ударопрочность при низких температурах и стабильность размеров (устойчивость к деформации). Основные материалы включают HIPS, модифицированный ПП, АБС, GPPS и огнестойкий АБС. Ключевые параметры формования сосредоточены на низкотемпературной ударной вязкости, низкой усадке, отсутствии запаха, низком внутреннем напряжении и устойчивости к гидролизу. В следующих разделах описываются основы формования, включая предварительную обработку сырья, проектирование пресс-форм, процесс литья под давлением, постобработку и предотвращение дефектов.
I. Выбор сырья и предварительная обработка
Выбор и сопоставление материалов
Модифицированный ПП в основном используется для внутренних вкладышей, ящиков для хранения и контейнеров для хранения продуктов из-за его устойчивости к низким температурам, жиростойкости, низкого водопоглощения и умеренной стоимости. Для дверных панелей и декоративной отделки выбран ABS из-за его высокого глянца, который облегчает ламинирование и покраску пленки. Ударопрочный HIPS используется для изоляционных облицовок шкафов и пластин воздуховодов, обеспечивая низкую усадку при формовании и стабильную жесткость. GPPS используется для изготовления прозрачных коробок для свежести и полок для хранения. Огнестойкий АБС-пластик используется для кожухов компрессоров и электрических коробок в соответствии со стандартами пожарной безопасности.
Строгий контроль переработки материалов: доля перешлифовки (литников/литников) для эстетических деталей не должна превышать 10%. Запрещается смешивать переработанный лом во внутренние вкладыши или несущие полки; повторная переработка значительно снижает низкотемпературную вязкость, что делает детали склонными к растрескиванию при хранении замороженных продуктов. При смешивании материалов допускается использование только пищевых смазок для форм с низкой миграцией и маточных смесей без запаха; использование резких добавок категорически запрещено во избежание появления остаточных запахов внутри холодильника. Огнестойкие материалы необходимо смешивать и обрабатывать отдельно от стандартных пластиков, чтобы избежать ухудшения огнезащитных свойств.
Требования к контролю смешивания
Используйте вертикальный миксер для смешивания материалов на низкой скорости (менее 300 об/мин) в течение 6–10 минут. Наполненный/модифицированный ПП не следует подвергать высокоскоростному перемешиванию во избежание агломерации порошка, вызывающей образование язв на поверхности. ABS и HIPS относительно хрупкие; Накопление тепла, вызванное трением, необходимо свести к минимуму, чтобы предотвратить преждевременное разложение и пожелтение гранул. После смешивания материалы следует хранить в герметичных контейнерах во избежание загрязнения пылью или маслом.
Характеристики сушки и осушения
ABS и HIPS очень гигроскопичны; формование с высоким содержанием влаги приводит к образованию серебряных полос и пузырей, что делает детали склонными к разрушению в местах образования пузырей под действием низкотемпературного напряжения. Стандарты сушки: ABS при постоянной температуре 80°C в течение 3–4 часов; HIPS при 75°C в течение 3 часов; содержание влаги контролируется ниже 0,04%. ПП и GPPS имеют чрезвычайно низкое водопоглощение и обычно не требуют сушки при стандартном производстве; однако в условиях высокой влажности (например, в сезон «Сливовых дождей» в южных регионах) достаточно высушить при 60°C в течение 1 часа для удаления поверхностной влаги. После сушки материалы следует транспортировать через герметичные бункеры, чтобы предотвратить повторное поглощение атмосферной влаги.
II. Ключевые моменты проектирования пресс-форм и настройки машины
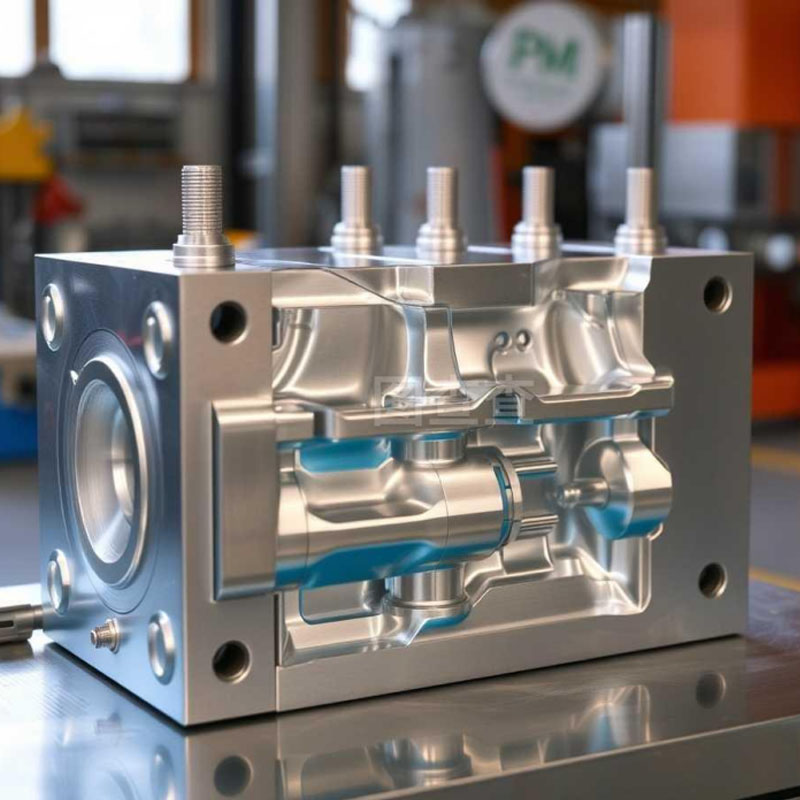
Пластиковые детали холодильника обычно представляют собой тонкостенные корпуса большой площади. Вкладыши и ящики имеют большие размеры с толщиной стенок 1,6–2,2 мм; неравномерная толщина делает их склонными к образованию раковин и короблению. При проектировании пресс-форм основное внимание уделяется оптимизации систем охлаждения, вентиляции и сбалансированного выброса.
Выбор стали для пресс-формы
В корпусах наружных дверей из ABS для внутренней полости используется предварительно закаленная сталь 718H с зеркальной полировкой, чтобы обеспечить однородную блестящую поверхность без царапин и вмятин после полировки. Для форм футеровок из ПП и УПП выбрана предварительно закаленная сталь Р20, чтобы обеспечить стабильное массовое производство. Полости форм с использованием наполненных/модифицированных или огнезащитных материалов подвергаются азотированию для предотвращения эрозии от порошков и огнезащитных добавок, тем самым продлевая срок службы формы. Все внутренние углы имеют скругления радиуса (R) для устранения концентрации напряжений и предотвращения растрескивания во время низкотемпературного термоциклирования.
Сбалансированная система охлаждения (ключ к предотвращению коробления)
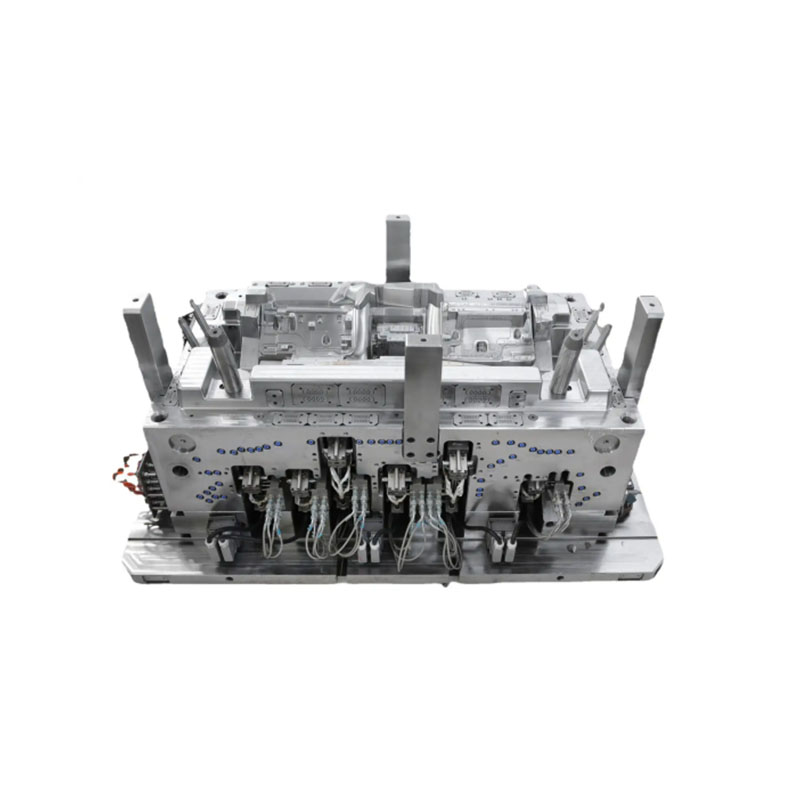
Внутренние вкладыши и длинные ящики имеют высокое соотношение длины и ширины; В формах используются симметричные конформные каналы охлаждения, охватывающие обе стороны. Спиральные охлаждающие сердечники установлены внутри толстостенных монтажных бобышек и ребер жесткости, чтобы минимизировать разницу температур между толстыми и тонкими секциями. Строгий зональный контроль температуры пресс-формы: 50–60°C для косметических деталей из ABS; 30–40°C для футеровок из ПП; 40–50°C для компонентов воздуховодов HIPS. Чрезмерные температуры пресс-формы из ПП усугубляют кристаллизационную усадку, что приводит к уменьшению размера ящиков и их залипанию во время работы; и наоборот, чрезмерно низкие температуры приводят к высокому остаточному внутреннему напряжению, вызывающему коробление или деформацию при использовании при низких температурах.
Конструкция вентиляции и сбалансированного выброса
В гильзах большой площади с длинными путями течения расплава на удаленных линиях сварки могут возникать захваты воздуха и возгорание; По длинным сторонам поверхности разъема выполнены непрерывные мелкие вентиляционные прорези (глубиной 0,012 мм). Плотное ребро внизу использует симметричное многоточечное расположение выталкивающих штифтов и плоских выталкивателей, чтобы обеспечить равномерную силу выталкивания и предотвратить наклон или подъем ящика на одну сторону. Для тонкостенной крышки воздуховода установлены вспомогательные эжекторные блоки для предотвращения прокола или побеления под напряжением.
Характеристики установки и настройки пресс-формы
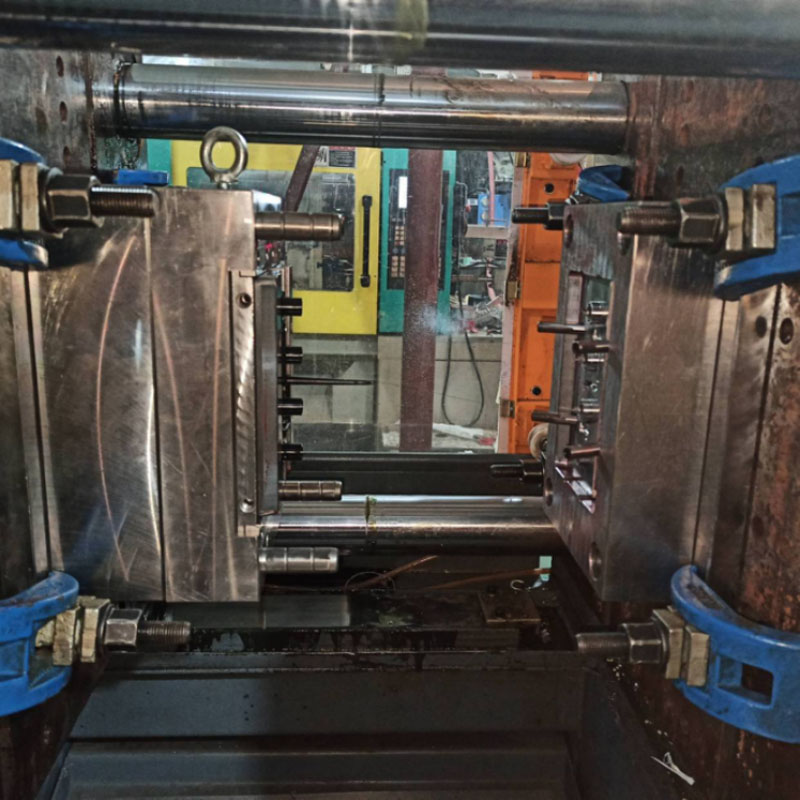
Большие формы для облицовки холодильников и дверных коробок используются в сочетании с термопластавтоматами 500–1000T; зажимные пластины должны быть затянуты равномерно, чтобы предотвратить обширный засвет, вызванный впрыском под высоким давлением. Детекторы потока устанавливаются в контурах охлаждения для обеспечения беспрепятственного потока; защита от закрытия формы под низким давлением откалибрована для предотвращения повреждения полости остаточным материалом литника; а также комплексное тестирование на герметичность соединений контура охлаждения, чтобы исключить попадание влаги в расплав, которая может привести к образованию пузырей.
III. Ключевые моменты контроля процесса литья под давлением
Стратегия основного процесса: низкий сдвиг, ступенчатое давление выдержки и адекватное охлаждение для минимизации внутренних напряжений при формовании и повышения ударопрочности при низких температурах. Зонирование температуры в стволе
Дверная оболочка из АБС: зона подачи 160°C, средняя зона 180–190°C, сопло 195–205°C; температура не должна превышать 210°C, так как высокая температура снижает прочность материала и делает его склонным к растрескиванию при ударе в холодных условиях.
Внутренний вкладыш/выдвижной ящик из модифицированного ПП: 190–220°C, сопло 210°C; чрезмерное тепло вызывает аддитивную миграцию, что приводит к появлению белых пятен и запахов на внутренних стенках.
Панель воздуховода HIPS: 180–205°C; электрические компоненты из огнестойкого АБС-пластика: максимальная температура 230°C для предотвращения разложения и выхода из строя огнестойкой системы.
Поэтапное инъекционное заполнение
В длинных внутренних вкладышах и выдвижных ящиках используется трехэтапное заполнение с регулируемой скоростью: буферизация на низкой скорости у литника, заполнение средней части полости со средней и высокой скоростью и пониженная скорость в области дистальной линии сварного шва для минимизации внутреннего напряжения, вызванного молекулярным сдвигом. Давление впрыска: 80–110 бар; недостаточное давление приводит к слабым линиям сварного шва, склонным к разрушению после охлаждения, тогда как чрезмерное давление приводит к усилению вспышки и накоплению внутренних напряжений.
Двухступенчатое удерживающее давление
ПП демонстрирует значительную кристаллизационную усадку; поэтому для компенсации требуется двухступенчатое давление выдержки. Первый этап заполняет полость, а второй этап компенсирует усадку при охлаждении, устраняя вмятины на боковых стенках и дне внутреннего вкладыша. Время выдержки: 6–10 с для тонкостенных панелей воздуховодов, 12–18 с для толстостенных ящиков для хранения; Пластификация материала для следующего цикла происходит одновременно во время фазы выдержки, чтобы сократить общий цикл формования.
Характеристики охлаждения и снятия деталей
Время остывания рассчитано на 3–4 с на 1 мм толщины стенки; стандартный внутренний вкладыш толщиной 2 мм требует охлаждения в течение 8–12 секунд. Детали с недостаточным охлаждением могут выглядеть плоскими при извлечении из формы, но могут подвергнуться необратимой деформации при длительном хранении при низких температурах. Открытие и выталкивание формы должны выполняться на низких, устойчивых скоростях; автоматизированный робот снимает детали, которые затем укладываются на ровную поверхность — штабелирование или сжатие горячих пластиковых деталей строго запрещено.
Мы являемся производителем формованных пластиковых деталей для холодильников, обеспечивая изготовление высококачественных формованных деталей для пластиковых холодильников. Если вы хотите изготовить / разработать изделия для литья пластиковых деталей холодильника, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье пластиковых деталей холодильника, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.