Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Пластиковая боковая крышка для мотоциклов, литье запасных частей
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
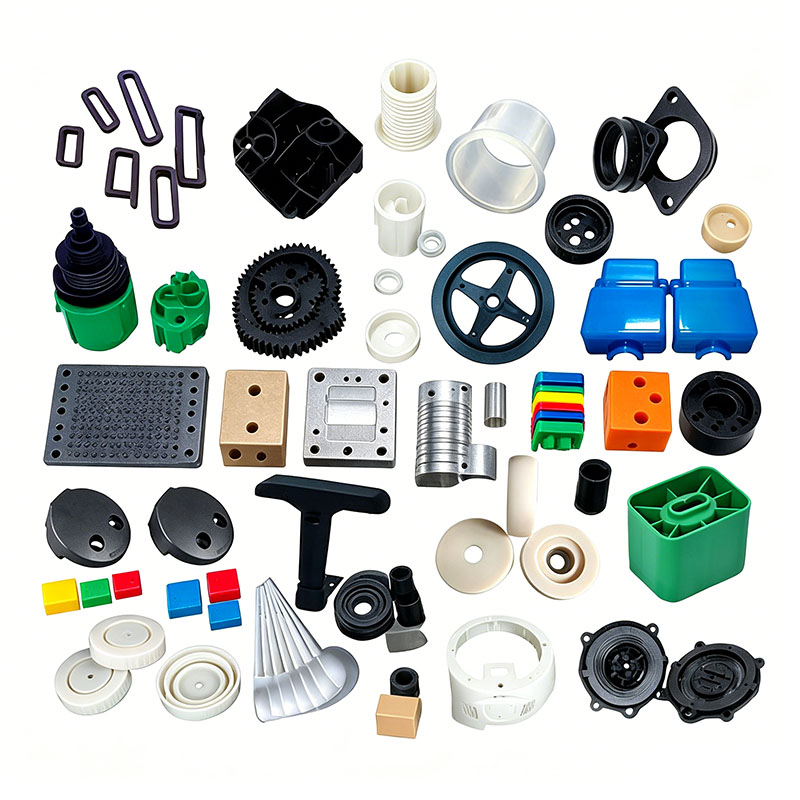
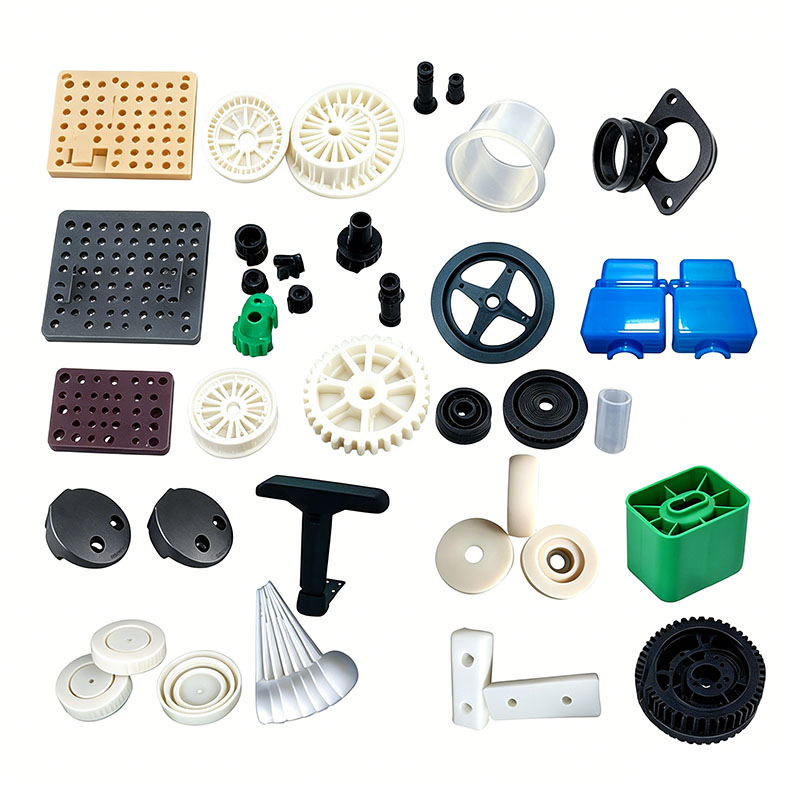
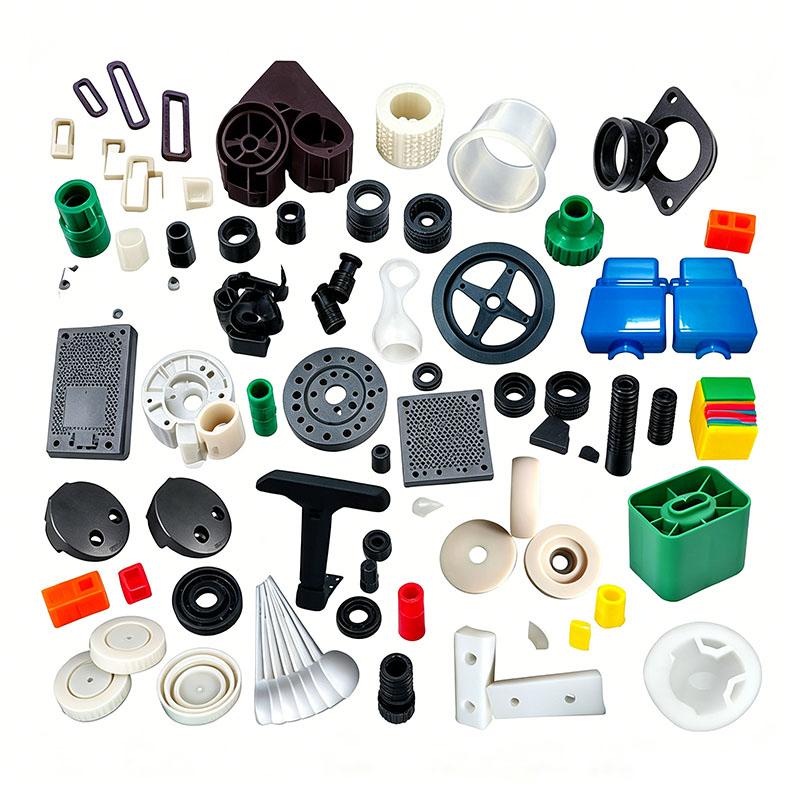
Пластиковая боковая крышка для мотоциклов, литье запасных частей
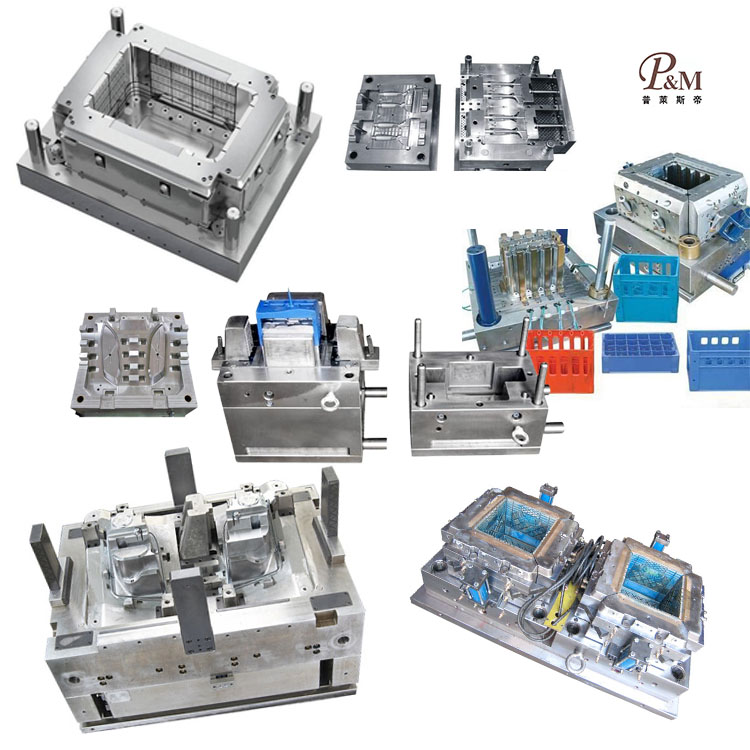
Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготовить по индивидуальному заказу литье запасных частей для мотоциклов с пластиковой боковой крышкой. Мы предоставляем профессиональные услуги по формованию запасных частей для мотоциклов с пластиковыми боковыми крышками и являемся профессиональным производителем формованных деталей для мотоциклов с пластиковыми боковыми крышками. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых боковых крышек для мотоциклов, наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем запасных частей для мотоциклов с пластиковыми боковыми крышками, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и идеальной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для литья запасных частей для мотоциклов с пластиковыми боковыми крышками, изготовленные по индивидуальному заказу, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования запасных частей для мотоциклов с пластиковой боковой крышкой мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
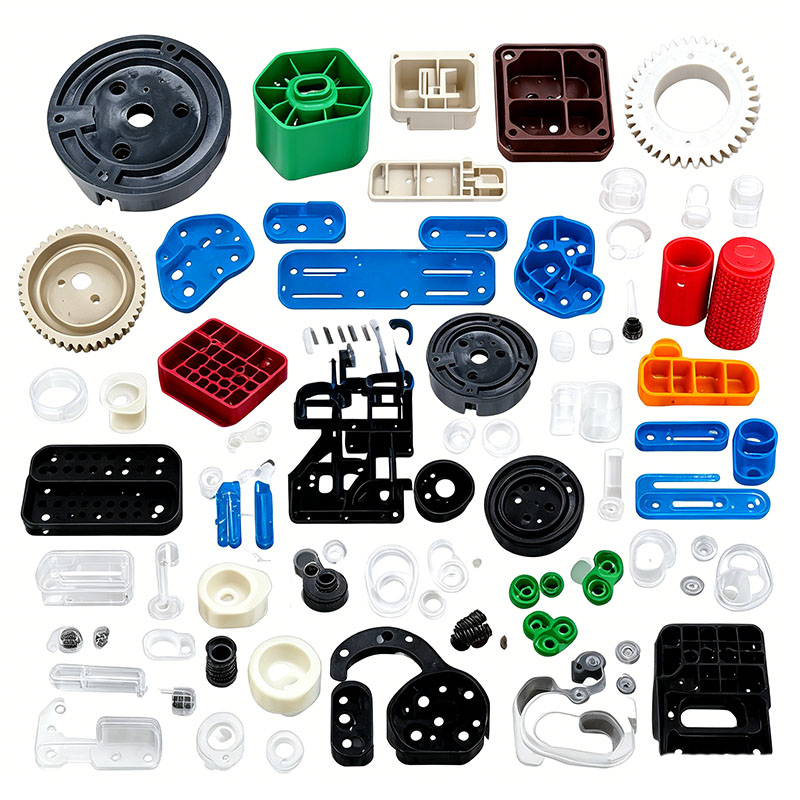
Пластиковые боковые крышки мотоцикла представляют собой открытые внешние компоненты, установленные с обеих сторон кузова автомобиля. Они подвергаются длительному воздействию ультрафиолетового излучения на открытом воздухе, дождю, коррозии масла, ударам дорожного мусора, высоким температурам двигателя и постоянной вибрации. Являясь тонкостенными и изогнутыми деталями с большой площадью поверхности, они требуют исключительных стандартов в отношении блеска поверхности, устойчивости к атмосферным воздействиям, ударопрочности при низких температурах, точности размеров и минимального внутреннего напряжения. В число основных материалов входят устойчивые к атмосферным воздействиям сплавы ASA и ABS/PC, а в некоторых бюджетных моделях используется модифицированный полипропилен с тальковым наполнителем. В следующих разделах в статье общим объемом около 1500 слов излагаются ключевые аспекты литья, охватывающие сырье, формы, процессы литья под давлением, постобработку и контроль дефектов.
I. Выбор сырья и предварительная обработка. Основы формования.
Подбор материалов и контроль переточки
В моделях высокого класса используется ASA из-за его устойчивости к ультрафиолетовому излучению (предотвращения пожелтения) и превосходной устойчивости к атмосферным воздействиям; В моделях среднего класса используются сплавы ABS/PC, обеспечивающие высокую прочность и устойчивость к растрескиванию во время термоциклирования; В бюджетных моделях используется модифицированный полипропилен с наполнителем для обеспечения экономичности и маслостойкости.
В качестве внешних компонентов боковые крышки должны быть изготовлены в основном из первичной смолы. Коэффициент повторного использования чистых литников и направляющих из одного и того же материала ограничен 8%, а переизмельченный материал необходимо просеивать для удаления крупных частиц. Смешивание переработанного лома других материалов строго запрещено, поскольку загрязняющие вещества вызывают изменение цвета поверхности и снижение ударной прочности, что приводит к хрупкому разрушению при ударе.
Материалы смешиваются с устойчивыми к атмосферным воздействиям цветными мастербатчами, устойчивыми к ультрафиолетовому излучению мастербатчами и маслостойкими смазками для форм с низким цветением, чтобы предотвратить «помутнение» (помутнение поверхности) или побеление, вызванное длительным контактом с маслом. Огнестойкие материалы и материалы, армированные стекловолокном, необходимо смешивать и хранить отдельно от стандартных материалов для наружных работ, чтобы предотвратить перекрестное загрязнение. Перемешивание должно происходить на малых оборотах (менее 300 об/мин) в течение 6–10 минут; Высокоскоростное трение может привести к ухудшению качества присадок, устойчивых к ультрафиолетовому излучению, и сокращению срока службы компонента на открытом воздухе.
Строгие стандарты сушки и осушения
ASA и ABS/PC очень гигроскопичны; следы влаги могут образовывать микропузырьки внутри пластиковой детали. Эти пузырьки могут привести к масштабному отслоению краски после нанесения покрытия и вызвать растрескивание детали в местах образования пузырьков при ударах во время эксплуатации автомобиля. АСК сушат горячим воздухом при температуре 85°С в течение 4 часов; Сплав АБС/ПК сушат при температуре 90°С в течение 5–6 часов, контролируя содержание влаги не ниже 0,04%. Наполненный ПП сушат при температуре 60°C в течение 1 часа (особенно в сезон дождей) для удаления поверхностной влаги. После сушки сырье подается в машину через герметичный бункер, чтобы предотвратить повторное впитывание влаги из цеха или масляного тумана.
II. Основы проектирования пресс-форм для боковой крышки и машинной обработки
Боковая крышка представляет собой тонкостенную деталь с изогнутой поверхностью; при общей толщине стенки 1,8–2,3 мм внутренние ребра жесткости и крепежные стойки достигают толщины 4–6 мм. Значительная разница температур между толстыми и тонкими секциями делает деталь склонной к усадке и короблению, что потенциально может привести к неравномерным монтажным зазорам между левой и правой крышками. Следовательно, при проектировании формы приоритет отдается зеркальной полировке, симметричному охлаждению, сбалансированной вентиляции и сбалансированному выбросу.
Выбор стали для пресс-формы
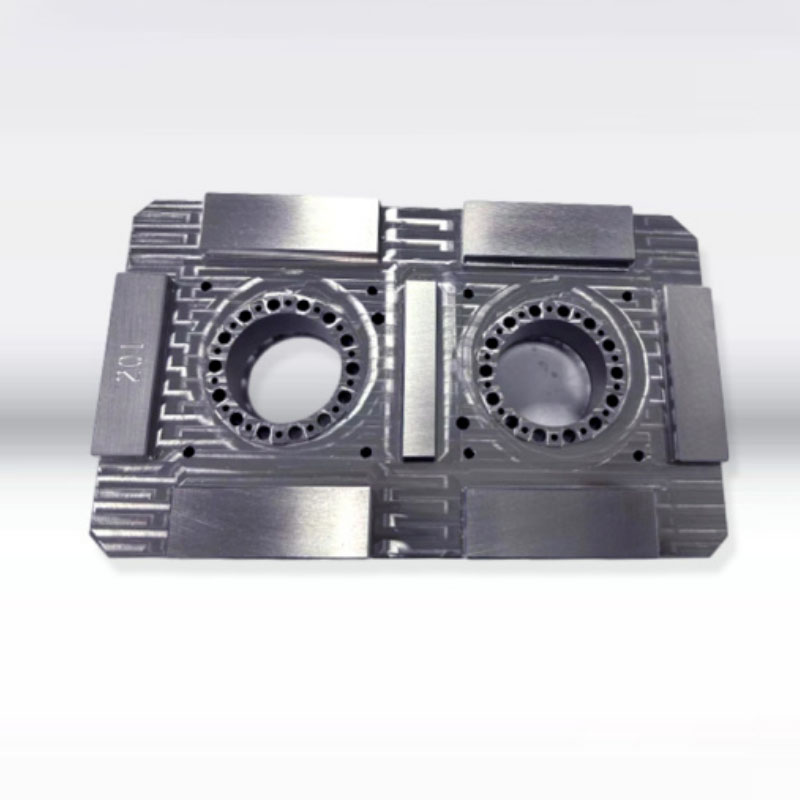
Коррозионностойкая сталь с зеркальной полировкой S136 выбрана для всех эстетических полостей; прецизионная полировка обеспечивает отсутствие на поверхности ямок и царапин, способствуя равномерному прилеганию краски. Полости боковых крышек из наполненного полипропилена подвергаются азотированию, чтобы противостоять длительному абразивному износу от тальковых наполнителей. Все внутренние и внешние углы имеют радиус не менее 1,5 мм для устранения концентрации напряжений и предотвращения трещин, вызванных вибрацией или термоциклированием. Точность обработки линии разъема поддерживается на уровне ≤0,01 мм, чтобы свести к минимуму мелкий заусенец, обеспечить плавную сборку и предотвратить чрезмерные зазоры.
Сбалансированная система охлаждения (ключ к контролю деформации)
Учитывая выраженную кривизну боковой крышки, в форме используются симметричные каналы охлаждения, которые повторяют контур продукта, обеспечивая идеально сбалансированное расположение по длинным/коротким сторонам и внутренней/внешней поверхностям. Толстостенные монтажные стойки включают внутренние спиральные охлаждающие сердечники, которые обеспечивают одновременное и сбалансированное рассеивание тепла, тем самым уменьшая разницу температур между толстыми и тонкими секциями. Температуру пресс-формы контролируют по зонам: 55–65°С для боковых крышек из АСА, 70–80°С для АБС/ПК и 30–40°С для наполненного ПП. При слишком высокой температуре формы ПП увеличивается кристаллизационная усадка, что приводит к отклонениям размеров левой и правой боковых крышек и неравномерным монтажным зазорам; если температура слишком низкая, остается значительное остаточное внутреннее напряжение, вызывающее деформацию корпуса под воздействием колебаний летней жары и зимних холодов.
Оптимизация вентиляции и сбалансированного выброса
Учитывая длинный путь течения расплава в боковых крышках, на концах криволинейных поверхностей, вдоль ребер и в местах сварных швов прорезаются непрерывные тонкие вентиляционные каналы (глубиной 0,012–0,015 мм) для быстрого отвода газов от разложения расплава, тем самым предотвращая появление черных пятен на поверхности и хрупкое растрескивание в местах сварки. Внутри детали комбинация симметричных многоточечных выталкивающих штифтов и плоских выталкивающих подушечек обеспечивает равномерную силу выталкивания, предотвращая появление следов напряжения (побеление) или деформации на изогнутых поверхностях; независимые небольшие выталкивающие блоки добавляются для защелкивания, чтобы предотвратить поломку, которая может привести к зазорам при сборке.
Стандарты установки и эксплуатации пресс-формы
Одногнездная форма с боковой крышкой работает в сочетании с термопластавтоматом 400T–700T; зажимные пластины должны быть затянуты равномерно, чтобы выдерживать инъекцию под высоким давлением и предотвращать крупномасштабный всплеск, вызванный раскрытием формы (дыхание формы). Детекторы потока устанавливаются в контурах охлаждения для проверки отсутствия засоров и утечек в каждом канале; защита зажима формы под низким давлением откалибрована для автоматического открытия формы при обнаружении остаточного литника или посторонних предметов, защищая полость с зеркальной полировкой; Перед производством ствол должен быть тщательно очищен от остатков несовместимого пластика. Перед началом пробного формования форму необходимо предварительно прогреть в течение 30 минут, чтобы стабилизировать температуру.
III. Ключевые моменты управления процессом литья под давлением
Стратегия основного процесса: поэтапное наполнение с низким сдвигом, двухэтапная упаковка под низким давлением и достаточное сбалансированное охлаждение для минимизации внутренних напряжений при формовании и повышения устойчивости к атмосферным воздействиям и трещиностойкости.
Точный поэтапный контроль температуры ствола
Боковые крышки ASA: 170–200°C; температура сопла не должна превышать 210°C (чрезмерное тепло разлагает устойчивые к УФ-излучению добавки, вызывая кратковременное пожелтение при воздействии на открытом воздухе).
Боковые крышки АБС/ПК: 190–250°C; верхний предел 260°C (чрезмерное нагревание снижает низкотемпературную вязкость, что делает детали склонными к растрескиванию при ударе зимой).
Боковые крышки из ПП с наполнением: 190–220°C; чрезмерные температуры вызывают осаждение порошка, что приводит к появлению на поверхности белых пятен или «цветению». Многоступенчатый процесс наполнения с переменной скоростью
В изогнутой боковой крышке используется трехэтапный процесс заполнения с регулируемой скоростью: низкоскоростная буферизация у литника, быстрое заполнение изогнутого основного корпуса со средней и высокой скоростью и пониженная скорость вентиляции в области дистальной линии сварки для минимизации внутреннего напряжения, вызванного молекулярным сдвигом. Давление впрыска колеблется от 85 до 110 бар; чрезмерно низкое давление приводит к плохому провариванию линий сварного шва и потенциальному разрушению из-за вибрации автомобиля, а чрезмерно высокое давление приводит к усилению засвета, накоплению внутренних напряжений, а также побелению или растрескиванию при контакте с моторным маслом.
Двухступенчатое ступенчатое давление выдержки
Из-за значительной кристаллизационной усадки ПП для компенсации усадки требуется двухступенчатый процесс выдержки под давлением; и наоборот, ASA и ABS/PC демонстрируют меньшую усадку, поэтому используется кратковременная выдержка под низким давлением. Время выдержки установлено равным 6–10 секунд для тонкостенного изогнутого корпуса и 12–18 секунд для толстостенных монтажных зажимов, чтобы исключить вмятины на зажимах и ребрах. Выдерживание давления и пластификация материала (дозирование) происходят одновременно, чтобы сократить цикл формования.
Мы являемся производителем формованных деталей для запасных частей для мотоциклов с пластиковыми боковыми крышками, обеспечивая высококачественное производство формованных деталей для запасных частей для мотоциклов с пластиковыми боковыми крышками. Если вы хотите изготовить / разработать пластиковую боковую крышку для литья запасных частей для мотоциклов, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

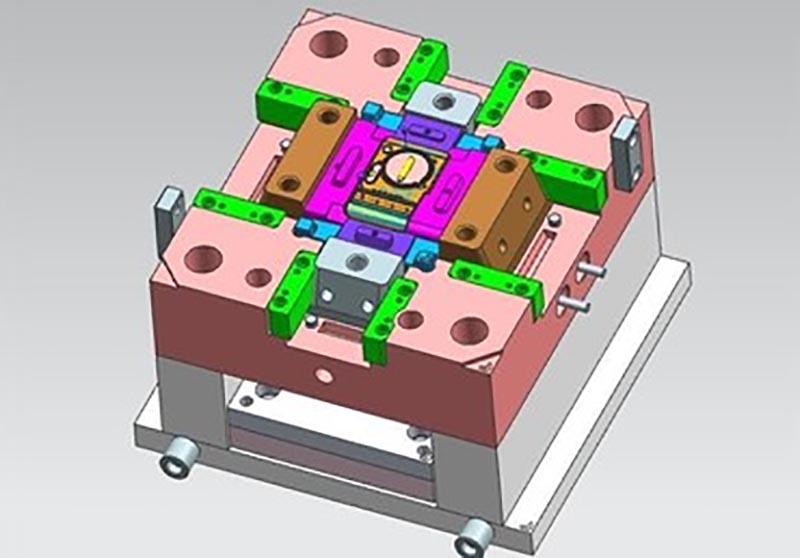
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье запасных частей для мотоциклов из пластиковой боковой крышки, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.