Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Запасные части ящик шкаф пластиковый молдинг
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
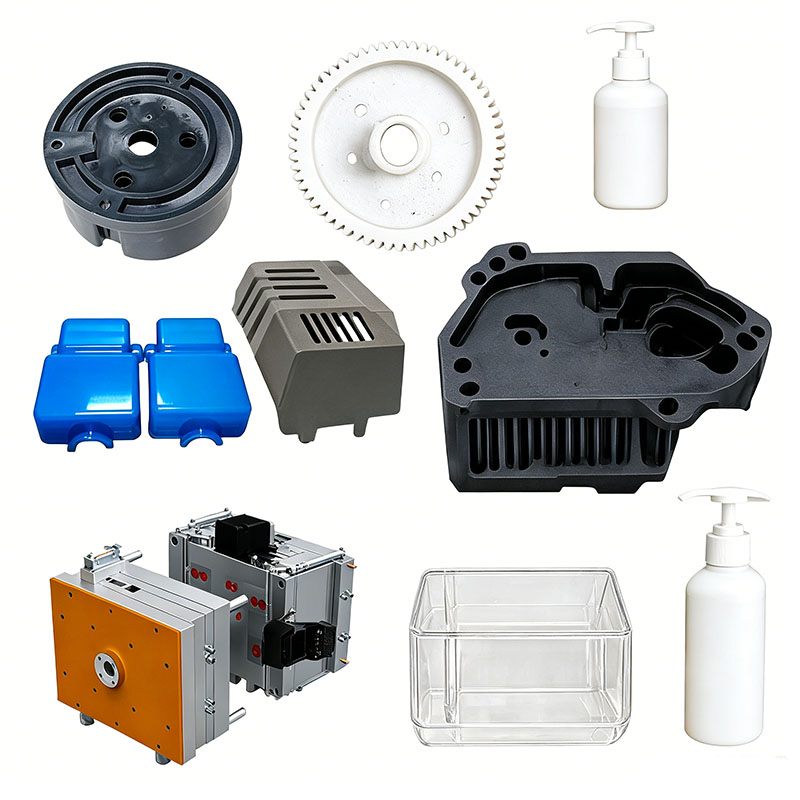
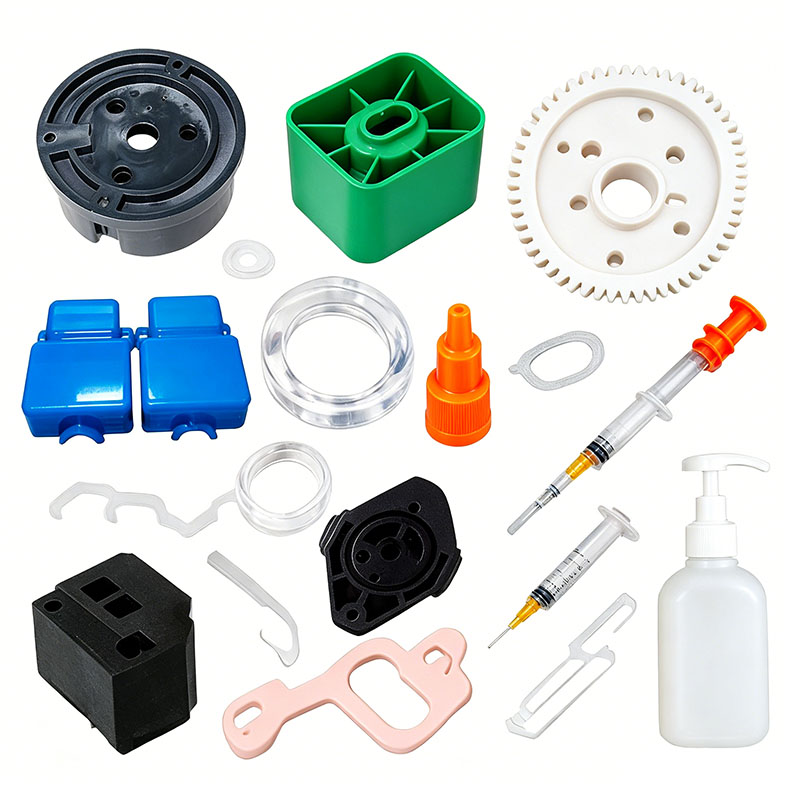
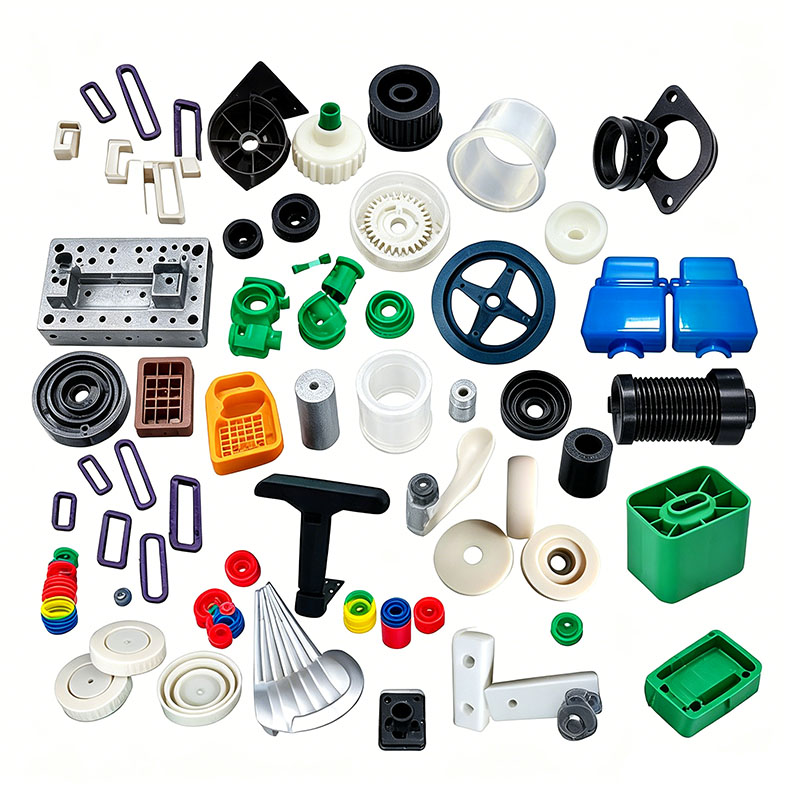
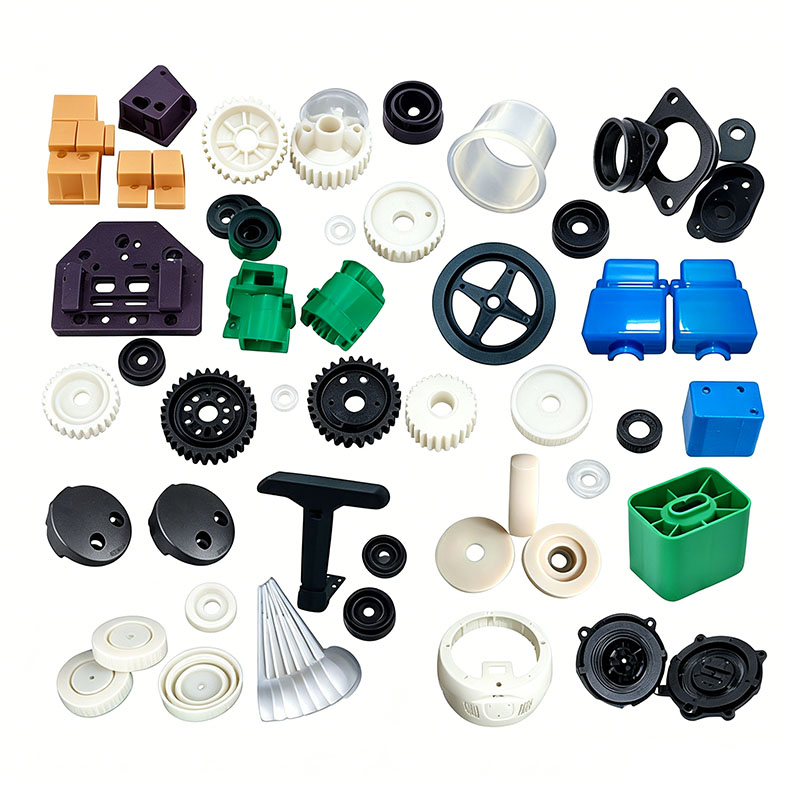
Запасные части ящик шкаф пластиковый молдинг
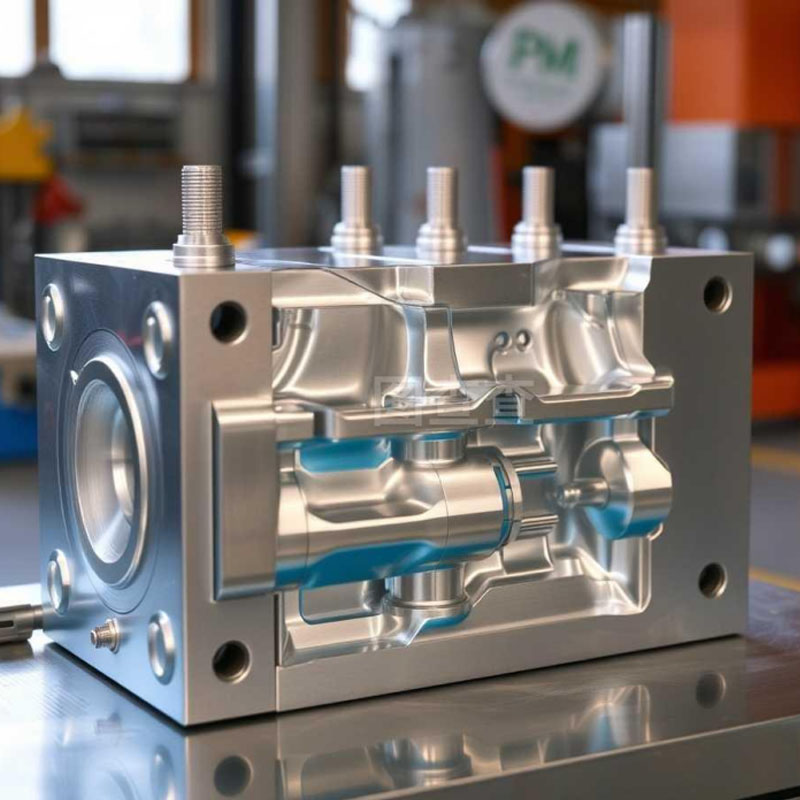
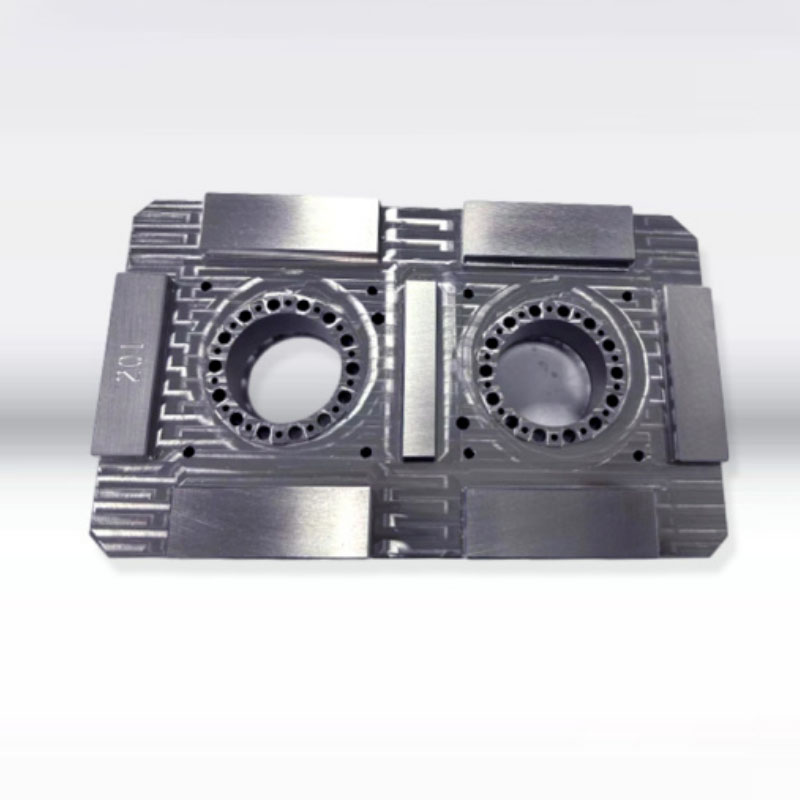
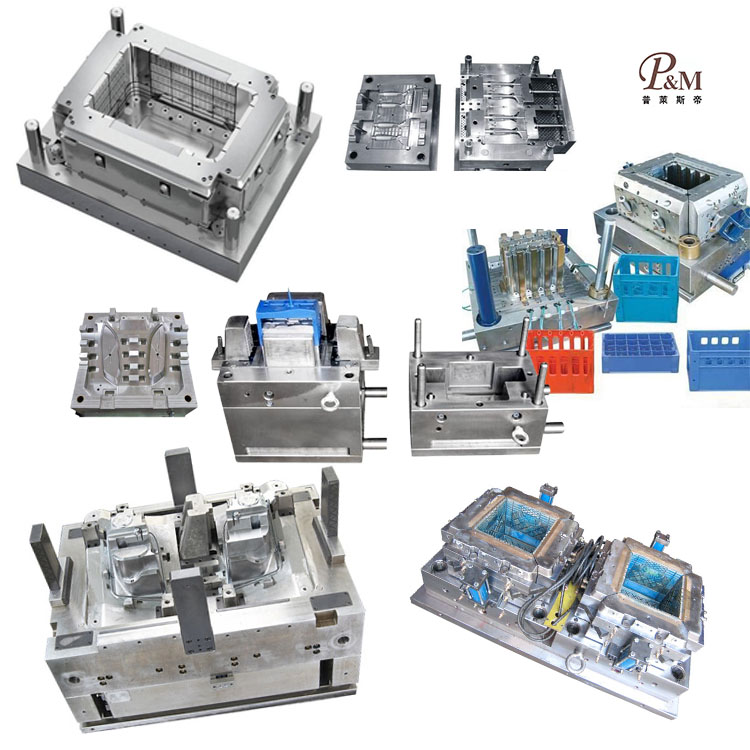
Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготовить пластиковое формование для выдвижных ящиков запасных частей по индивидуальному заказу. Мы предоставляем профессиональные индивидуальные услуги по формованию пластиковых ящиков для выдвижных ящиков и являемся профессиональным производителем пластиковых форм для выдвижных ящиков. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластикового литья шкафа с выдвижными ящиками для запасных частей наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем пластмассовых шкафов с выдвижными ящиками для запасных частей, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и идеальной цепочке поставок, наша компания может предоставить клиентам высококачественные индивидуальные запасные части, пластиковые формованные изделия для шкафов с выдвижными ящиками, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для пластиковых формованных изделий для шкафов с выдвижными ящиками мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
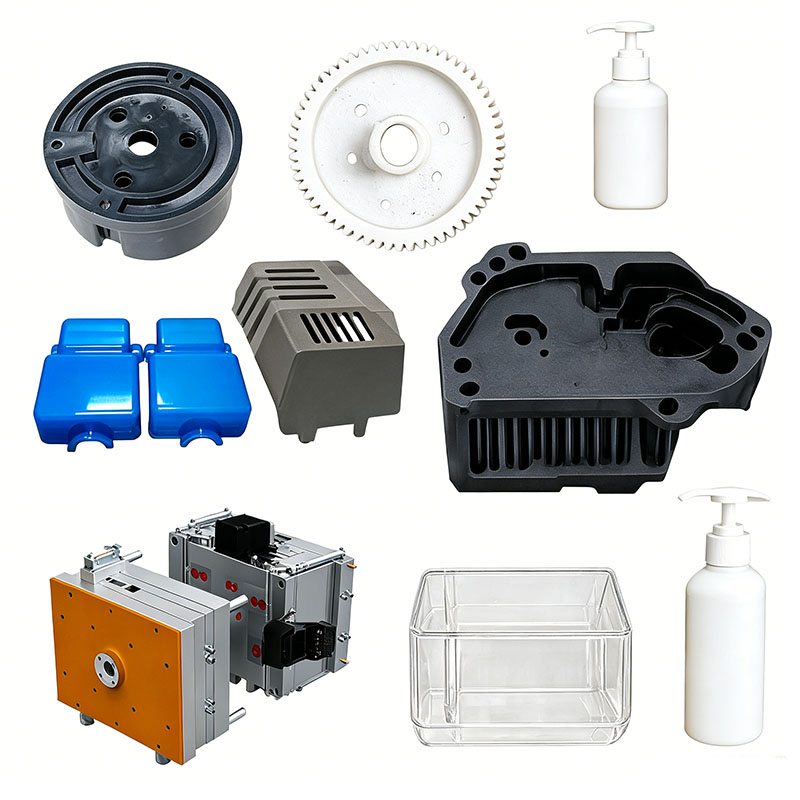
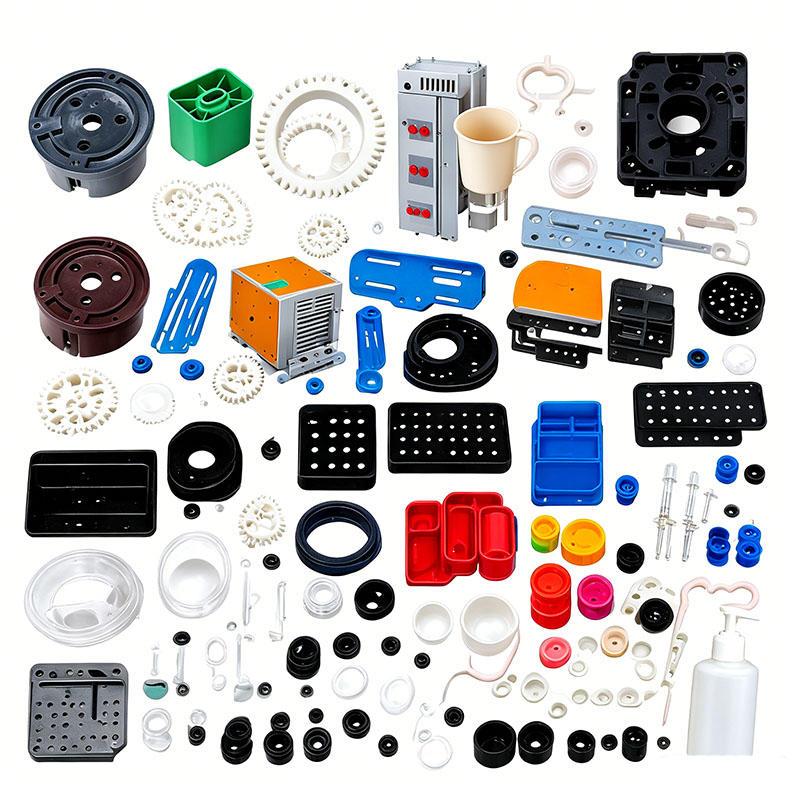
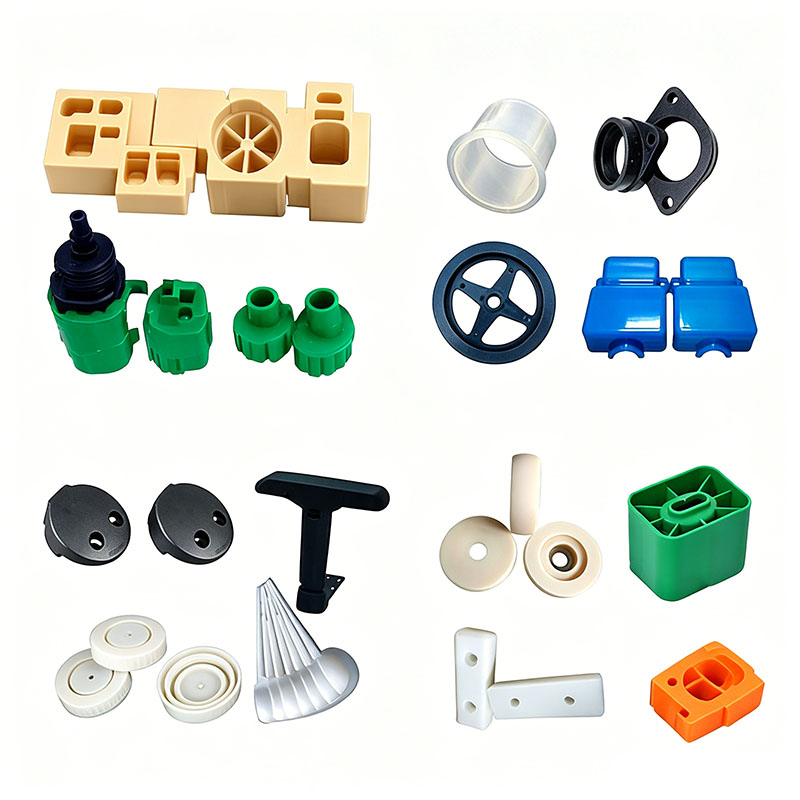
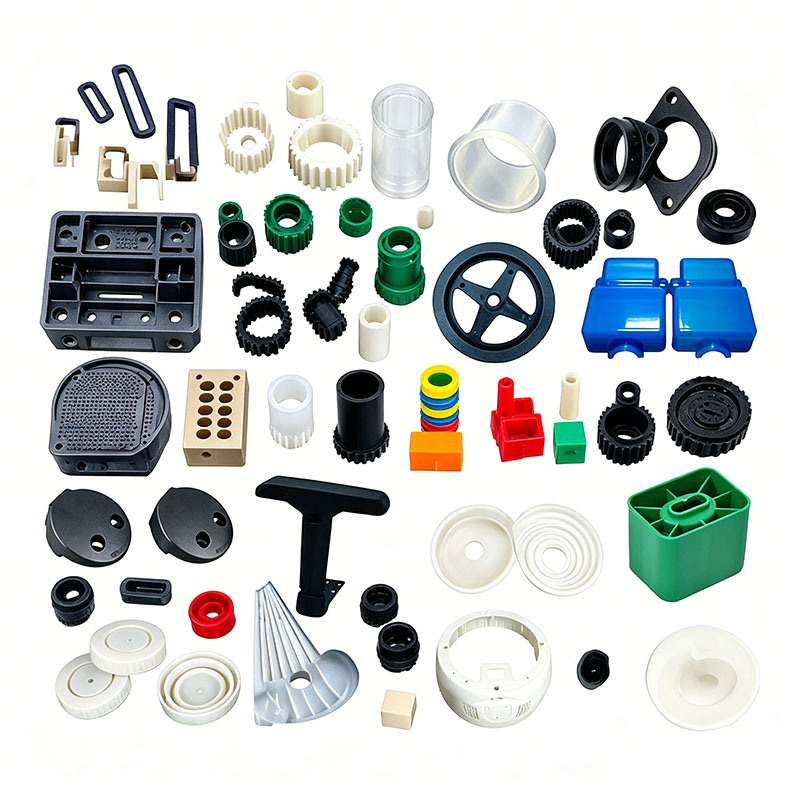
Пластиковые компоненты для выдвижных шкафов для запасных частей в мастерских, включая ящики для ящиков, боковые панели шкафа, перегородки, основания направляющих, защелкивающиеся ручки, опорные ножки и полочные кронштейны, широко используются в ремонте автомобилей, в оборудовании и на заводских складах. Эти детали должны выдерживать длительное хранение металлических компонентов, постоянные статические нагрузки, частое трение скольжения, воздействие смазочно-охлаждающих жидкостей и машинных масел. Будучи тонкостенными деталями с высоким соотношением сторон, они очень подвержены таким проблемам, как коробление, отклонения размеров и недостаточная прочность линии сварного шва. Основное сырье включает модифицированный ПП с тальком, высокожесткий АБС-пластик и ударопрочный ударопрочный полистирол. Ключевые цели контроля формования включают минимизацию усадки и деформации, повышение несущей способности, обеспечение взаимозаменяемости размеров в разных партиях и предотвращение выпотевания поверхности, связанного с маслом. В следующих разделах эти аспекты подробно описаны по пяти направлениям: сырье, конструкция пресс-формы, процессы литья под давлением, постобработка и устранение дефектов (всего около 1500 слов).
I. Выбор сырья и предварительная обработка/основы формования
1. Принципы соответствия материалов
Для изготовления ящиков, перегородок и оснований выбран полипропилен с тальковым наполнителем; Тальк значительно уменьшает усадку при формовании, одновременно повышая жесткость, жиростойкость и экономичность, что делает его идеальным для крупнообъемных несущих конструкций. ABS выбран для открытых дверных панелей, ручек и табличек из-за его равномерного блеска поверхности, хорошей прочности и пригодности для трафаретной печати информации о модели. Ударопрочный HIPS используется для опор направляющих и несущих защелкивающихся элементов, обеспечивая высокую твердость и износостойкость для предотвращения побеления или истирания во время многократного скольжения.
На переработку материалов действуют строгие ограничения: доля перешлифовки (литников/литников), добавляемая в косметические детали из АБС-пластика, не должна превышать 10%. Запрещается смешивать переработанный лом в ящики или несущие основания; Повторное перешлифование вызывает молекулярную деградацию, что делает детали склонными к хрупкому разрушению под нагрузкой. Наполненные материалы ПП, АБС и ПС должны храниться и обрабатываться отдельно; смешивание категорически запрещено, так как приводит к расслоению, ломкости и пятнистости поверхности.
Для решения проблем, связанных с маслянистой средой цеха, добавляются антистатические маточные смеси и экологически чистые антиадгезивы для форм с низким выделением жидкости, чтобы предотвратить замасливание поверхности и притяжение металлической пыли. 2. Ключевые моменты операций смешивания
Загрузите маточную смесь, порошок наполнителя и функциональные добавки в низкоскоростной вертикальный смеситель; поддерживайте скорость вращения 280–320 об/мин и время перемешивания 6–10 минут. Для ПП, наполненного тальком, следует избегать высокоскоростного смешивания, поскольку высокоскоростное трение вызывает агломерацию порошка, что приводит к появлению белых пятен, полос и нестабильной локальной жесткости на поверхности пластиковой детали. После смешивания запечатайте и храните материал в контейнере с указанием типа материала и номера партии, чтобы предотвратить перепутывание материалов.
3. Характеристики сушки и осушения
АБС очень гигроскопичен; неправильная сушка приводит к появлению «серебряных полос» и внутренних пузырей. Пузырьки в несущих зонах напрямую снижают несущую способность. Стандартные условия сушки — сушка горячим воздухом при температуре 80°C в течение 3–4 часов, поддерживая влажность ниже 0,04%. Наполненные ПП и УППС имеют чрезвычайно низкий уровень водопоглощения и, как правило, не требуют сушки в стандартных условиях мастерской; однако в периоды высокой влажности (например, в сезон дождей) необходима сушка при температуре 60°C в течение 1 часа для удаления поверхностной влаги. Высушенное сырье необходимо подавать в бункер в герметичной системе, чтобы предотвратить повторное поглощение влаги из воздуха.
II. Ключевые моменты проектирования пресс-форм и ввода в эксплуатацию машины
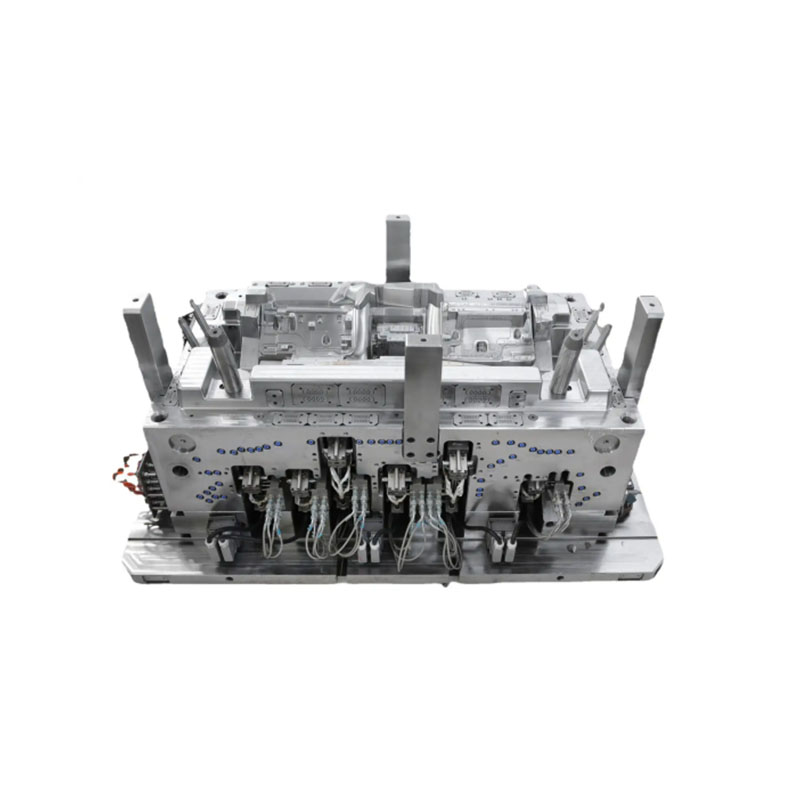
Пластиковые детали выдвижного типа имеют значительные различия по длине и ширине, тонкие стенки и плотное оребрение. Суть конструкции пресс-формы заключается в сбалансированном охлаждении, симметричном выбросе и адекватной вентиляции для существенного подавления коробления и деформации.
Выбор стали для пресс-формы
Для деталей из АБС-пластика, требующих высококачественной отделки, для полости выбирается предварительно закаленная сталь 718H с зеркальной полировкой; это гарантирует отсутствие на поверхности ямок и царапин после полировки и обеспечивает стабильную адгезию при трафаретной печати. Формы для полипропилена, наполненного тальком, имеют азотированные полости, что позволяет противостоять постоянному истиранию порошком наполнителя и продлить срок службы формы. Износостойкие мелкие детали, такие как основания направляющих, изготавливаются из литейной стали P20, чтобы предотвратить разрушение или деформацию во время длительного массового производства. Все внутренние углы пластиковой детали имеют равномерные закругленные скругления (R-углы) для устранения концентрации напряжений и предотвращения растрескивания под действием больших нагрузок.
Система охлаждения (важно для предотвращения коробления)
Стандартные стенки ящиков имеют толщину 1,8–2,2 мм, а толщина нижних опорных стоек и ребер жесткости может достигать 4–5 мм; такая неравномерная толщина стенок вызывает дифференциальную усадку и одностороннюю коробление. В форме используются конформные охлаждающие каналы, охватывающие деталь, симметрично расположенные вдоль длинной и короткой сторон выдвижного ящика; Толстостенные вертикальные ребра оснащены внутренними спиральными охлаждающими сердечниками для ускорения отвода тепла в толстостенных секциях. Температура формы контролируется по зонам: 50–60°С для АБС и 30–45°С для ПП. Чрезмерные температуры пресс-формы из ПП усугубляют кристаллизационную усадку, что приводит к появлению ящиков меньшего размера и неравномерным монтажным зазорам между штабелируемыми блоками; и наоборот, чрезмерно низкие температуры приводят к высоким остаточным внутренним напряжениям, вызывающим постепенное коробление при хранении.
Вентиляция и сбалансированный выброс
Выдвижной ящик длинного формата предполагает длинный путь течения расплава, что делает дистальную линию сварки очень восприимчивой к захвату газа и возгоранию; По длинным сторонам линии разъема вырезаются сплошные вентиляционные каналы (глубиной 0,012 мм). Плотный ребристый рисунок в нижней части сочетается с симметричным набором выталкивающих штифтов и плоских выталкивателей для обеспечения равномерной силы выталкивания. Несбалансированный выброс приводит к короблению ящика вверх с одной стороны после извлечения из формы, что приводит к залипанию или заеданию во время сборки и эксплуатации. Вспомогательные эжекторные блоки добавляются к тонким разделительным пластинам, чтобы предотвратить проколы или побеление поверхности.
Стандарты установки и эксплуатации пресс-формы
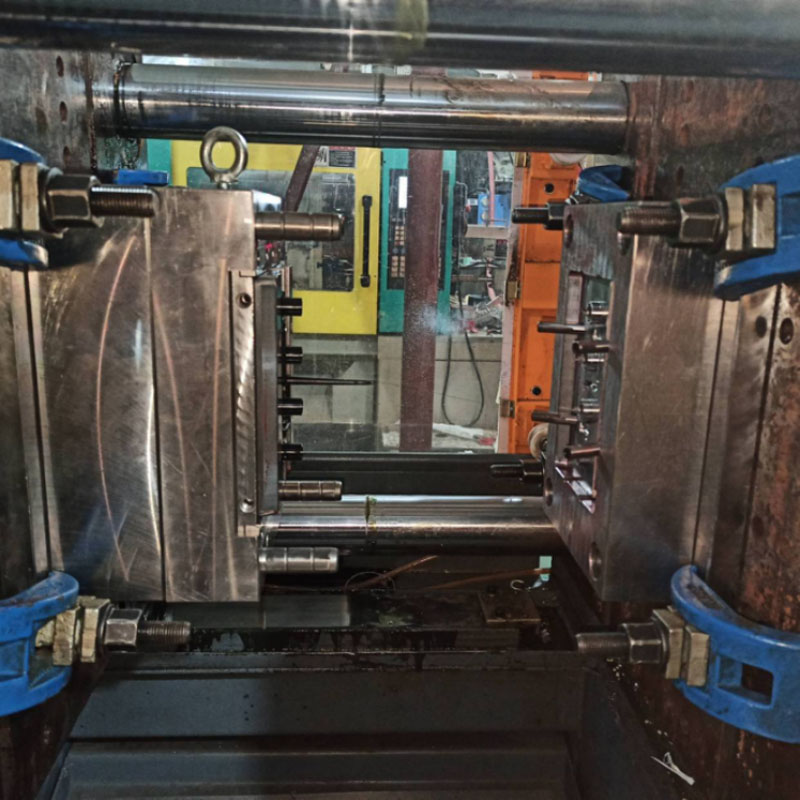
Форма для выдвижных ящиков большого формата предназначена для термопластавтоматов 450–750T; после подъема зажимные пластины должны быть затянуты равномерно, чтобы предотвратить обширный засвет, вызванный впрыском под высоким давлением. Датчики потока устанавливаются в контурах охлаждения для обеспечения беспрепятственной циркуляции. Защита пресс-формы от низкого давления откалибрована так, чтобы запускать автоматическое открытие пресс-формы при обнаружении остаточных бегунов или посторонних предметов, тем самым предотвращая дорогостоящее повреждение полости. Соединители контура охлаждения проходят строгие испытания на герметичность, чтобы предотвратить попадание влаги в расплав, что может привести к образованию пузырьков газа.
Мы являемся производителем пластиковых форм для выдвижных ящиков и занимаемся производством высококачественных пластиковых форм для выдвижных ящиков. Если вы хотите изготовить / разработать запасные части, пластиковые формованные изделия для шкафов с выдвижными ящиками, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

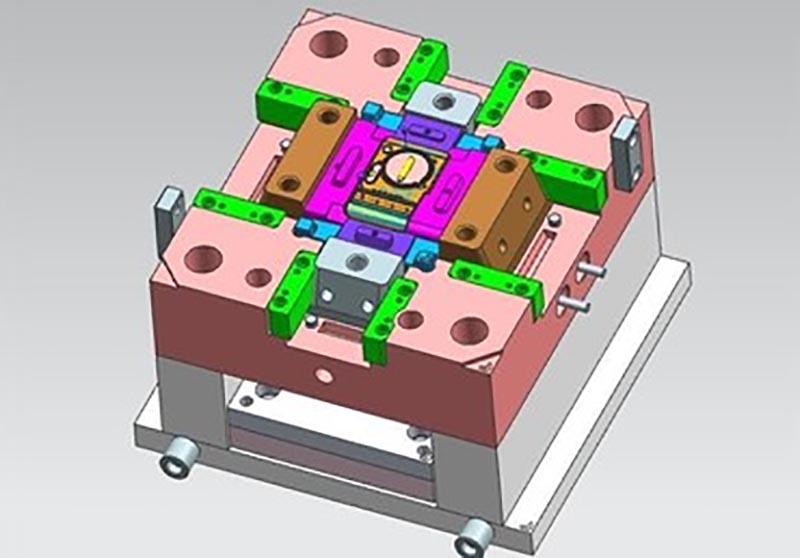
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Запасные части шкафа с выдвижным ящиком, пластиковое литье, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.