Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье пластиковых деталей зонта
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
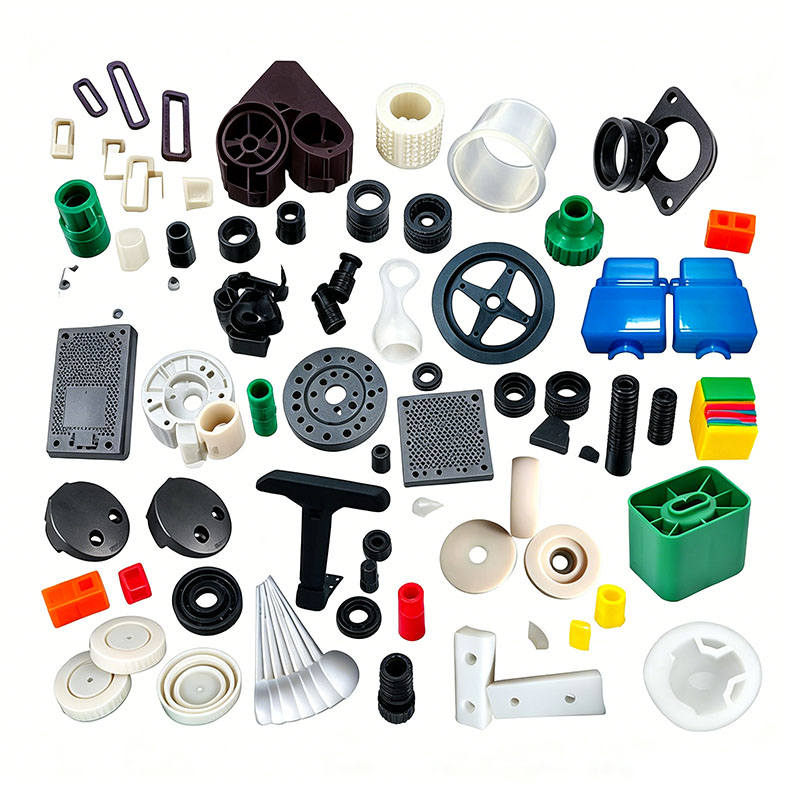
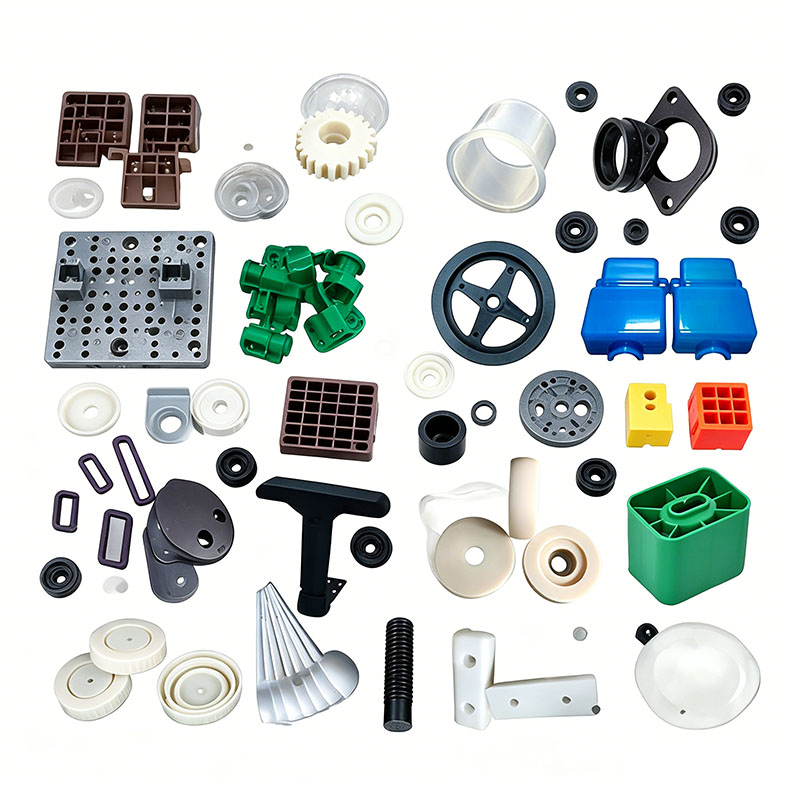
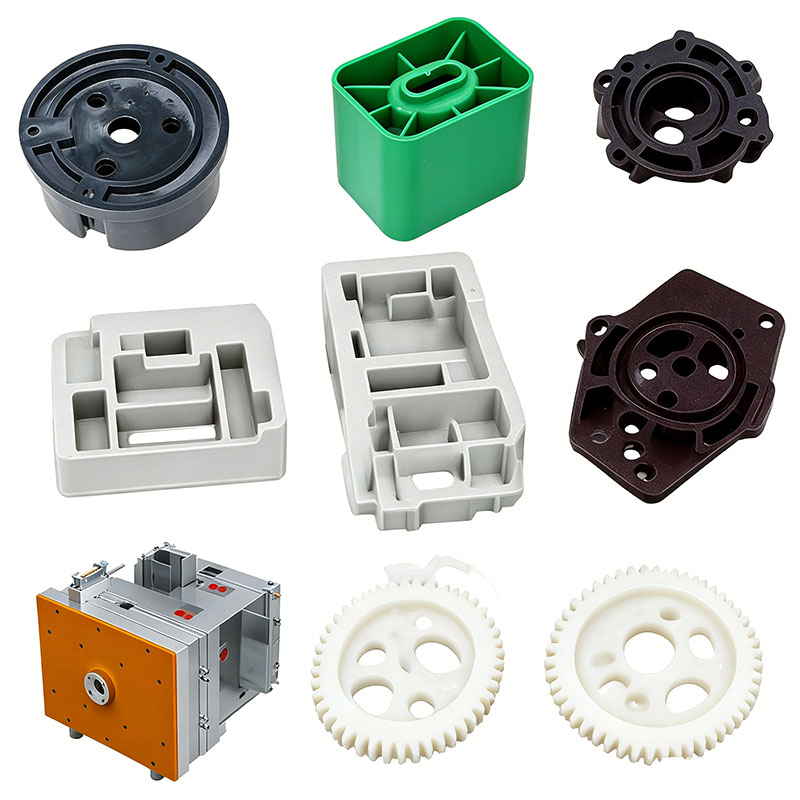
Литье пластиковых деталей зонта
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать зонтичные пластиковые детали по индивидуальному заказу. Мы предоставляем профессиональные услуги по формованию пластиковых деталей зонтов по индивидуальному заказу и являемся профессиональным производителем формовочных пластиковых деталей зонтов. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления формованных пластиковых деталей зонтов наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем зонтичных пластиковых деталей, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и идеальной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для формования зонтичных пластиковых деталей по индивидуальному заказу, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования зонтичных пластиковых деталей мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
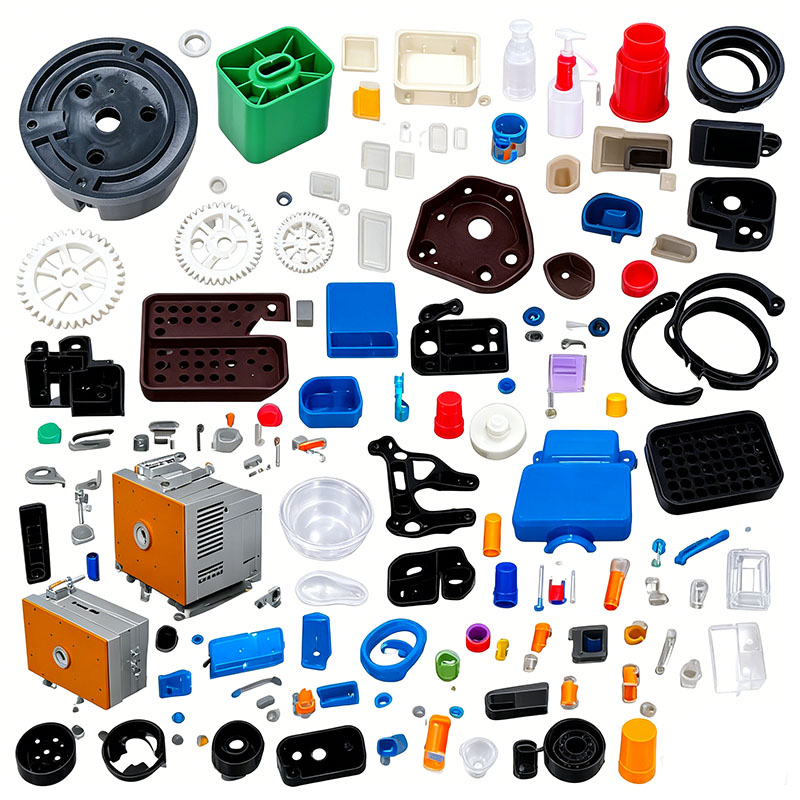
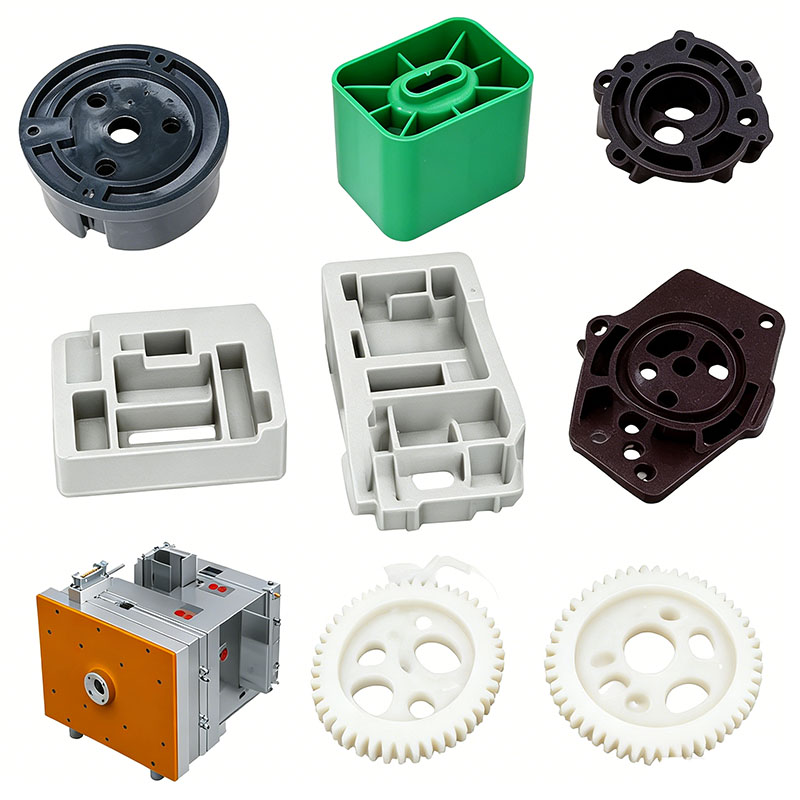
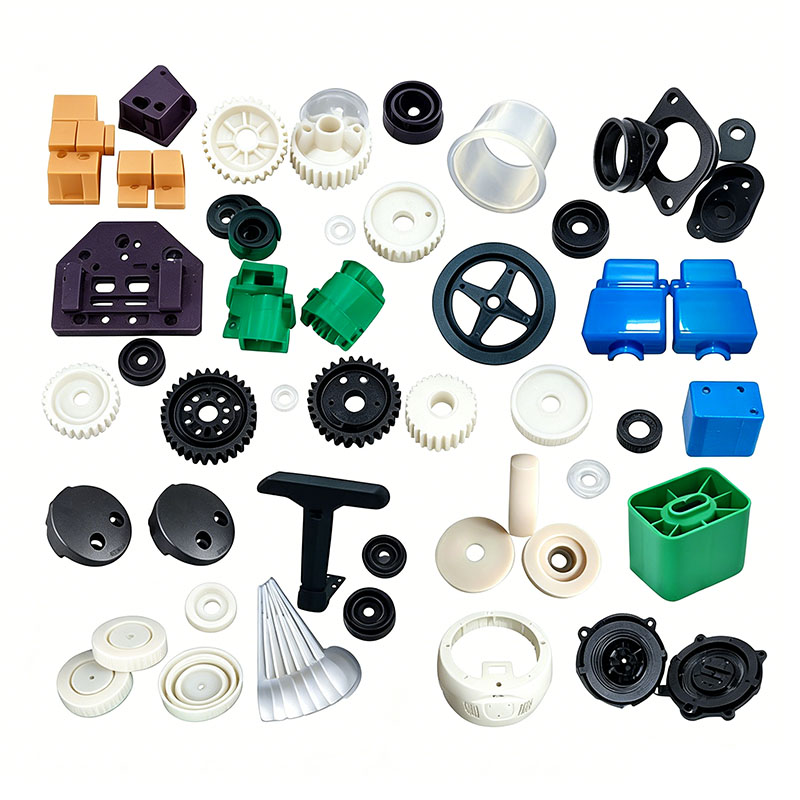
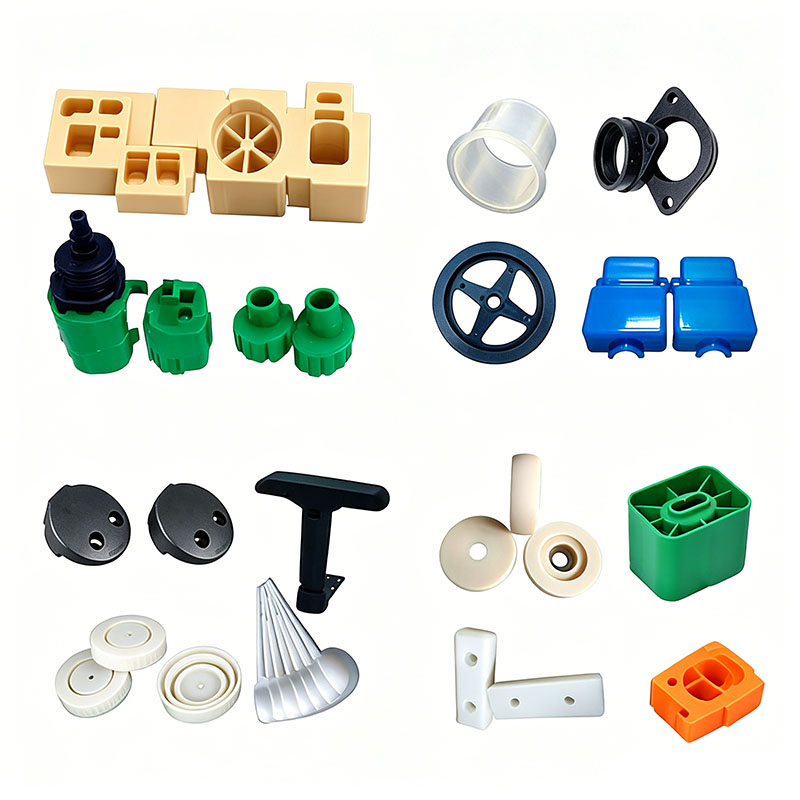
Пластиковые компоненты зонта, такие как соединители ребер, втулки центрального вала, ручки, кнопки разблокировки, колпачки наконечников, крепления навеса, складные крепления и пружинные кожухи, делятся на три категории: структурные несущие соединители, эстетические компоненты/компоненты для захвата и небольшие декоративные детали. Эти изделия должны выдерживать длительное воздействие дождя и солнечного света на открытом воздухе, а также повторяющиеся нагрузки при открывании, закрывании и вытягивании. Они не должны становиться хрупкими или растрескиваться при низких температурах; частая эксплуатация требует высокой прочности, износостойкости крепежа и точных допусков на размеры для обеспечения плавного перемещения без заеданий. Основные материалы включают упрочненный/модифицированный полипропилен, ударопрочный АБС-пластик, износостойкий ПОМ и мягкие формовочные компаунды TPR. Процесс формования и ключевые контрольные точки описаны ниже.
I. Предпроизводственная обработка сырья
Выбор и классификация материалов
Ручки и эстетические/декоративные детали: глянцевый АБС-пластик (равномерный цвет, гладкий на ощупь);
Зонтичные соединения, соединительные кронштейны и крышки наконечников: закаленный полипропилен (стойкость к низким температурам, прочность на разрыв, водонепроницаемость и устойчивость к коррозии);
Ползунки переключателей и подвижные защелки: ПОМ (самосмазывающийся и износостойкий; выдерживает десятки тысяч циклов без побеления и износа);
Мягкая накладка на ручку: TPR (нескользящий, приятный на ощупь; литье под давлением из двух материалов и двух цветов).
Управление компаундированием и измельчением
Несущие соединения и складные крепления: Строго запрещается добавление измельченного материала (переработанного измельченного материала), так как измельченный материал имеет пониженную вязкость и склонен к поломке при многократной эксплуатации. Только небольшие эстетические детали могут содержать до 10% чистых литников/литников из того же материала при условии, что они измельчены и просеяны для удаления крупных частиц. Смешайте устойчивые к гидролизу и устойчивые к УФ-излучению маточные смеси, чтобы предотвратить побеление или старение под воздействием дождя на открытом воздухе. Во время смешивания держите POM, TPR и ABS отдельно; не допускайте перекрестного загрязнения. Используйте низкоскоростной миксер в течение 5–8 минут при скорости менее 300 об/мин, чтобы не повредить присадки, повышающие ударную вязкость.
Сушка и осушение
АБС-пластик: сушить при температуре 80°C в течение 3 часов для удаления влаги и предотвращения образования внутренних пузырей или разрушения при растяжении;
ПОМ: Температура сушки не должна превышать 75°C; высокие температуры могут вызвать разложение и выделение едких газов;
Модифицированный ПП и ТПР: эти материалы имеют чрезвычайно низкое водопоглощение; Достаточно кратковременной сушки при низкой температуре, обычно только в сезон дождей. После сушки храните сырье в герметичных бункерах, чтобы предотвратить повторное впитывание влаги.
Продувка ствола
Прежде чем менять материалы или цвета, удалите остатки материала из цилиндра с помощью промывочного состава, чтобы устранить такие проблемы, как смешивание материалов, расслоение, охрупчивание и несоответствие цвета.
II. Установка пресс-формы, ввод в эксплуатацию и структурные особенности
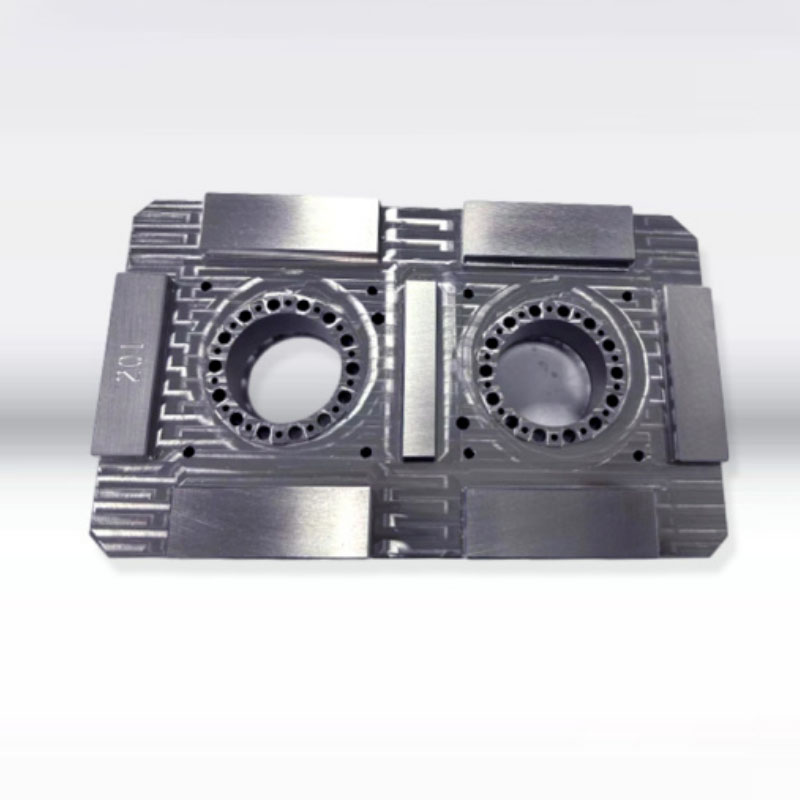
В аксессуарах для зонтов обычно используются небольшие высокоточные многоместные формы (конфигурации с 16 или 32 полостями). Ползунки и разъемы имеют толщину стенок 1,2–2 мм; эти тонкие участки склонны к растрескиванию под напряжением.
Выбор стали для пресс-формы
Для полостей, влияющих на внешний вид деталей из ABS и TPR, используется предварительно закаленная сталь 718H с зеркальной полировкой. Полости для износостойких деталей из ПОМ и деталей, модифицированных стекловолокном, подвергаются азотированию для повышения износостойкости. Все углы имеют небольшой радиус для устранения концентрации напряжений, гарантируя, что детали не растрескаются при открытии или закрытии при низких температурах. Разделительные поверхности обработаны с высокой точностью, чтобы свести к минимуму заусенец, предотвратить застревание или царапание ткани зонта во время работы.
Система охлаждения
Водяные каналы многочисленных полостей расположены идеально симметрично; тонкие каналы расположены близко к полостям, чтобы сбалансировать скорость охлаждения всех частей. Контроль температуры формы: ABS 50–60°C; ПП 30–40°С; ПОМ 80–90°С. Высокие температуры пресс-формы для ПОМ повышают кристалличность, значительно улучшая износостойкость.
Оптимизация вентиляции и выброса
В каждой полости вырезаны микровентиляционные каналы (глубиной 0,010 мм), причем приоритетная вентиляция осуществляется на ползунах и линиях сварки, чтобы предотвратить ослабление сварных швов или поломку. Учитывая небольшой размер деталей и выталкивающих штифтов, используется многоточечная распределенная стратегия выталкивания, в которой используется двухэтапный низкоскоростной процесс выталкивания, чтобы избежать следов напряжения («побеления»), проколов или скрытых трещин.
Установка пресс-формы и пробный запуск
Пресс-форма устанавливается на небольшую термопластавтоматную машину (100–250 Т) с равномерным усилием зажима для предотвращения заусенцев. Водяные каналы проверяются на предмет утечек, и активируется защита от зажима формы низким давлением, чтобы предотвратить повреждение деликатных полостей. После 20-минутного периода термической выдержки выполняется пробный выстрел при низком давлении и низкой скорости. Давление и скорость постепенно регулируются для получения первого изделия, соответствующего требованиям; Массовое производство начинается только после того, как контроль качества подтвердит размеры, прочность и внешний вид. III. Стандартный цикл литья под давлением
Этапы полного цикла одной формы: закрытие формы → пластификация/накопление материала → многоступенчатый впрыск → двухступенчатое давление выдержки → охлаждение/настройка → открытие формы → медленный выброс → автоматический сбор деталей.
Зонирование температуры в стволе
ABS: 170–200°C (макс. температура сопла 205°C; высокие температуры приводят к потере прочности);
Закаленный ПП: 190–220°C;
ПОМ: 180–205°С (строго ниже 210°С; высокие температуры вызывают разложение и плесень);
TPR (мягкая резина): 160–190°C.
Многоступенчатое наполнение с переменной скоростью
Для небольших деталей в многополых формах с короткими путями потока: низкоскоростная буферизация в литнике, быстрое заполнение средней части и пониженная скорость в конце полости для облегчения вентиляции и повышения прочности линии сварки. Давление впрыска: 70–95 бар; чрезмерное давление вызывает вспышку и высокое внутреннее напряжение (приводящее к растрескиванию во время термоциклирования), а недостаточное давление приводит к слабым линиям сварного шва.
Поэтапное, кратковременное удерживающее давление
Мелкие детали имеют тонкие стенки и минимальную усадку; примените двухступенчатое низкое удерживающее давление в течение 3–8 секунд, чтобы компенсировать небольшую усадку и предотвратить появление вмятин на защелках и монтажных стойках. Синхронизация удерживающего давления с накоплением материала сокращает цикл формования и повышает производительность многоместной пресс-формы.
Охлаждение и удаление деталей
Время охлаждения рассчитывается как 2–3 секунды на 1 мм толщины стенки (например, 4–6 секунд для стандартного разъема 1,5 мм). Недостаточное охлаждение приводит к продолжающейся усадке после извлечения из формы, что приводит к неравномерной посадке/натяжению переключателей и защелок. Открытие и выталкивание формы выполняются на низких скоростях; детали автоматически собираются в контейнер под формой. Не сдавливайте и не складывайте горячие пластиковые детали во избежание деформации хрупких разъемов.
IV. Постоформенная обработка
Обрезка ворот и вспышек
Подводные и точечные ворота автоматически отрываются при открытии формы; большие ворота аккуратно удаляются с помощью небольших пневматических ножниц. Незначительный заусенец по линиям разъема удаляется партиями вибрационной отделкой; Сопрягаемые поверхности скользящей защелки не должны иметь заусенцев, чтобы обеспечить плавную работу без заеданий. Отжиг для снятия напряжений
Ручки и декоративные детали из АБС-пластика подвергаются низкотемпературному отжигу при температуре 60°C в течение одного часа перед нанесением покрытия распылением, чтобы снять внутреннее напряжение и гарантировать, что они не растрескаются под воздействием попеременных высоких и низких температур наружного воздуха. Детали из ПП и ПОМ не требуют высокотемпературного отжига; вместо этого им дают постоять 12 часов после формования, чтобы снять напряжение после усадки перед сборкой.
Двухцветная накладка (ручка-зонтик)
Жесткий пластиковый каркас сначала отливается под давлением, затем помещается во вторичную форму для формования мягкой резины TPR; это обеспечивает надежное соединение между жесткими и мягкими материалами, предотвращая расслоение или отслоение.
Обработка поверхности
Ручки могут быть покрыты логотипами методом трафаретной печати и покрыты матовой или глянцевой краской; Функциональные движущиеся части оставляют без покрытия, чтобы предотвратить износ и отслаивание краски, которые могут привести к заклиниванию механизма переключателя.
V. Многоступенчатый контроль качества
Проверка первого изделия: измерения штангенциркулем отверстий для защелкивания и размеров узла соединения; визуальная проверка на наличие дефектов, таких как пузырьки воздуха, серебряные полосы, следы ожогов и блики.
Патрульная проверка: отбор проб каждые 30 минут; ручные повторные испытания на открытие/закрытие для проверки плавности работы механизма защелкивания.
Выборочные проверки надежности: повторные испытания на растяжение после низкотемпературного замораживания для оценки прочности соединения; испытания на воздействие дождя и устойчивость к старению; испытания возвратно-поступательного движения ползунков ПОМ на износостойкость.
Полная проверка и сортировка: детали с трещинами, деформациями или короткими проколами изолируются и отправляются на слом; дефектные несущие соединения запрещается перешлифовывать и повторно использовать для изготовления элементов конструкций.
Мы являемся производителем формованных пластиковых деталей для зонтов, обеспечивая высококачественное производство формованных деталей для зонтов. Если вы хотите изготовить / разработать изделия для литья зонтичных пластиковых деталей, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


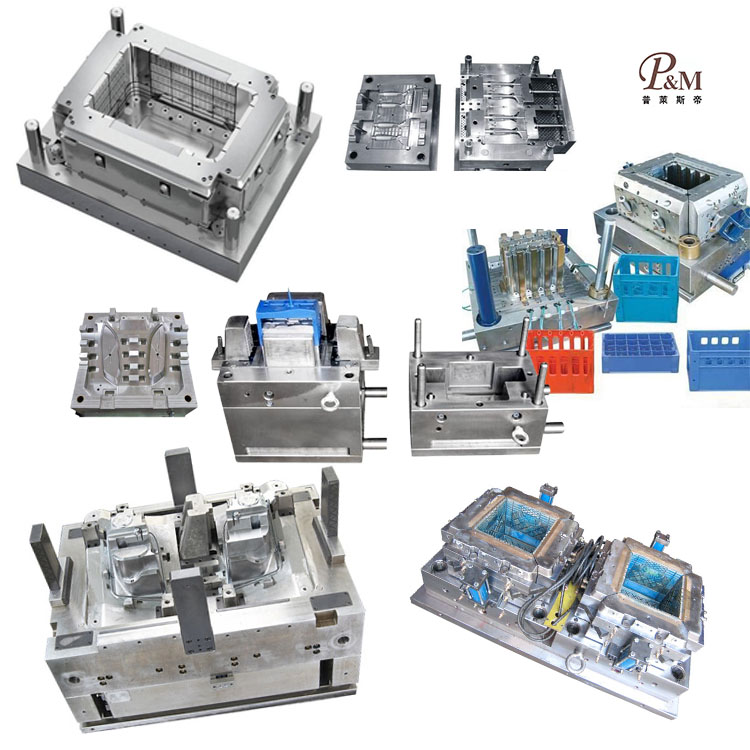
Изготовление пластиковых литьевых форм

Характеристики пластикового формования

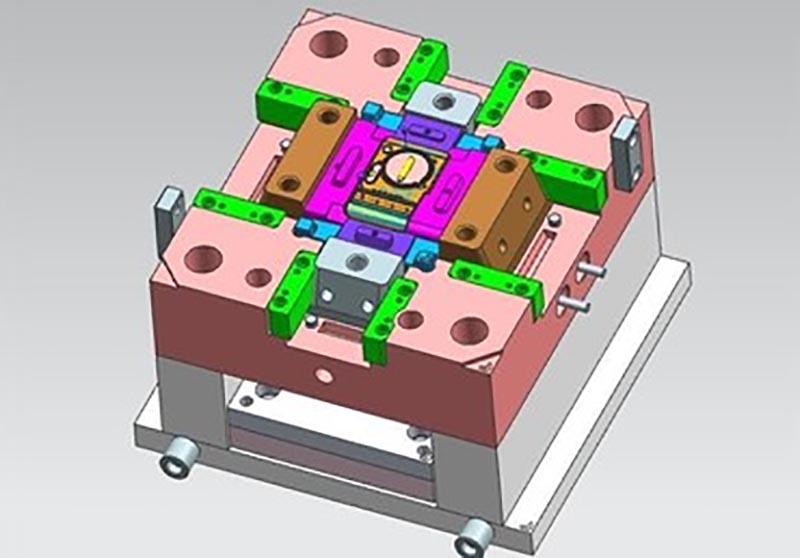
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье пластиковых деталей зонтика, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.