Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье пластиковых кузовных деталей автомобиля Aoto
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
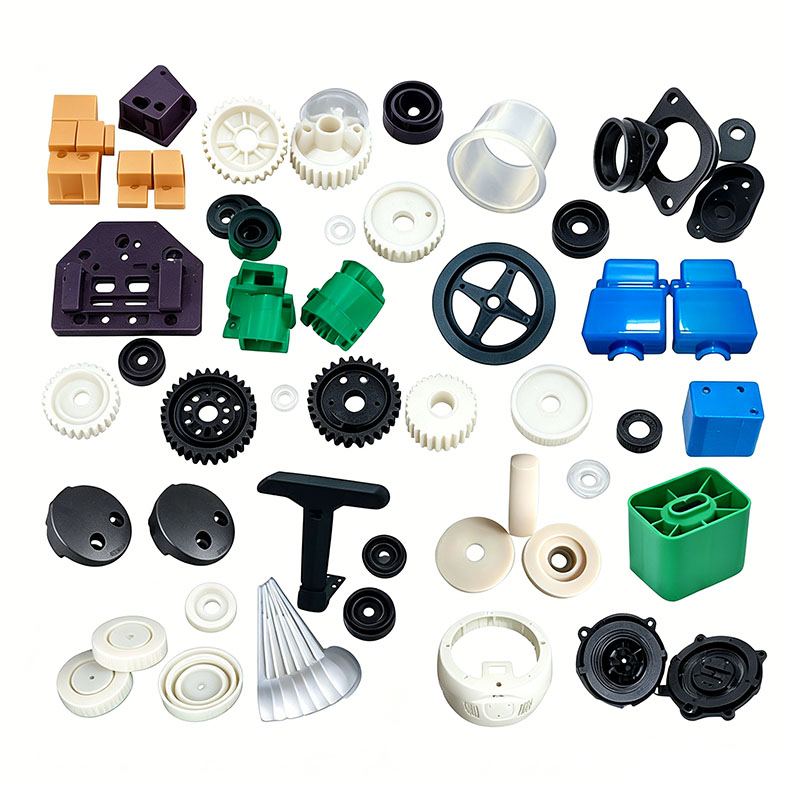
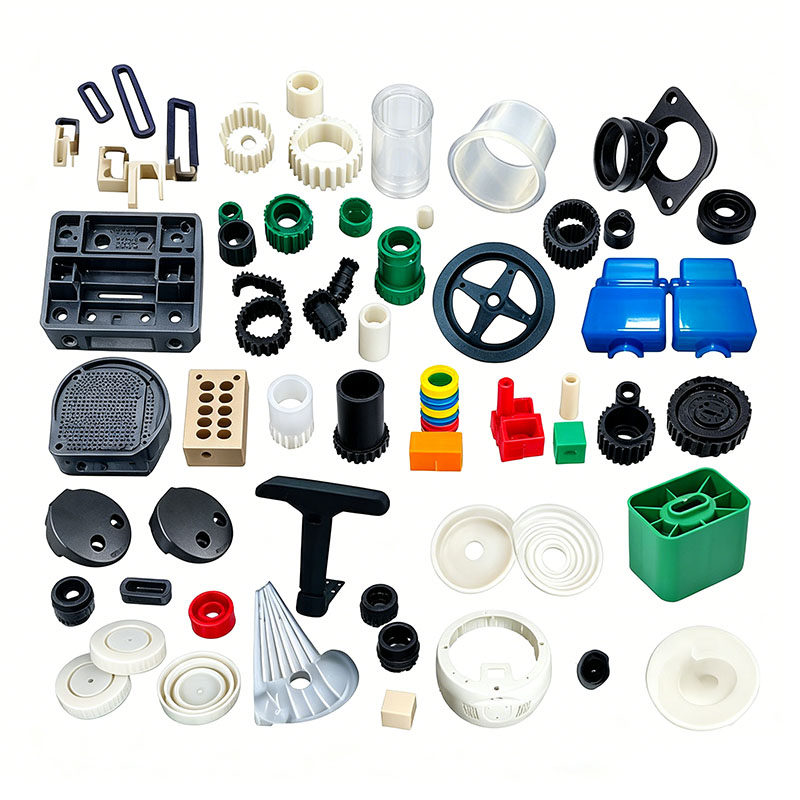
Литье пластиковых кузовных деталей автомобиля Aoto
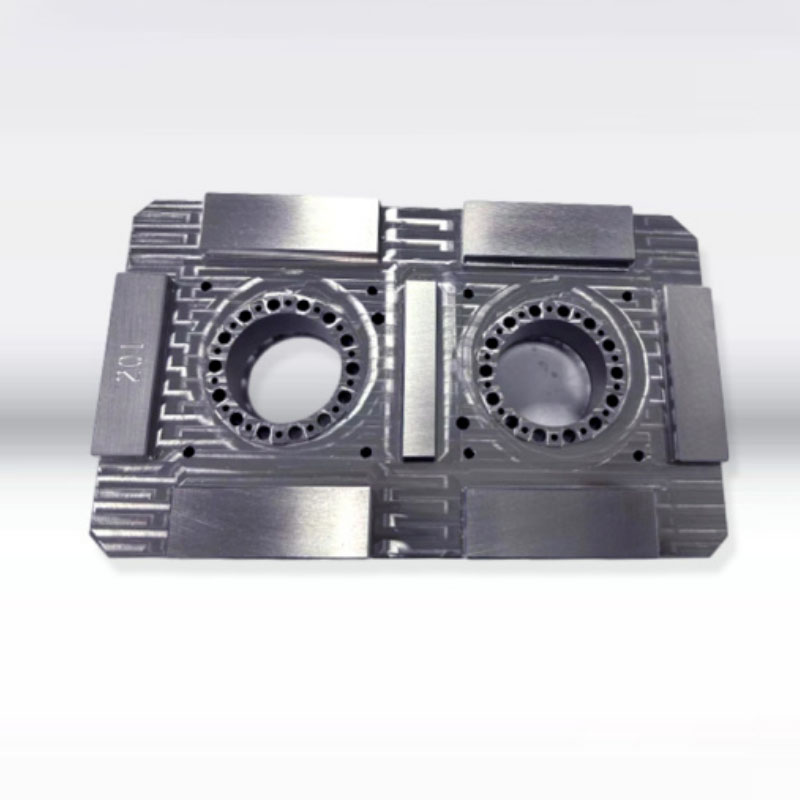
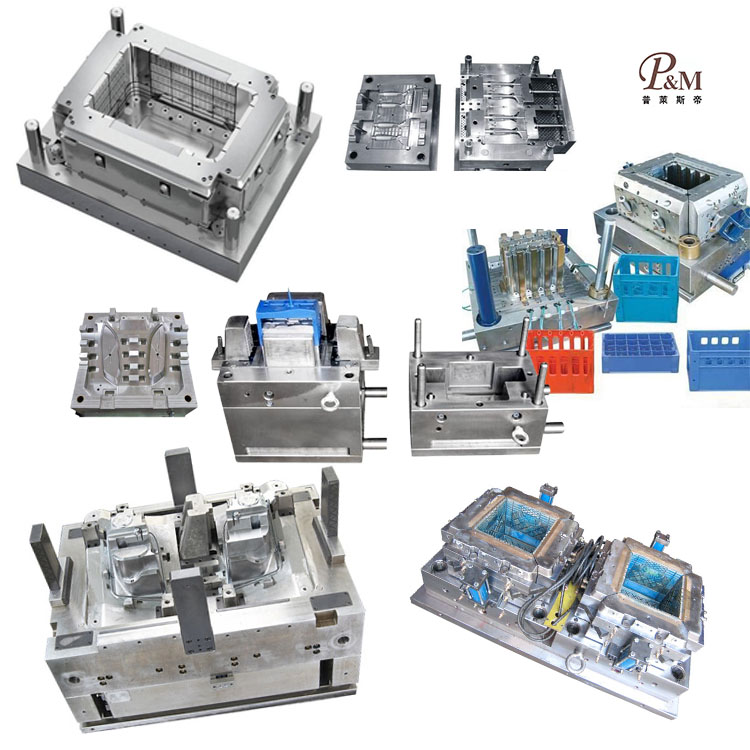
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать пластиковые детали кузова автомобиля по индивидуальному заказу. Мы предоставляем профессиональные услуги по формованию пластиковых деталей кузова автомобиля по индивидуальному заказу и являемся профессиональным производителем формования пластиковых деталей кузова автомобиля. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых деталей кузова автомобиля по индивидуальному заказу наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем пластиковых деталей кузова автомобиля, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и отличной цепочке поставок, наша компания может предоставить клиентам высококачественные индивидуальные изделия для литья пластиковых деталей кузова автомобиля, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования пластиковых деталей кузова автомобиля мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
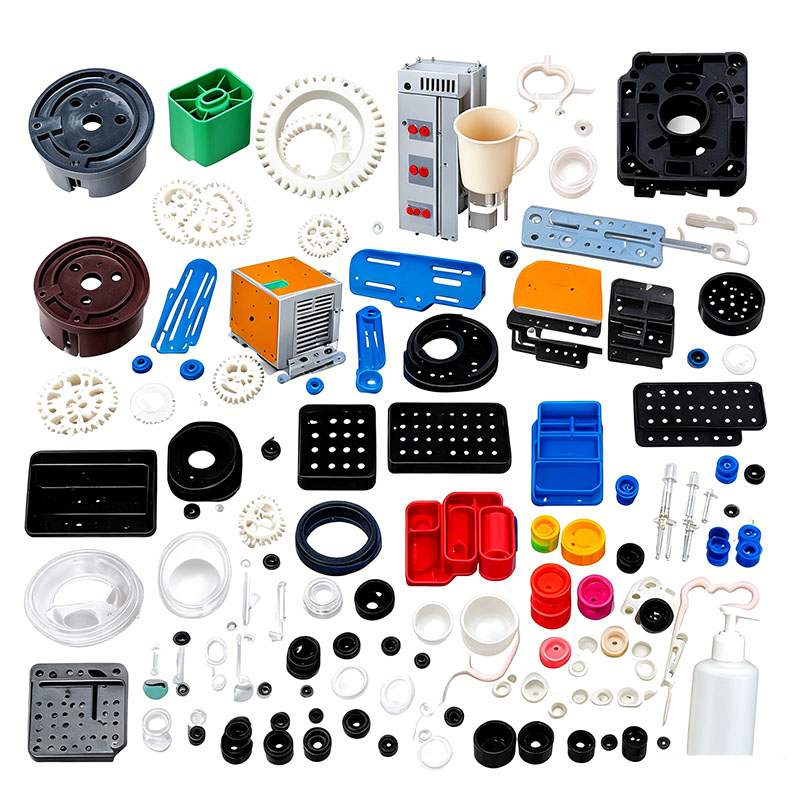
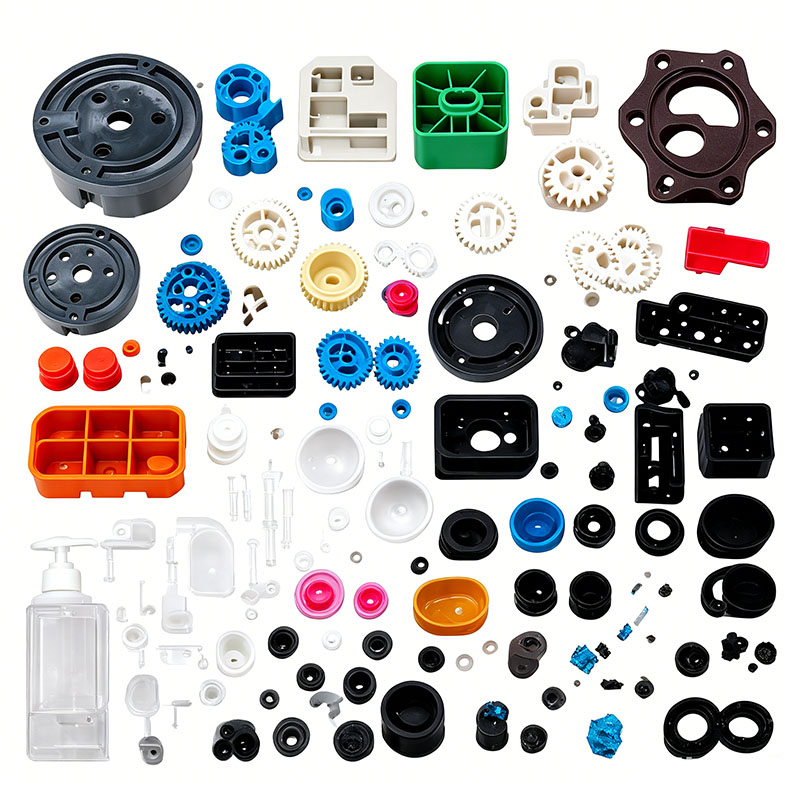
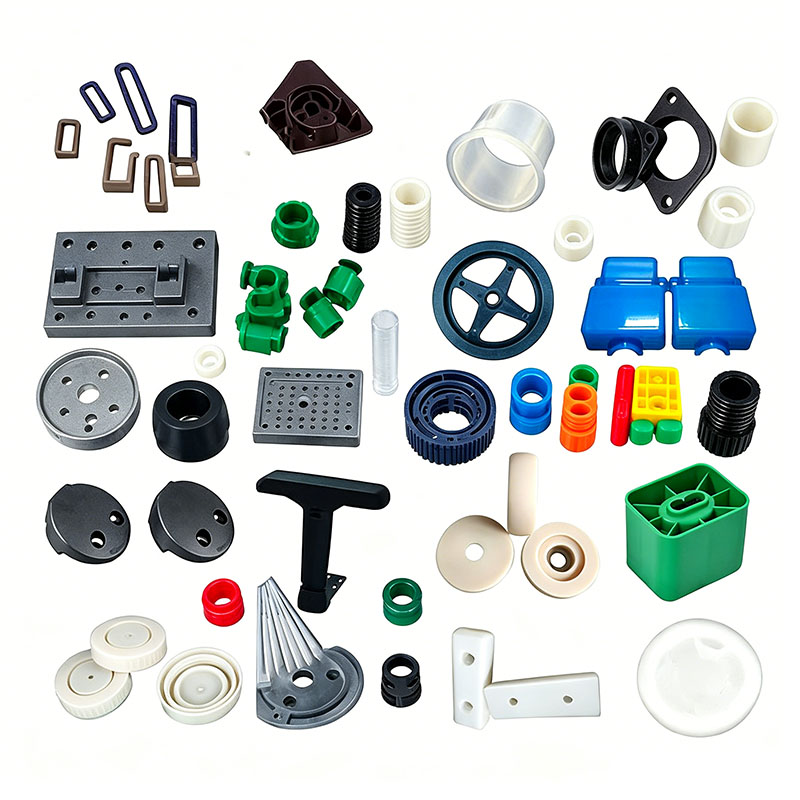
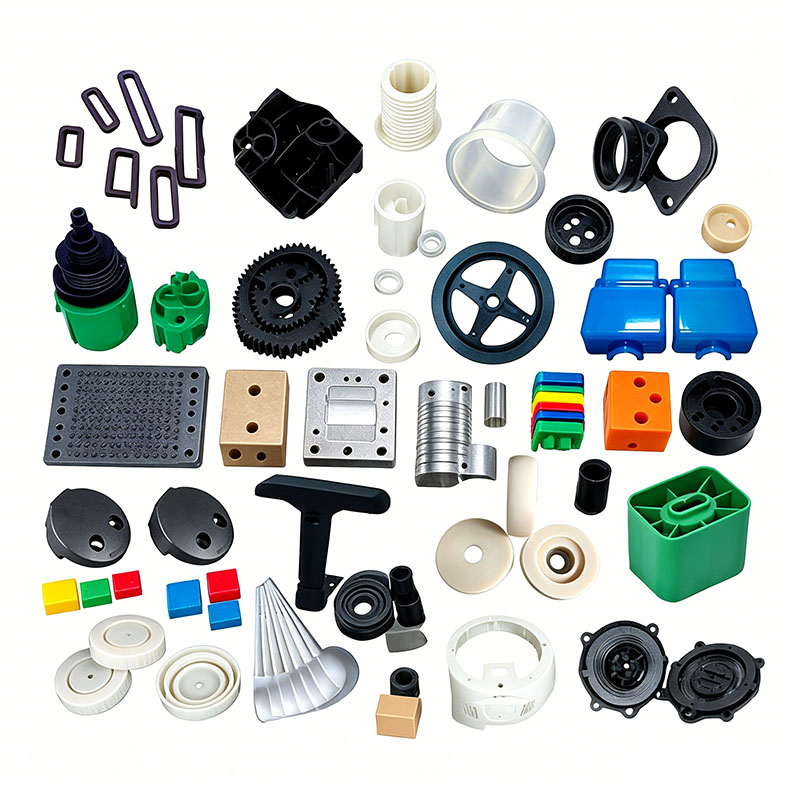
Пластиковые компоненты для электромобилей делятся на три категории: внешние панели кузова, функциональные детали конструкции и электрозащитные компоненты. Примеры включают переднюю и заднюю защиту, передние обтекатели, крылья, крышки пространства для ног, корпуса аккумуляторного отсека, корпуса приборов, кронштейны для фонарей, крышки проводки и отсеки для хранения вещей. Эти изделия подвергаются длительному воздействию внешних условий (солнечный свет, дождь и колебания температуры), а также постоянной вибрации и ударам камней во время работы. Кроме того, аккумулятор и электронные компоненты управления требуют электрической изоляции и огнестойкости; наружные детали должны выдерживать окраску, не трескаясь и не желтея (погодоустойчивость); а несущие детали должны противостоять ударам без деформации. Обычное сырье включает ASA и ABS/PC для устойчивых к атмосферным воздействиям внешних деталей; модифицированный ПП и ПП, армированный стекловолокном, для несущих деталей конструкций; ПК для прозрачных корпусов светильников; и огнестойкий АБС-пластик для крышек электронного управления. Ключевые моменты контроля формования сосредоточены на устойчивости к погодным условиям и предотвращении растрескивания, низком внутреннем напряжении, стабильности размеров, низком уровне выбросов летучих органических соединений и надежной огнестойкости, как подробно описано ниже.
I. Выбор сырья и предварительная обработка
Сортировка сырья и управление переизмельчением
Открытые детали, такие как кузов автомобиля и крылья, изготовлены из чистого ASA или ABS/PC, допускается лишь небольшое количество (<10%) чистого перешлифования того же материала. Категорически запрещается применение дошлифовки аккумуляторных отсеков, несущих частей, соединенных с рамой, а также огнестойких электрокорпусов; перешлифовка может снизить ударную вязкость и поставить под угрозу огнезащитные системы, что приведет к растрескиванию при ударе и риску короткого замыкания или возгорания.
Смеси материалов включают маточные смеси, устойчивые к УФ-излучению и погодным условиям, а также экологически чистые антиадгезивы для форм с низкой миграцией, позволяющие свести к минимуму выцветание поверхности на открытом воздухе и появление неприятных запахов внутри. Огнестойкие и армированные стекловолокном материалы смешиваются и хранятся в отдельных силосах; смешивание со стандартным ПП или АБС запрещено во избежание ухудшения характеристик. Модифицированные стекловолокном материалы подвергаются перемешиванию на низкой скорости, чтобы предотвратить разрыв волокон, что в противном случае привело бы к снижению прочности и обнажило бы поверхностные волокна.
Строгие стандарты сушки и осушения
ASA, ABS/PC и PC очень чувствительны к поглощению влаги; следы влаги могут вызвать «серебряные полосы» и внутренние микропоры, что приводит к дефектам краски (например, лопаниям) и хрупкому разрушению при ударе. Материалы ASA и ABS+PC подвергаются сушке горячим воздухом при температуре 85°C в течение 4 часов; Корпуса ламп ПК подвергаются осушающей сушке при температуре 110°С в течение 4–6 часов. Модифицированный ПП имеет крайне низкое водопоглощение; влага с поверхности удаляется путем сушки при температуре 60°C всего за 1 час в сезон дождей. После сушки сырье подается по герметичным трубопроводам, чтобы предотвратить повторное впитывание влаги из цеха.
II. Ключевые моменты проектирования пресс-форм и ввода в эксплуатацию машины
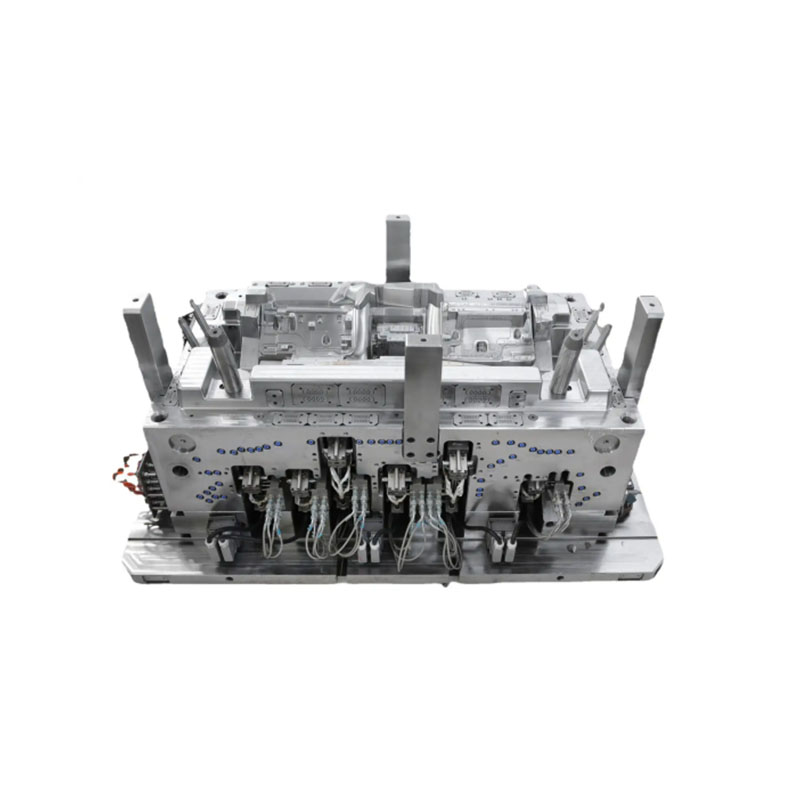
Корпуса электромобилей (EV) обычно представляют собой тонкостенные детали большой площади (толщиной 1,8–2,5 мм), имеющие внутренние ребра и монтажные выступы с толщиной стенок 3–6 мм. Столь значительная разница в толщине делает их склонными к образованию вмятин и короблению; поэтому при проектировании пресс-формы основное внимание уделяется сбалансированному охлаждению, адекватной вентиляции и сбалансированному выбросу.
Стальная пресс-форма и структурная оптимизация
В полостях для косметических деталей используется сталь с зеркальной полировкой S136, что обеспечивает поверхность без царапин и ямок после полировки, пригодную для окраски. Полости для армированных стекловолокном или огнестойких деталей подвергаются комплексному азотированию для предотвращения эрозии наполнителей и продления срока службы. Все углы имеют радиусы (R-образные скругления) для устранения концентрации напряжений и предотвращения растрескивания, вызванного термоциклированием или вибрацией. Высокоточная обработка линий разъема сводит к минимуму мелкие заусенцы, предотвращая опасности при сборке (например, защемление пальцев) и чрезмерные зазоры.
Сбалансированная система охлаждения (важно для предотвращения коробления)
В защитных панелях и передних корпусах используются симметричные конформные каналы охлаждения, охватывающие деталь, а толстостенные бобышки включают внутренние спиральные охлаждающие сердечники для минимизации разницы температур между толстыми и тонкими секциями. Температура пресс-формы контролируется по зонам: 55–65°C для наружных деталей ASA; 70–80°C для деталей из АБС/ПК; и 30–45°C для деталей из модифицированного ПП. Чрезмерно низкие температуры приводят к высоким остаточным внутренним напряжениям, вызывающим медленную деформацию и деформацию при использовании на открытом воздухе.
Вентиляция и сбалансированный выброс
В корпусах большой площади протекают длинные пути течения расплава. Сплошные вентиляционные щели (глубиной 0,012–0,015 мм) обрабатываются вдоль длинных сторон линии разъема, по линиям сварки и на концах ребер для быстрого отвода газов разложения, тем самым предотвращая пригорание и обеспечивая достаточную прочность линии сварного шва. Для крупных деталей используется сбалансированная система выталкивания, объединяющая несколько выталкивающих штифтов и выталкивающих блоков, чтобы предотвратить локальное побеление под напряжением или деформацию корпуса; Для тонких компонентов крыльев добавлены вспомогательные эжекторные блоки.
Протоколы установки и настройки пресс-формы
Большие формы для кузовных работ используются в сочетании с термопластавтоматами 500–1200T; зажимные пластины должны быть затянуты равномерно, чтобы выдерживать нагрузки при впрыске под высоким давлением и предотвращать раскрытие формы или образование заусенцев. Водяные контуры оснащены датчиками потока для проверки отсутствия засоров и утечек в каждой линии. Защита пресс-формы при низком давлении настроена на автоматическое открытие при обнаружении остатков литника, тем самым защищая дорогостоящую полость пресс-формы. Перед изготовлением огнестойких деталей ствол тщательно промывают для удаления остатков несовместимого пластика.
III. Ключевые контрольные точки для литья под давлением
Ядро процесса: поэтапное наполнение с низким сдвигом, двухэтапная выдержка под низким давлением и адекватное сбалансированное охлаждение для минимизации внутренних напряжений и повышения ударопрочности и устойчивости к атмосферным воздействиям.
Зональный контроль температуры ствола
Корпуса АСА: 175–205°С (сопло ≤210°С); чрезмерное нагревание разрушает добавки, устойчивые к ультрафиолетовому излучению, что приводит к пожелтению в будущем.
Корпуса приборов ABS/PC: 190–250°C (макс. 260°C); при перегреве выделяются летучие вещества, вызывающие появление резких запахов в салоне автомобиля.
Батарейные отсеки из модифицированного ПП: 190–220°C; огнестойкий корпус электронного управления из АБС-пластика: ≤225°C (чрезмерное тепло нарушает работу огнестойкой системы).
Поэтапное наполнение с переменной скоростью
В больших защитных панелях используется трехступенчатый профиль скорости: низкоскоростная буферизация у ворот, средняя и высокая скорость для промежуточной фазы заполнения и пониженная скорость для вентиляции на удаленных линиях сварки, чтобы минимизировать внутреннее напряжение, вызванное сдвигом. Детали, армированные стекловолокном, формуются на средних и низких скоростях, чтобы уменьшить дефекты «плавающего волокна». Давление впрыска устанавливается на уровне 90–120 бар; недостаточное давление приводит к слабым линиям сварного шва, склонным к разрушению из-за вибрации автомобиля, тогда как чрезмерное давление вызывает вспышку и накопление внутренних напряжений, что приводит к растрескиванию во время термоциклирования.
Двухступенчатое удерживающее давление
ПП и ПП, армированный стекловолокном, представляют собой полукристаллические материалы с высокой степенью усадки; поэтому для обеспечения адекватной компенсации материала применяется двухступенчатый профиль давления выдержки. Время выдержки установлено 6–10 секунд для тонкостенных косметических деталей и 15–20 секунд для толстостенных кронштейнов батарейного отсека для устранения утоплений на поверхности; выдержка и пластификация материала происходят одновременно, что сокращает цикл формования.
Протоколы охлаждения и удаления деталей
Время охлаждения рассчитывается как 3–5 секунд на 1 мм толщины стенки (например, 9–14 секунд для корпуса толщиной 2 мм). Недостаточное охлаждение ухудшает плоскостность детали при извлечении из формы, что приводит к постоянной усадке и деформации во время хранения или использования на открытом воздухе, что приводит к перекосу во время сборки автомобиля. Открытие и выталкивание формы происходят на низких, устойчивых скоростях; роботизированная рука удаляет детали, а ручной контакт с косметическими поверхностями строго запрещен, чтобы загрязнение маслом не влияло на адгезию краски. После снятия детали укладываются плашмя на приспособления; штабелирование или сжатие горячих корпусов запрещено.
IV. Постобработка: формирование и снятие стресса
Прецизионная обработка заусенцев на воротах
Большие литники с холодными литниками плавно удаляются с помощью гидравлических ножей, а мелкий заусенец на линии разъема стачивается с помощью прецизионных пневматических шлифовальных головок. Алмазные шлифовальные головки используются для жестких деталей, армированных стекловолокном, для обеспечения герметичной сборки без заусенцев и предотвращения растрескивания под напряжением, вызванного вибрацией автомобиля.
Отжиг для снятия напряжений (обязательно для окрашенных деталей)
Все корпуса из ASA и ABS/PC, предназначенные для окраски или запекания, подвергаются отжигу при постоянной температуре в печи при температуре 60–70°C в течение 2–3 часов. Медленное охлаждение снимает внутренние напряжения, предотвращая появление трещин во время процесса окраски/обжига или из-за колебаний температуры наружного воздуха. Слегка деформированные защитные ограждения и крылья подвергаются низкотемпературной термической обработке в специальных металлических приспособлениях, чтобы обеспечить равномерные зазоры по всему автомобилю.
Предварительная обработка поверхности
Окрашенные детали подвергаются электростатическому обеспыливанию и плазменному обезжириванию для удаления остатков антиадгезива и улучшения адгезии лакокрасочной пленки. Прозрачные корпуса светильников из поликарбоната обработаны УФ-отверждением для защиты от царапин от камней. Огнестойкие электрические компоненты управления подвергаются случайному отбору проб для испытаний на изоляцию и огнестойкость, прежде чем они будут допущены к хранению на складе.
Мы являемся производителем литья пластиковых деталей кузова автомобиля, обеспечивая высококачественное производство литья пластиковых деталей кузова автомобиля. Если вы хотите настроить/разработать изделия для литья пластиковых деталей кузова автомобиля, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

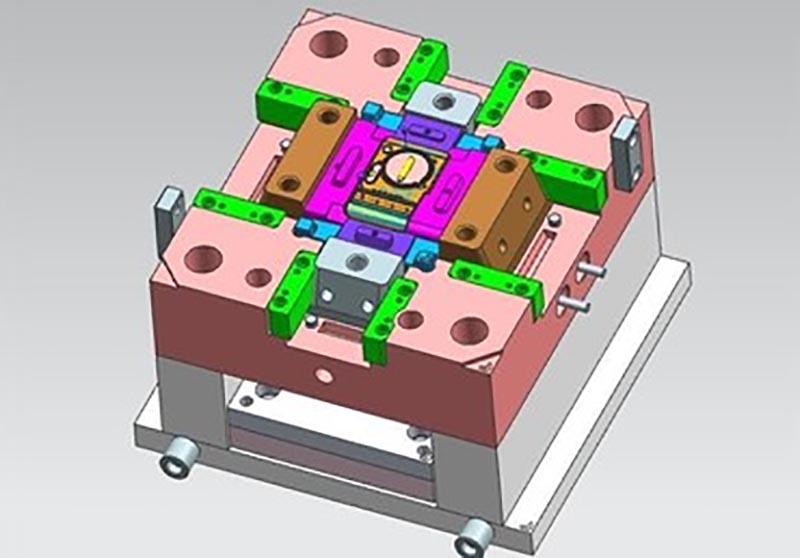
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье пластиковых деталей кузова автомобиля Aoto, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.