Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье компьютерных пластиковых деталей
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
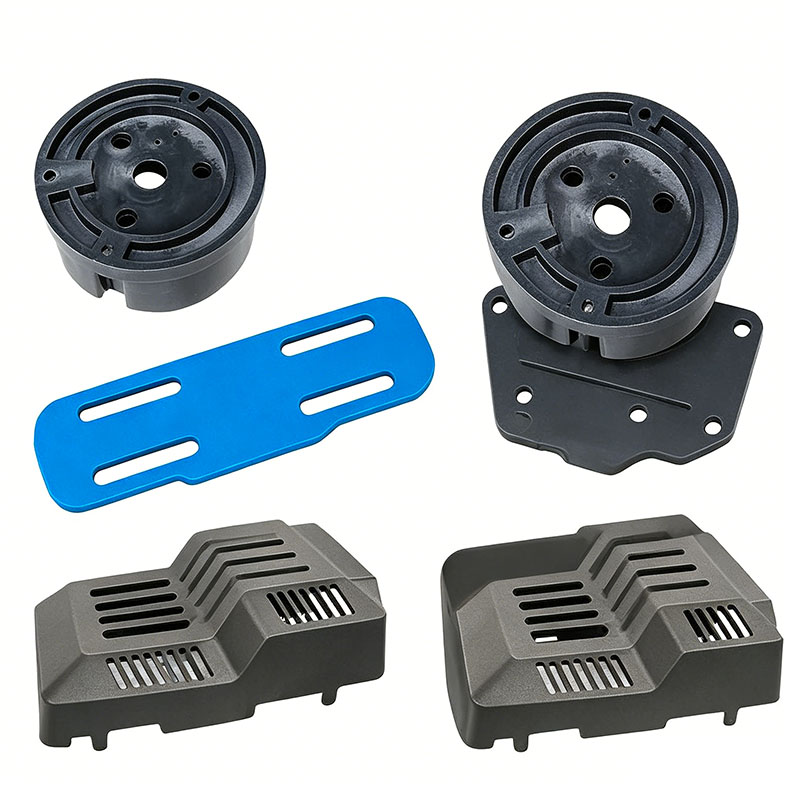
Литье компьютерных пластиковых деталей
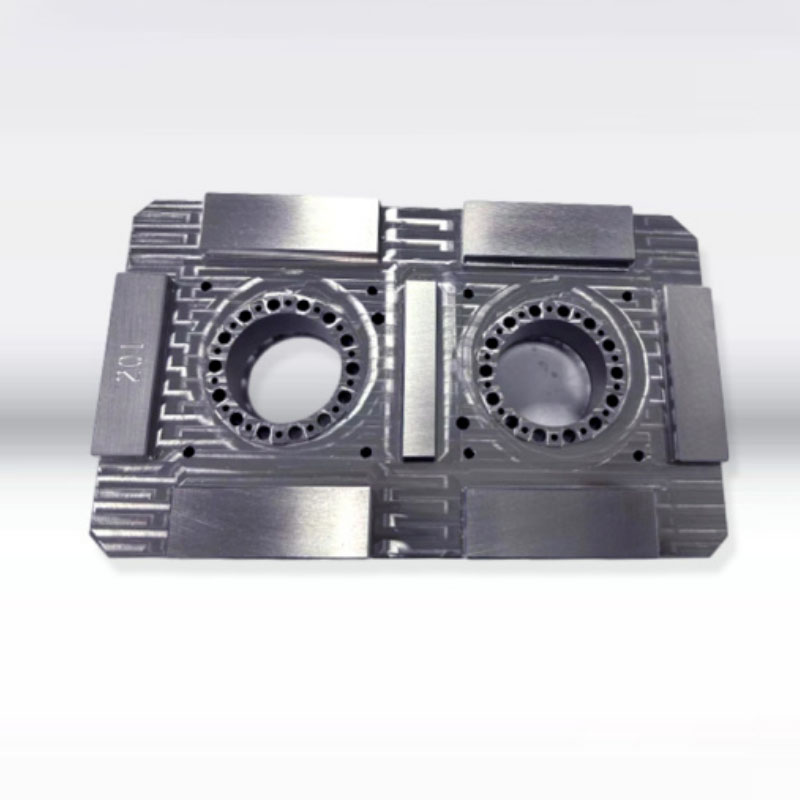
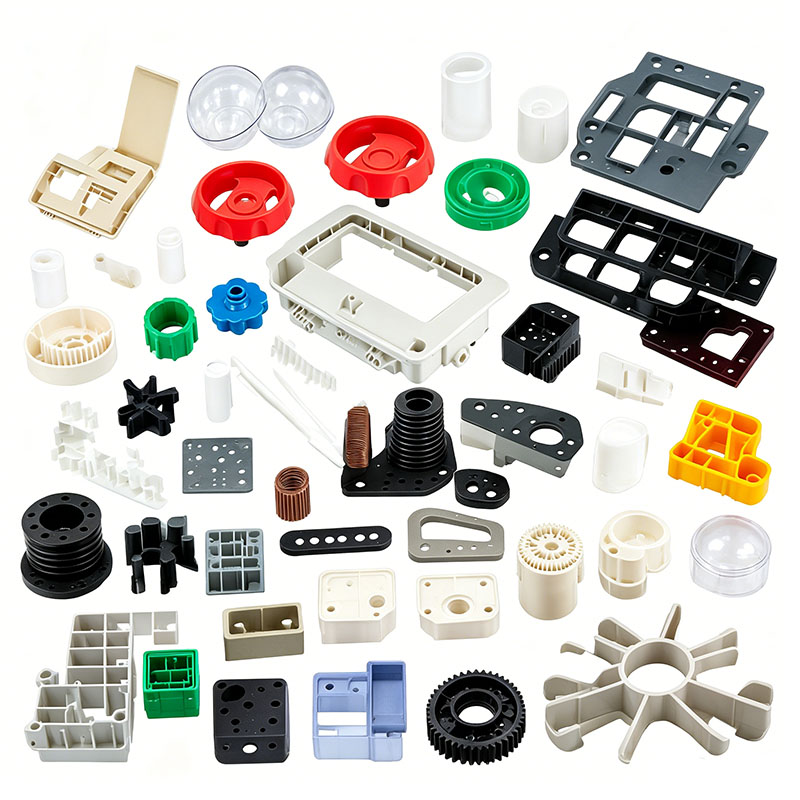
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать компьютерные пластиковые детали по индивидуальному заказу. Мы предоставляем профессиональные индивидуальные услуги по формованию пластиковых деталей для компьютеров и являемся профессиональным производителем формования пластиковых деталей для компьютеров. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых деталей компьютера наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с компьютерным формованием пластиковых деталей, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и идеальной цепочке поставок, наша компания может предоставить клиентам высококачественные индивидуальные изделия для литья пластмассовых деталей компьютера, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для изделий из компьютерного пластика мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
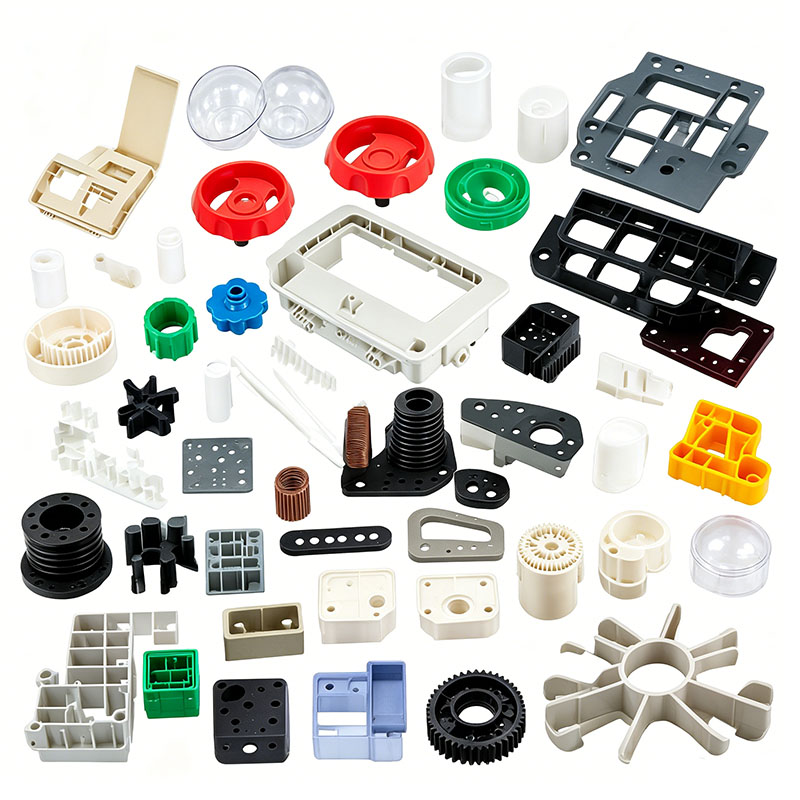
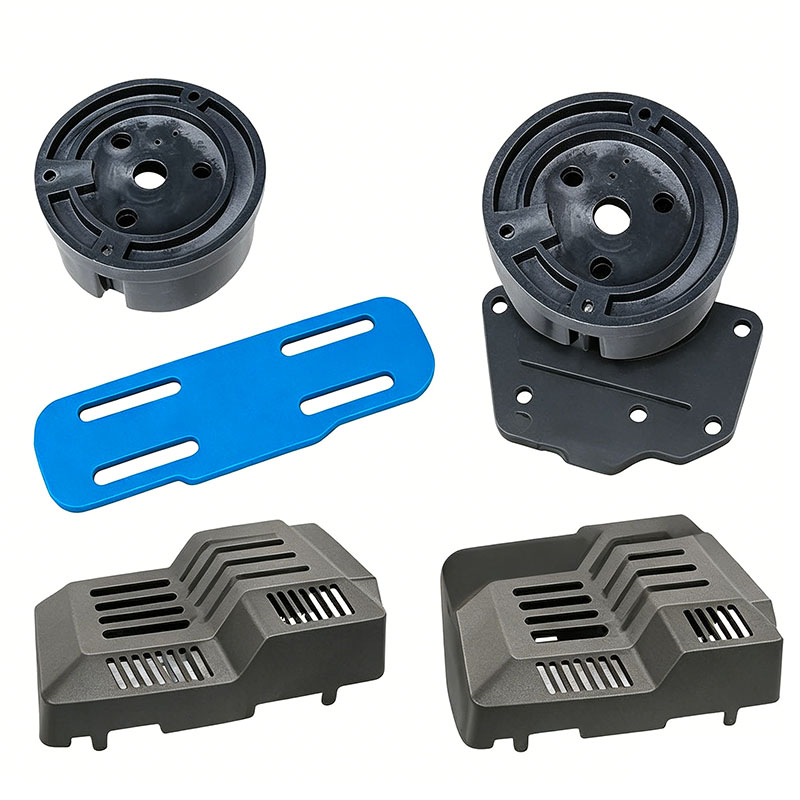
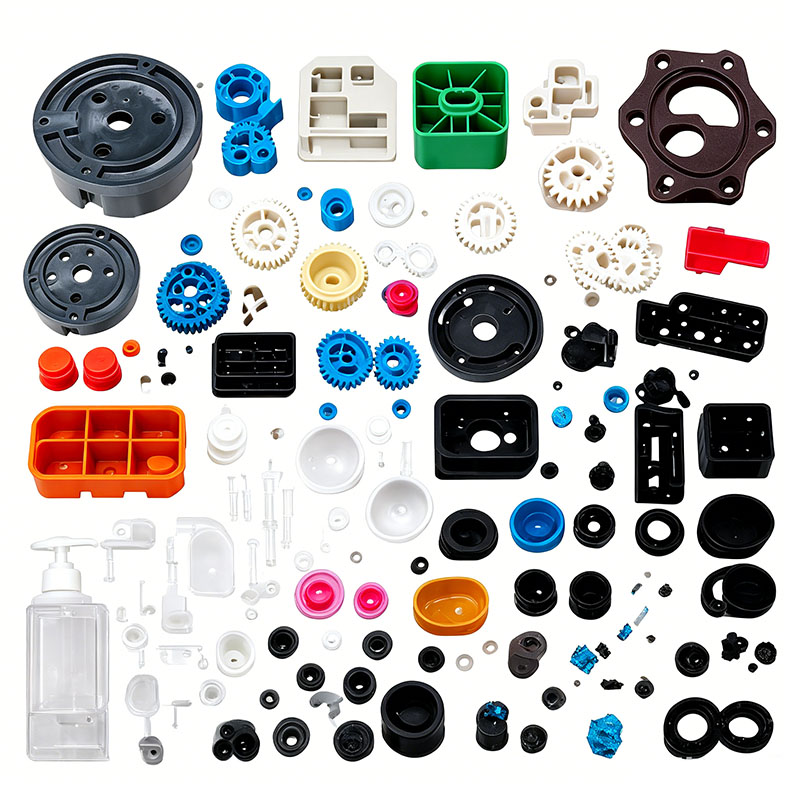
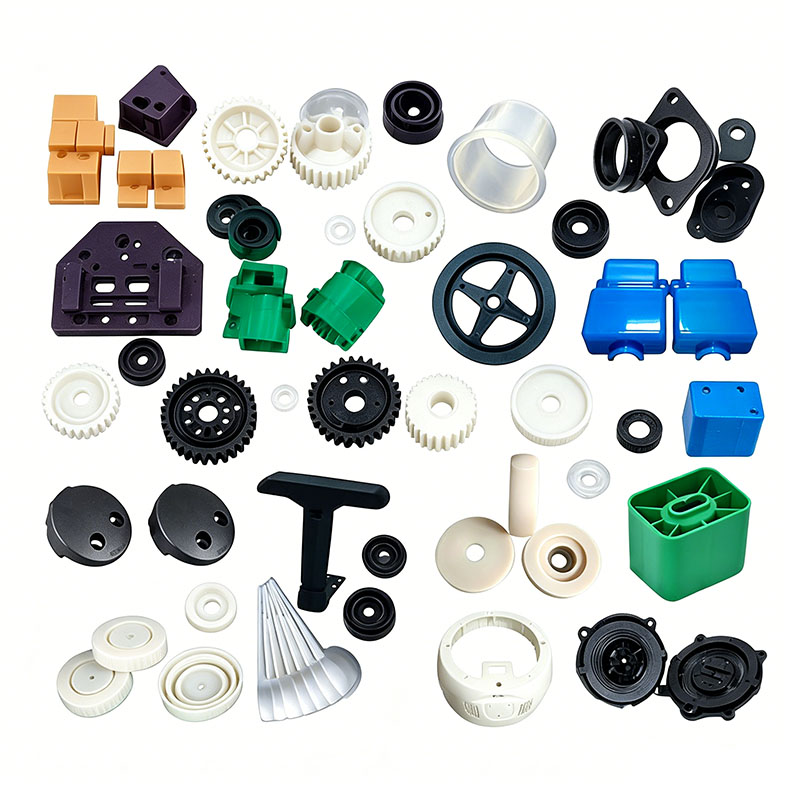
Пластиковые компоненты для компьютеров, включая крышки ноутбуков A/B/C/D, корпуса мониторов, панели корпуса, колпачки клавиш клавиатуры, рамки вентиляторов охлаждения, крышки портов, кожухи аккумуляторов, кронштейны для видеокарт и лотки для жестких дисков, делятся на четыре категории: эстетические/декоративные детали, структурные несущие детали, термостойкие детали/терморегулирующие детали и прецизионные электронные компоненты. Эти продукты предназначены для длительного использования внутри помещений и требуют легкой тонкостенной конструкции, высокоточной сборки, низкого внутреннего напряжения, слабого запаха, устойчивости к падению и электрической изоляции/огнестойкости; кроме того, некоторые тепловые компоненты должны выдерживать длительные высокие температуры, а корпуса аккумуляторов должны соответствовать стандартам взрывобезопасности и ударопрочности. Основные материалы включают АБС, сплавы АБС+ПК, поликарбонат, армированный стекловолокном, огнестойкий ПП, ПОМ и высокопрочный HIPS. В процессах формования основное внимание уделяется пяти ключевым показателям эффективности: бездефектная эстетика, точность размеров, низкое напряжение (для предотвращения растрескивания), стабильная огнестойкость и термостойкость (для предотвращения деформации). Ключевые вопросы формования систематически рассматриваются при предварительной обработке сырья, проектировании пресс-форм, процессах литья под давлением, последующей обработке и предотвращении дефектов.
I. Выбор сырья и предварительная обработка для формования.
1. Классификация материалов и сопоставление
Корпус ноутбука и лицевая панель монитора: сплавы ABS+PC (высокая ударопрочность, термостойкость и пригодность для окраски/анодирования; гарантирует, что тонкостенные корпуса не станут хрупкими и не растрескаются).
Корпуса шасси и декоративные крышки: глянцевый ABS и модифицированный HIPS (отличный формованный глянец и умеренная стоимость).
Корпуса аккумуляторов, кронштейны для видеокарт и лотки для жестких дисков: огнестойкий ПК и ПК, армированный стекловолокном (огнестойкость V-0, устойчивость к раздавливанию и взрывобезопасность).
Корпуса вентиляторов охлаждения и кожухи воздуховыпускного отверстия: термостойкий модифицированный полипропилен (устойчив к деформации при длительном воздействии высоких температур).
Колпачки клавиш и прецизионные скользящие зажимы: ПОМ и ударопрочный АБС-пластик (износостойкость и устойчивость к побелению при многократном нажатии).
Строгий контроль за переработкой материалов: использование вторичного измельченного материала (переработанного измельченного материала) запрещено для эстетических корпусов ноутбуков и огнестойких корпусов аккумуляторов, поскольку переработанный материал снижает ударную вязкость и ставит под угрозу огнестойкие системы; для стандартных декоративных деталей шасси соотношение добавления отходов направляющих (литников) ограничено ≤10 %, а материалы должны быть одного типа, измельченные и просеянные перед смешиванием. При смешивании материалов используйте экологически чистые маточные смеси с низким содержанием летучих органических соединений и антиадгезивные средства для пресс-форм с низкой миграцией, чтобы предотвратить накопление запахов внутри закрытого корпуса; храните стекловолокно и огнестойкие материалы отдельно и не смешивайте их со стандартным АБС-пластиком, чтобы избежать ухудшения характеристик.
2. Протоколы смешивания материалов
Используйте герметичный низкоскоростной миксер, работающий со скоростью 260–300 об/мин, в течение 6–10 минут. Строго запретить высокоскоростное и длительное перемешивание ПК, армированных стекловолокном, во избежание обрыва волокна и снижения жесткости корпуса; смешивайте косметические детали в полностью закрытом помещении, чтобы свести к минимуму прилипание пыли, которая может привести к образованию язв на поверхности. Храните материалы разных цветовых кодов и марок огнестойких/неогнестойких марок в отдельных зонах, чтобы исключить дефекты партии, вызванные перепутыванием материалов.
3. Обязательные стандарты сушки и осушения
АБС, ПК и АБС+ПК обладают высокой гигроскопичностью; Следовые количества влаги могут вызвать появление «серебряных полос» и внутренних микропустот, что приводит к растрескиванию вдоль этих пустот во время испытаний на падение и снижает устойчивость огнестойких компонентов к давлению.
Корпуса из АБС+ПК: осушить/высушить при 90°C в течение 4–6 часов; поддерживать влажность ниже 0,04%.
Огнестойкие корпуса аккумуляторов ПК: осушать при постоянной температуре 110°C в течение 5 часов; повторно сушить сырье, если машина простаивает более 1 часа.
Стандартные детали шасси из АБС-пластика: сушка горячим воздухом при температуре 80°C в течение 3 часов.
ПП и ПОМ имеют чрезвычайно низкий показатель водопоглощения; сушить при температуре 60°C в течение 1 часа только в сезон дождей, чтобы удалить поверхностную влагу. После сушки сырье транспортируйте в машину через герметичные бункеры, чтобы предотвратить повторное впитывание влаги из цеха.
II. Ключевые моменты проектирования пресс-форм и настройки машины
Компьютерные пластиковые детали варьируются от ультратонких корпусов с большой площадью поверхности до прецизионных мелких деталей с несколькими полостями; При проектировании пресс-форм основное внимание уделяется зеркальной полировке, сбалансированному охлаждению, сбалансированному выбросу и независимой вентиляции. **Выбор стали для пресс-формы**
Для полостей корпусов ноутбуков и мониторов выбирается коррозионностойкая сталь S136 или STAVAX с зеркальной полировкой; это позволяет получить зеркальную полировку без царапин и выбоин, что соответствует требованиям к нанесению распылением и текстурированной отделке. Полости для ПК, армированного стекловолокном, и огнестойкие компоненты подвергаются комплексной обработке азотированием, чтобы противостоять абразивному износу, вызванному стекловолокном и огнезащитными добавками. Предварительно закаленная сталь 718H используется для изготовления колпачков клавиш и небольших защелкивающихся компонентов. Все углы имеют закругленные радиусы (R-образные скругления) для устранения концентрации напряжений и предотвращения растрескивания во время испытаний на падение.
**Сбалансированная система охлаждения (ключ к контролю коробления и размерного смещения)**
Корпус ноутбука имеет толщину стенок всего 1,2–1,8 мм, а внутренние ребра и выступы крепления имеют толщину 3–5 мм; такое несоответствие легко приводит к неравномерной усадке и чрезмерным монтажным зазорам. В форме используются конформные каналы охлаждения со спиральными охлаждающими сердечниками, встроенными в толстостенные выступы, а контуры охлаждения на левой и правой сторонах корпуса идеально симметричны. Температура пресс-формы точно контролируется по зонам: 70–80°C для корпусов из АБС+ПК, 50–60°C для корпусов из АБС и 80–90°C для огнестойких деталей из ПК, армированных стекловолокном. Высокие температуры формы снижают напряжение молекулярного сдвига, предотвращая появление трещин после нанесения покрытия.
**Оптимизированная вентиляция и сбалансированный выброс**
Учитывая длинные пути течения расплава в корпусах большой площади, по периметру линии разъема прорезают сплошные вентиляционные каналы (глубиной 0,012 мм), а по линиям сварного шва и дистальным точкам заливки устанавливают дополнительные вентиляционные вставки для предотвращения пригорания и недостаточной прочности сварного шва. Для ультратонких корпусов ноутбуков сбалансированная система выталкивания, объединяющая несколько выталкивающих штифтов и выталкивающих блоков, обеспечивает равномерное усилие, устраняя следы напряжения («беление») и локализованные впадины. В формах клавишных колпачков с несколькими полостями каждая полость имеет независимую вентиляцию, чтобы предотвратить короткие выстрелы и вспышку.
**Стандарты установки и эксплуатации пресс-формы**
Формы для изготовления больших корпусов ноутбуков используются в сочетании с термопластавтоматами 500–900T; прижимные пластины затягиваются равномерно, чтобы предотвратить раскрытие формы (дыхание формы) и образование заусенцев при впрыске под высоким давлением. Установите датчики расхода воды в контурах охлаждения, чтобы обеспечить беспрепятственный поток воды; откалибровать защиту закрытия формы под низким давлением, чтобы предотвратить повреждение полости формы с зеркальной полировкой остаточным материалом литника; Тщательно очистите ствол перед обработкой огнезащитным ПК от остатков других пластиков.
III. Ключевые моменты управления процессом литья под давлением
Стратегия основного процесса: щадящее заполнение с низким сдвигом, двухэтапная ступенчатая выдержка под низким давлением и достаточное сбалансированное охлаждение для минимизации внутренних напряжений и обеспечения стабильности размеров и устойчивости к падению для тонкостенных корпусов.
Точный зональный контроль температуры ствола
Корпуса для ноутбуков ABS+PC: 190–250°C (сопло ≤ 260°C); чрезмерное тепло вызывает деградацию материала и значительно снижает ударопрочность.
Огнестойкие корпуса аккумуляторов ПК: 260–290°C (верхний предел ≤ 300°C); высокие температуры могут поставить под угрозу огнезащитную систему.
Панели шасси ABS: 170–200°C.
Колпачки клавиш из ПОМ: 180–210°C; чрезмерное нагревание приводит к разложению и выделению раздражающих газов.
Зональный процесс наполнения с регулируемой скоростью
В ультратонких корпусах ноутбуков используется трехэтапное заполнение с регулируемой скоростью: низкоскоростная буферизация у литника, средняя и высокая скорость для быстрого заполнения формы и пониженная скорость в области линии сварки (конец полости) для минимизации внутренних напряжений, вызванных сдвигом. Детали ПК, армированные стекловолокном, заполняются на средних и низких скоростях на протяжении всего процесса, чтобы уменьшить воздействие волокон и обеспечить однородный внешний вид. Давление впрыска: 85–120 бар; недостаточное давление приводит к ослаблению сварных швов и поломке при падении, а чрезмерное давление приводит к усилению вспышки и накоплению внутренних напряжений.
Двухступенчатое ступенчатое давление выдержки
Аморфные материалы, такие как ПК и АБС+ПК, обладают низкой усадкой; двухэтапная стратегия выдержки при низком давлении используется для компенсации незначительной усадки и устранения вмятин на монтажных бобышках. Время выдержки составляет 5–10 с для ультратонких косметических корпусов и 12–18 с для толстостенных аккумуляторных кронштейнов; выдержка и пластификация (загрузка материала) происходят одновременно, чтобы сократить цикл формования.
Характеристики охлаждения и удаления деталей
Время остывания рассчитано на 3–4 с на 1 мм толщины стенки; Корпуса ноутбуков толщиной 1,5 мм требуют охлаждения в течение 6–9 секунд. Если корпус недостаточно охлажден, он будет подвергаться постоянной усадке после формования, что приведет к образованию зазоров или неплотных защелкиваний во время сборки. Процессы открытия и выталкивания формы выполняются на постоянно низких скоростях и с плавным движением; Роботизированные манипуляторы на автоматизированной линии обрабатывают удаление деталей, а ручной контакт с косметическими поверхностями строго запрещен, чтобы предотвратить загрязнение маслом и нарушение адгезии покрытия. После снятия детали укладываются плашмя на специализированные приспособления; Запрещается штабелировать или сжимать корпуса, пока они еще горячие.
IV. Ключевые моменты постобработки, изменения формы и чистовой обработки поверхности
Корпуса компьютеров часто требуют покраски, текстурирования и УФ-отверждения; такие проблемы, как внутреннее напряжение, заусенцы или небольшая деформация, могут напрямую стать причиной сбоев сборки или косметических дефектов, что делает необходимыми этапы постобработки.
Обрезка ворот и заусенцев
Для деталей со штифтовыми затворами или системами с горячими литниками остаточный материал затвора минимален и удаляется посредством периодического ультразвукового шлифования. Большие затворы из холодноканальных систем обрезаются заподлицо с помощью гидравлических ножниц, а мелкий заусенец вдоль линии разъема аккуратно удаляется с помощью тонкой пневматической шлифовальной головки, что обеспечивает отсутствие заусенцев на сопрягаемых поверхностях и обеспечивает плавную сборку. Алмазные шлифовальные головки используются для удаления твердых заусенцев с деталей ПК, армированных стекловолокном.
Отжиг для снятия стресса
Все корпуса из АБС+ПК и ПК, предназначенные для окраски или УФ-обработки, подвергаются отжигу при постоянной температуре в печи при 70°C в течение 2–3 часов с последующим медленным естественным охлаждением. Это полностью снимает внутренние напряжения при формовании, предотвращая растрескивание во время процесса окраски/отверждения или из-за термоциклирования. Лицевые панели монитора или рамки рассеивания тепла, имеющие небольшую деформацию, помещаются в металлические приспособления для низкотемпературной термической обработки, чтобы обеспечить однородность размеров всей партии.
Отделка поверхности
Перед покраской корпуса ноутбуков подвергаются электростатическому удалению пыли и плазменному обезжириванию для удаления антиадгезивов и улучшения адгезии краски. Прозрачные чехлы для ПК подвергаются УФ-отверждению, обеспечивая устойчивость к царапинам и износу. Огнестойкие корпуса аккумуляторов проходят выборочные испытания на изоляцию и огнестойкость. На колпачках клавиш имеются символы, напечатанные методом трафаретной печати, с нанесением чернил, соответствующим стандартам, что гарантирует, что отпечаток не стирается при длительном использовании. V. Целенаправленное предотвращение и контроль частых дефектов
Растрескивание после напыления корпуса: Чрезмерное внутреннее напряжение формования; увеличьте температуру формы, добавьте этап отжига и уменьшите скорость впрыска.
Неисправность огнестойкости корпуса батареи: примесь огнезащитного состава при переизмельчении или перегрев ствола; огнезащитный материал обрабатывайте отдельно и строго контролируйте верхний предел температуры ствола.
Сверхтонкое коробление корпуса и большие монтажные зазоры: Асимметричные каналы охлаждения или несбалансированные параметры давления удержания; оптимизировать симметричные каналы охлаждения и выполнять термическую обработку после формования.
Серебряные полосы и микропузырьки на корпусе: Недостаточное высыхание ПК/АБС; увеличьте время осушения и обеспечьте герметичность бункера от влаги.
Колпачки клавиш становятся белыми или легко изнашиваются при нажатии: использование стандартного ABS вместо POM; уменьшить скорость выталкивания и оптимизировать вентиляцию формы.
Мы являемся производителем литья пластиковых деталей для компьютеров, обеспечивая высококачественное производство литья пластиковых деталей для компьютеров. Если вы хотите настроить/разработать изделия для литья компьютерных пластиковых деталей, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


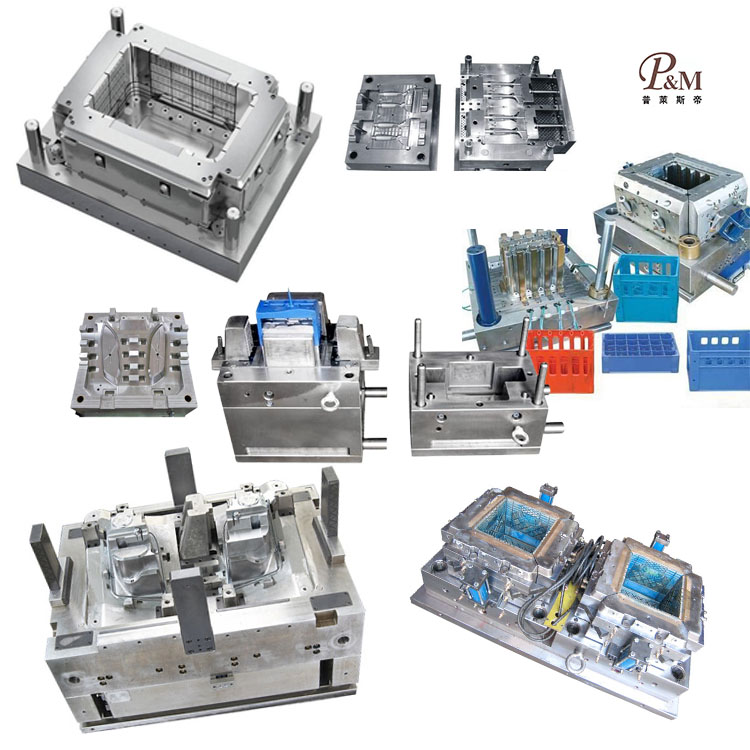
Изготовление пластиковых литьевых форм

Характеристики пластикового формования

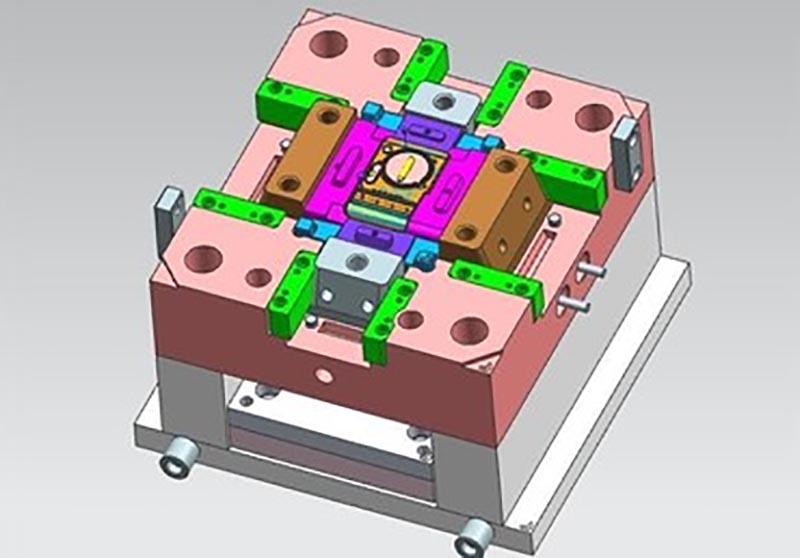
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье пластиковых деталей компьютера, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.