Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье пластиковых деталей методом литья под давлением
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
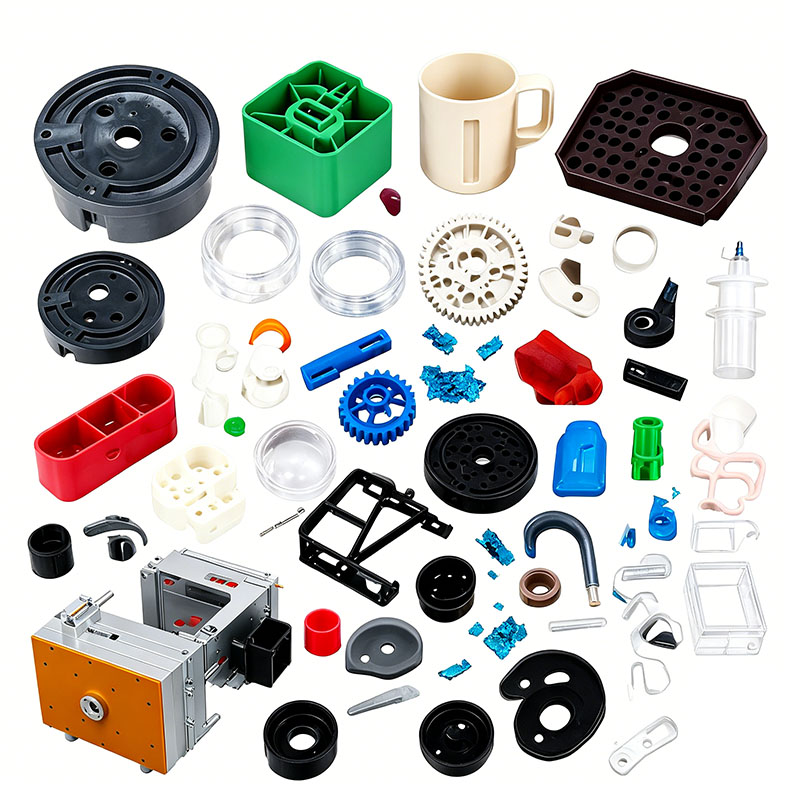
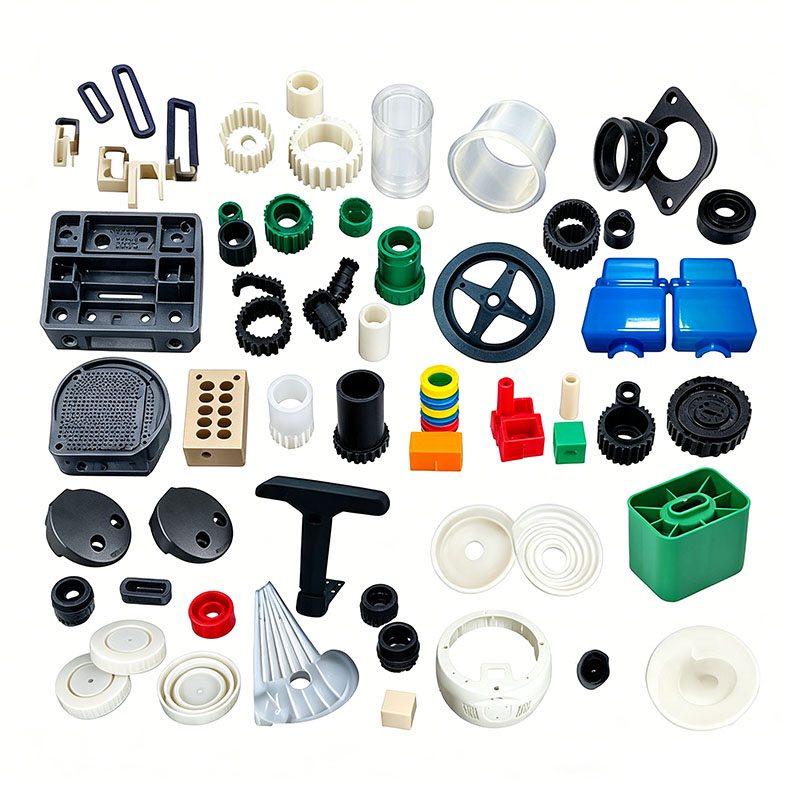
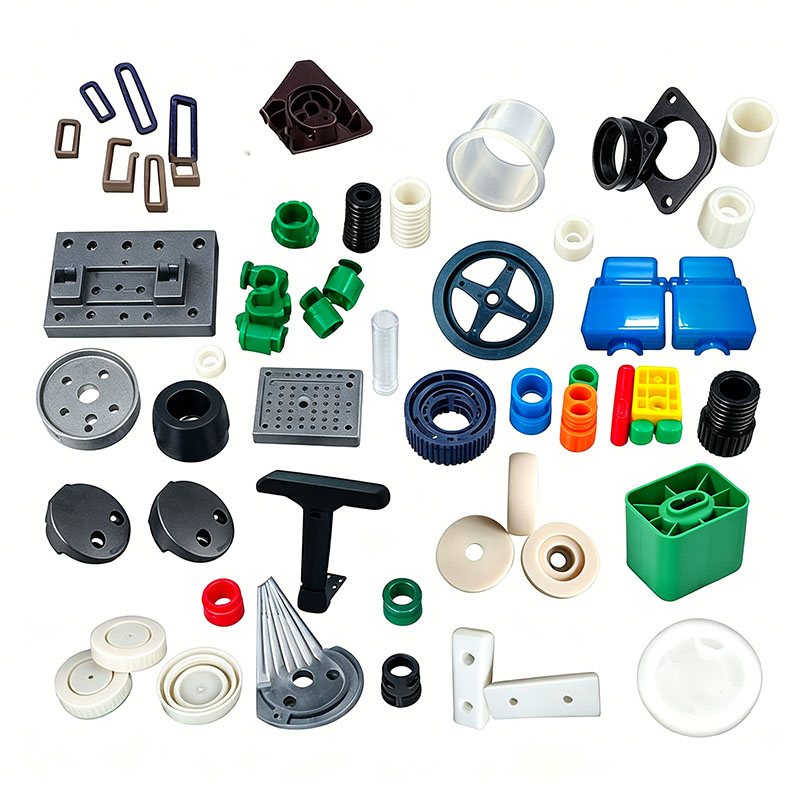
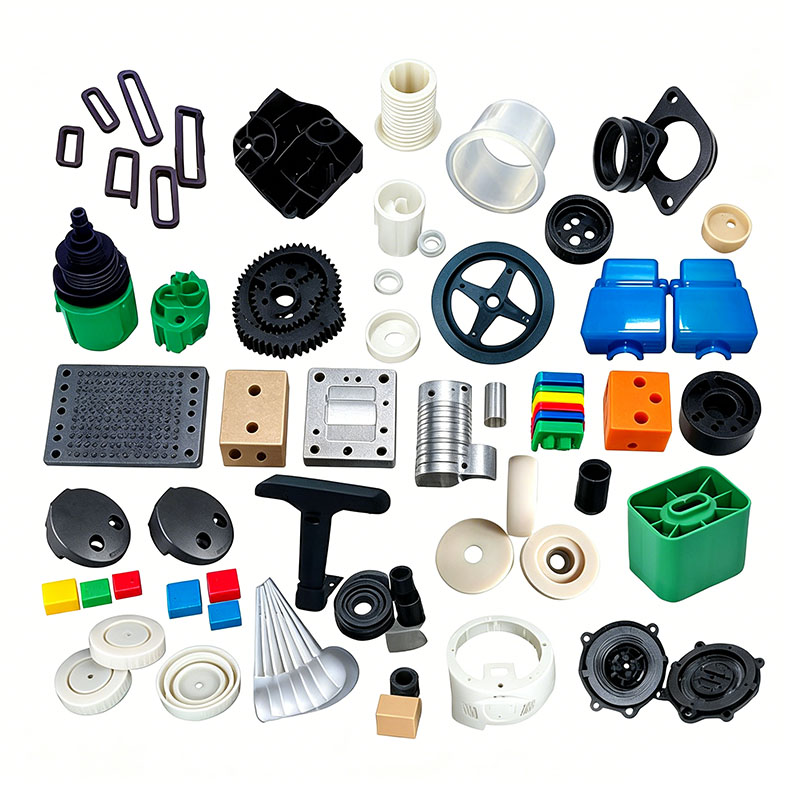
Литье пластиковых деталей методом литья под давлением
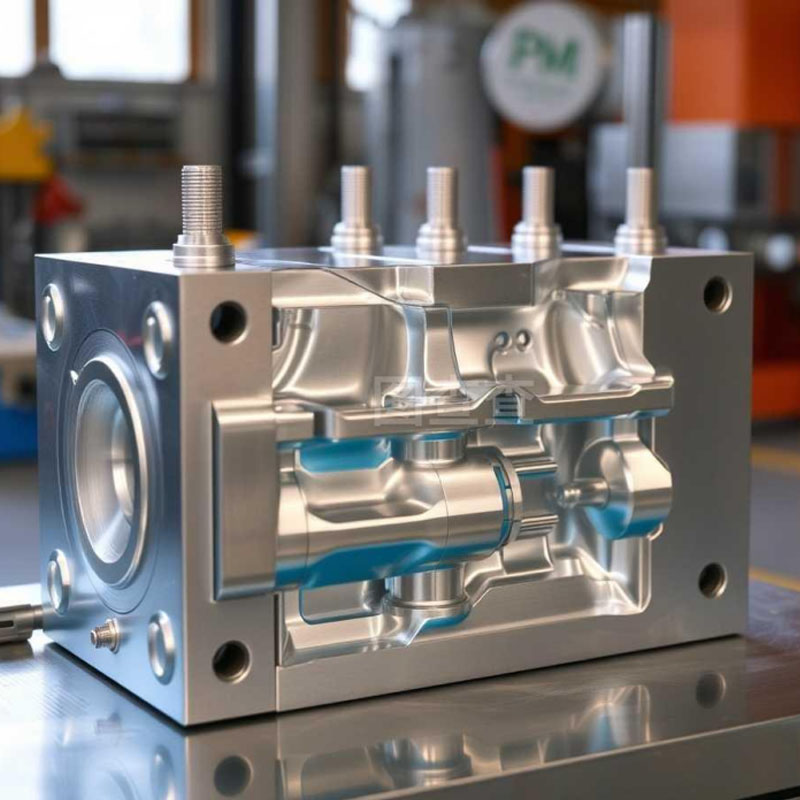
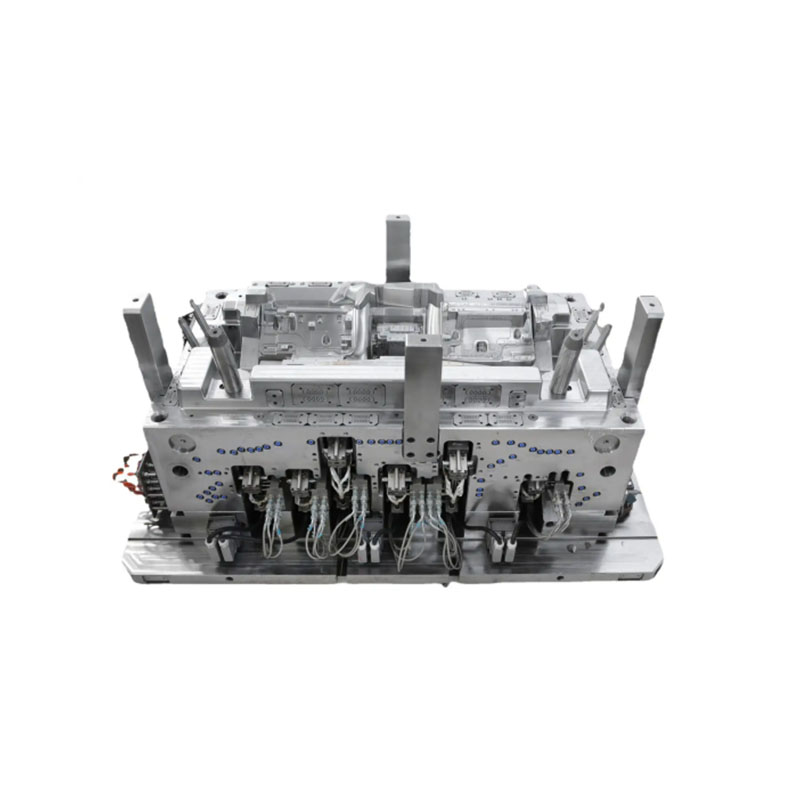
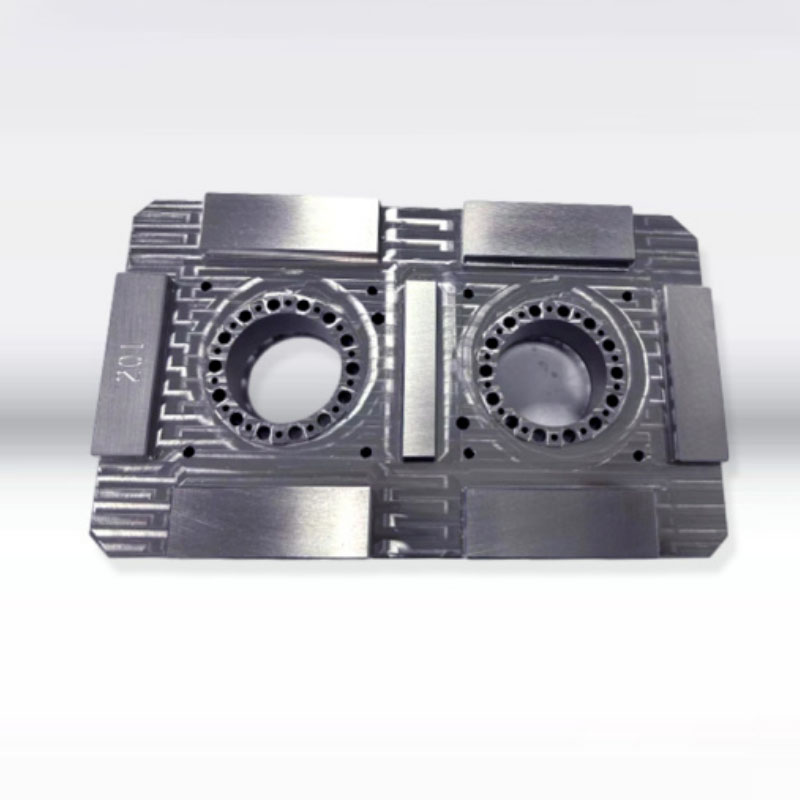
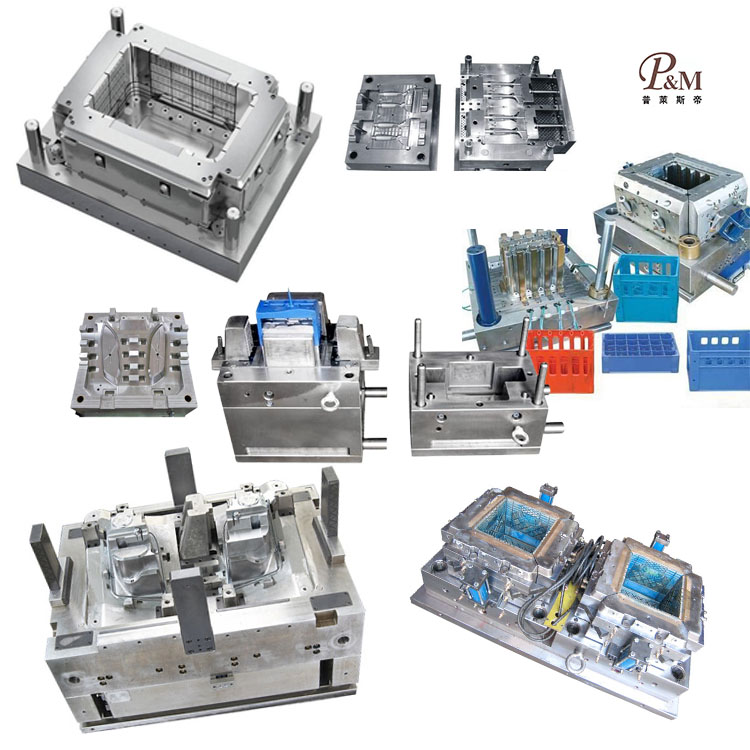
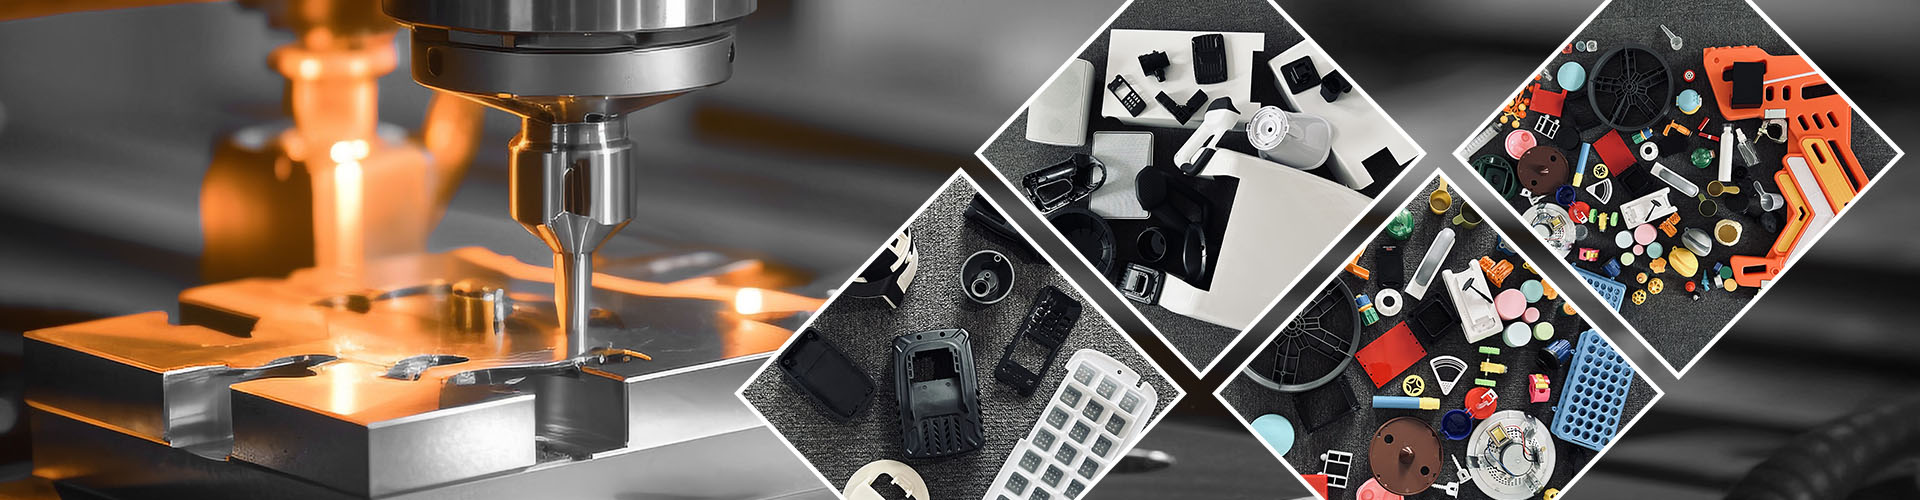
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт в области технологий производства пресс-форм и может производить литье пластиковых деталей по индивидуальному заказу. Мы предоставляем профессиональные услуги по литью пластиковых деталей по индивидуальному заказу и являемся профессиональным производителем литьевых пластиковых деталей. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления литьевых пластиковых деталей по индивидуальному заказу наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем пластиковых деталей под давлением, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и отличной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для литья пластмассовых деталей, изготовленные методом литья под давлением, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для изделий из пластиковых деталей, отлитых под давлением, мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
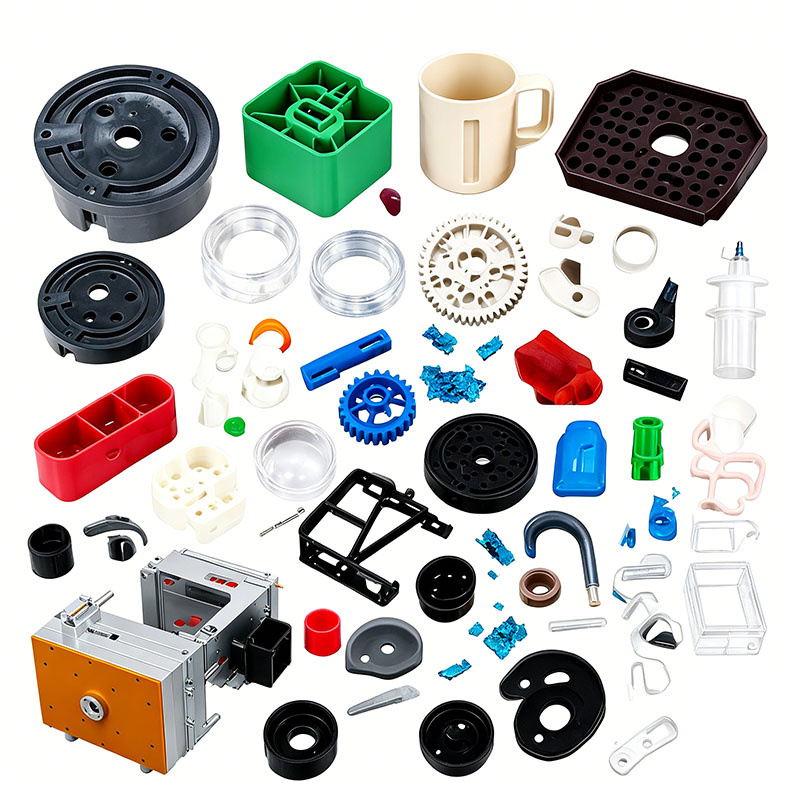
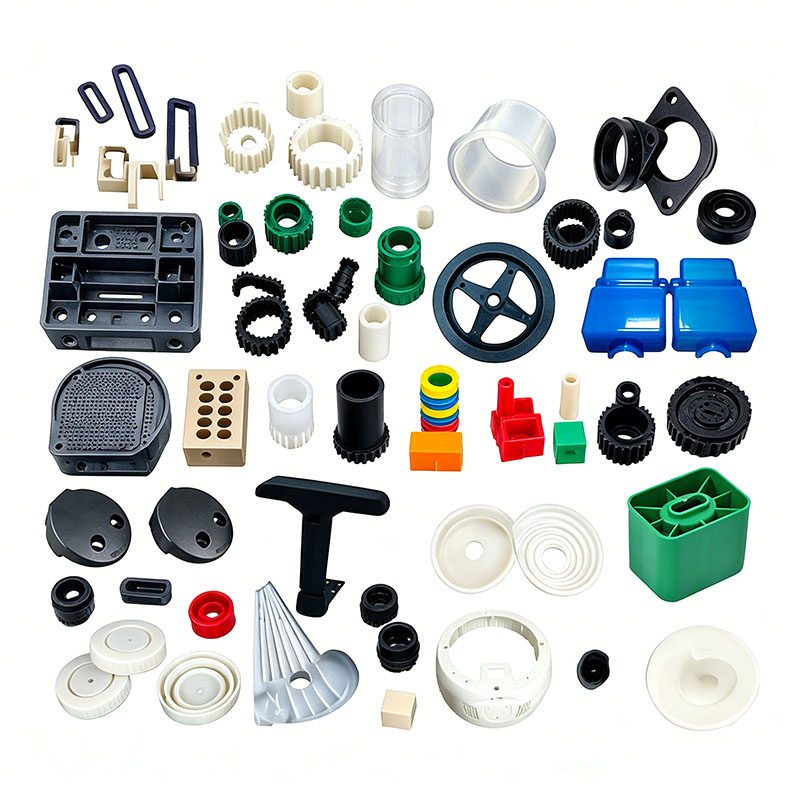
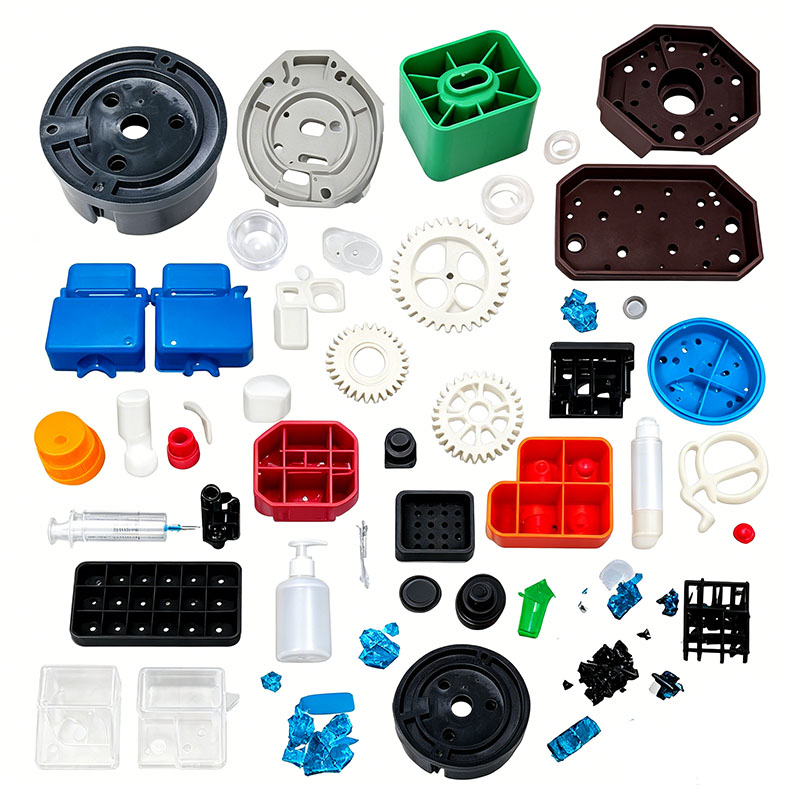
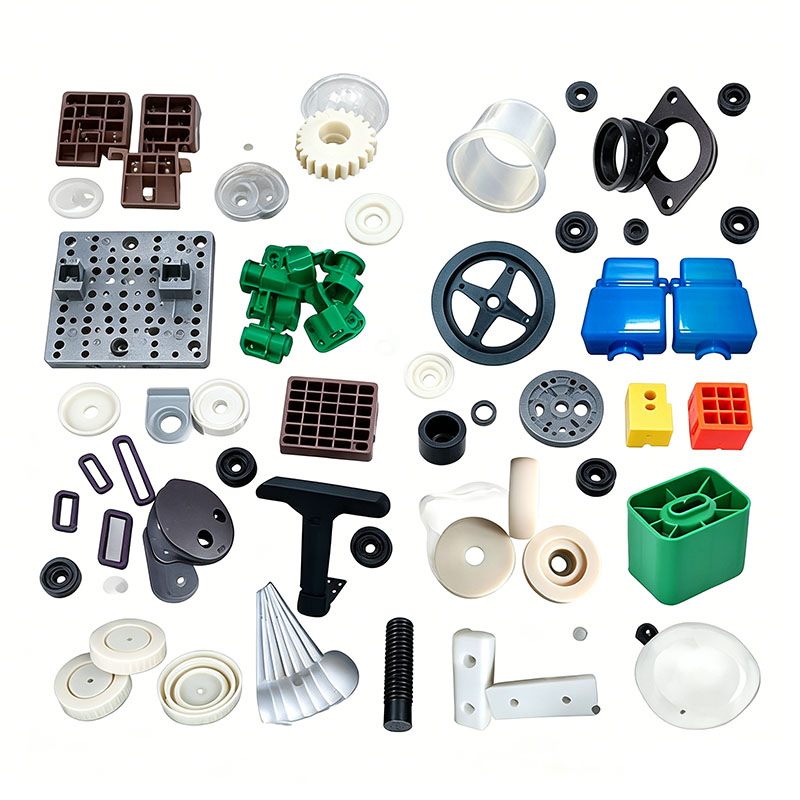
Стандартный процесс литья под давлением пластиковых деталей (комплексная версия)
Весь процесс состоит из семи основных этапов: предпроизводственная подготовка, предварительная обработка сырья, установка и ввод в эксплуатацию пресс-формы, массовое производство (цикл литья под давлением), постобработка/обрезка, контроль качества и складирование. Он применим к широкому спектру пластиковых изделий, включая бытовую технику, электромобили, мотоциклы, контейнеры для хранения и мелкие прецизионные детали.
I. Предпроизводственная подготовка
Чертеж и подтверждение процесса
Проверка 3D-чертежей продукта, толщины стенок, допусков сборки и эстетических требований; установите стандартную технологическую схему, включая сорт сырья, цветовой код, степень измельчения, температуру формы, температуру плавления и время охлаждения.
Проверка оборудования и пресс-форм
Убедитесь, что тоннаж термопластавтомата соответствует размеру формы; осмотреть гидравлическую систему, нагревательные ленты, контуры охлаждающей воды, роботизированные руки и блоки контроля температуры; проверьте форму на наличие ржавчины, засоренных вентиляционных отверстий или застрявших штифтов выталкивателей; и очистите поверхность разъема от мусора.
Подготовка оснастки и вспомогательного оборудования
Подготовьте фрезы, шлифовальные инструменты, формовочные приспособления, сушильные бункеры, маточную смесь, специальные антиадгезивы для форм, пенопласт EPE, упаковочные поддоны и контрольные штангенциркули.
II. Предварительная обработка сырья
Смешивание материалов
Загрузите первичную смолу, маточную смесь и функциональные добавки (УФ-стабилизаторы, антипирены, антистатики) в соответствии с указанными соотношениями; если требуется переработка, добавьте чистый переизмельченный материал в предписанной пропорции. Перемешивайте низкоскоростным миксером в течение 5–12 минут, чтобы обеспечить равномерное распределение красителей и наполнителей и избежать таких дефектов, как полосы или белые пятна.
Сушка и осушение (важный этап)
Гигроскопичные пластики, такие как ПК, АБС, АБС+ПК и нейлон, необходимо высушить, чтобы устранить такие дефекты, как серебряные полосы, пузыри и отслаивание краски; ПП, ПЭ и ТПО требуют сушки только в течение короткого периода времени в условиях высокой влажности.
После высыхания запечатайте контейнер с материалом и перенесите его в герметичный бункер термопластавтомата, чтобы предотвратить повторное впитывание влаги.
Продувка ствола
При переключении между материалами или цветами удаляйте остатки материала из цилиндра с помощью промывочного состава, чтобы предотвратить загрязнение материала, расслоение, несоответствие цвета или ухудшение характеристик. III. Установка пресс-формы, предварительный нагрев и отладка
Подъем и зажим
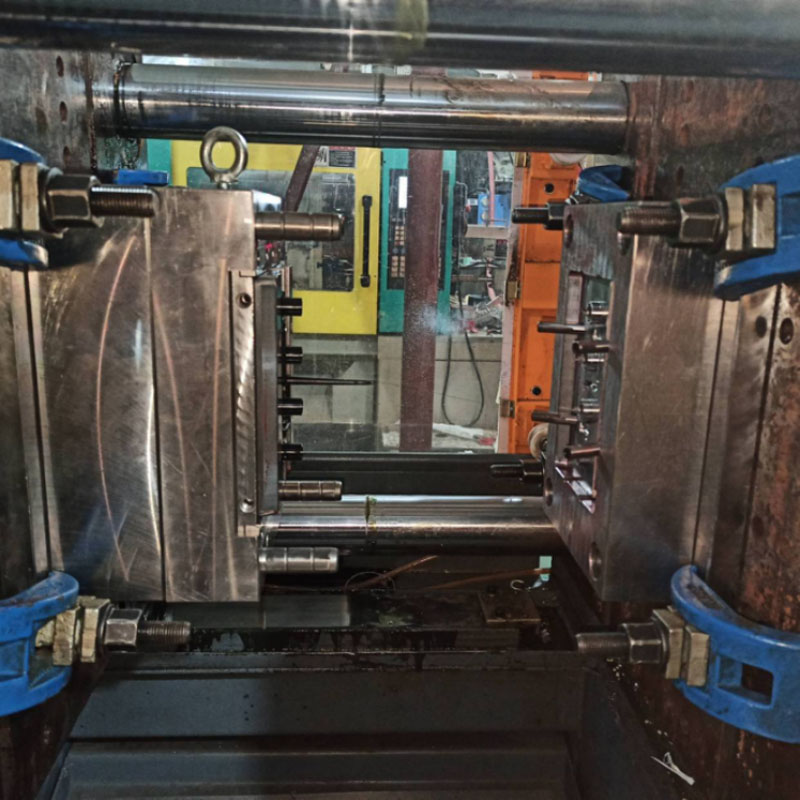
Поднимите форму с помощью мостового крана и расположите ее напротив плит литьевой машины; равномерно затяните прижимные пластины; подключить линии охлаждающей воды и регулятора температуры пресс-формы; и пропустите воду, чтобы проверить наличие утечек.
Предварительный нагрев пресс-формы
Активируйте регулятор температуры пресс-формы и установите температуру в соответствии со спецификациями процесса; поддерживайте постоянную температуру в течение 20–30 минут, чтобы обеспечить равномерную и стабильную температуру в камере.
Оборудование Отопление
Поэтапно нагревайте ствол и сопло; как только будет достигнута стандартная температура формования, поддерживайте ее в течение 10–20 минут, чтобы сырье полностью расплавилось.
Пробное формование и настройка параметров
Выполните ручную продувку воздухом для удаления холодного материала; проводить пробные впрыски на низкой скорости и низком давлении, постепенно регулируя скорость впрыска, давление впрыска, давление выдержки и время охлаждения; сделайте 5–10 последовательных пробных снимков и проверьте их на наличие коротких просветов, засветов, вмятин, короблений и линий сварки; итеративно оптимизировать процесс до тех пор, пока образцы не будут соответствовать стандартам качества.
Подтверждение первой статьи
Отправьте первое изделие в отдел контроля качества для измерения размеров, внешнего вида и прочности; Массовое производство может начаться только после подтверждения подписания.
IV. Автоматизированный цикл массового производства литья под давлением (стандартные этапы работы с одной пресс-формой)
Следующие действия повторяются для каждого цикла формования:
Закрытие формы: Медленное закрытие → быстрое продвижение → защита от низкого давления → блокировка под высоким давлением (для предотвращения повреждения формы посторонними предметами).
Накопление материала/предварительная пластификация: шнек вращается и втягивается, плавя и накапливая сырье в передней части цилиндра.
Инъекция и заполнение: шнек продвигается вперед, проталкивая расплавленный пластик через направляющие и заслонки, заполняя полость; применяется многоступенчатый контроль скорости (медленная у ворот, быстрая в середине и замедленная в конце для облегчения вентиляции).
Ступенчатое давление выдержки: первая ступень выдержки заполняет полость; второй этап выдержки под низким давлением компенсирует усадку по мере остывания пластика, устраняя вмятины.
Охлаждение и затвердевание: непрерывное водяное охлаждение формы позволяет пластиковой детали затвердевать внутри полости; время охлаждения контролируется, чтобы предотвратить деформацию после извлечения из формы.
Открытие формы: Медленное открытие с трехступенчатым замедлением для предотвращения вытягивания или деформации пластиковой детали.
Выброс: Поэтапный низкоскоростной выброс с равномерным многоточечным нажатием для предотвращения следов напряжения («белых пятен»), проколов или изгиба продукта. Удаление деталей: роботизированные манипуляторы автоматически собирают пластиковые детали и одновременно отделяют отходы от ворот и направляющих, отправляя отходы в бункер-гранулятор; в установках без роботизированных манипуляторов снятие вручную выполняется с осторожностью, чтобы не поцарапать косметические поверхности.
V. Обработка и обрезка после формования
Удаление ворот и направляющих
Штыревые ворота и ворота для подводных лодок допускают автоматическое разделение; Большие ворота разрезаются заподлицо с помощью гидравлических ножниц.
Прецизионное удаление заусенцев
Мелкие заусенцы на линиях разъема, ребрах и защелках удаляются партиями с помощью пневматических шлифовальных машин, наждачной бумаги или вибрационной обработки, чтобы обеспечить гладкие края без острых точек.
Термическое изменение/коррекция
ПП и длинные, тонкостенные детали, склонные к короблению, помещаются в соответствующие металлические приспособления для охлаждения и отверждения при низких температурах, корректируя плоскостность и монтажные зазоры.
Отжиг для снятия напряжений (требуется для напыленных/окрашенных деталей)
Косметические детали из АБС, ПК или смесей АБС+ПК подвергают обжигу при постоянной температуре 60–70°С в течение 1–3 часов; Медленное охлаждение снимает внутреннее напряжение, предотвращая в будущем растрескивание краски или разрушение конструкции из-за циклического изменения температуры.
Отделка поверхности
Продукты, требующие эстетической модернизации, подвергаются таким процессам, как электростатическое удаление пыли и масла, окраска распылением, УФ-отверждение, трафаретная печать или формование; Детали, контактирующие с пищевыми продуктами или детьми, используйте только экологически чистые краски на водной основе.
VI. Многоэтапный процесс проверки качества
Патрульный осмотр: каждые 30 минут отбираются образцы для визуального осмотра и измерения штангенциркулем критических размеров сборки.
Функциональные выборочные проверки
Испытания на падение несущих частей; испытания на погружение герметичных компонентов; испытания огнестойкости огнезащитных деталей; циклические испытания при высоких/низких температурах для наружных частей; испытания на возвратно-поступательное трение износостойких деталей.
Полная проверка готовой продукции
Проверка на дефекты, такие как серебряные полосы, пузыри, следы подгорания, изменения цвета, коробление, заусенцы, микротрещины или жесткое защелкивание; дефектные детали изолируются и гранулируются, а бракованные несущие или критически важные с точки зрения безопасности детали строго запрещено повторно использовать в производстве функциональных компонентов.
VII. Сортировка, упаковка и складирование
Сортировка и классификация. Соответствующая продукция, детали, подлежащие переработке, и детали, подлежащие переработке, хранятся отдельно и четко маркируются. Защитная упаковка: отделите видимые части с помощью пенопласта EPE и запечатайте их в светонепроницаемые пластиковые пакеты, чтобы предотвратить появление царапин и пожелтения, вызванных воздействием света.
Складские записи: маркируйте партии сырья, идентификаторы машин и даты производства; создать журнал отслеживания качества; и хранить материалы в сухом, защищенном от света складе.
Процедуры завершения производства
Перед выключением опорожните корпус машины и отключите системы отопления и охлаждения; очистить поверхности раздела формы, бункера и гранулятора; сбрызните форму антикоррозионным маслом и переместите ее в место хранения формы; и организовать записи процессов и производственные отчеты.
Мы являемся производителем литьевых пластиковых деталей, обеспечиваем высококачественное производство литьевых пластиковых деталей. Если вы хотите изготовить/разработать изделия для литья пластиковых деталей, изготовленных методом литья под давлением, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
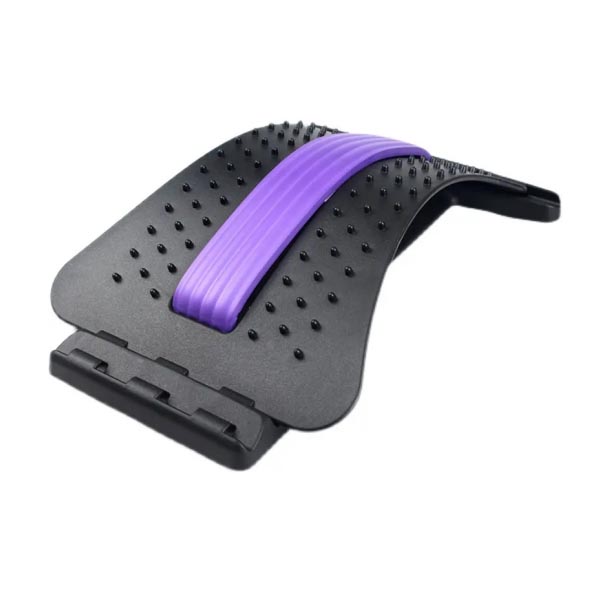
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

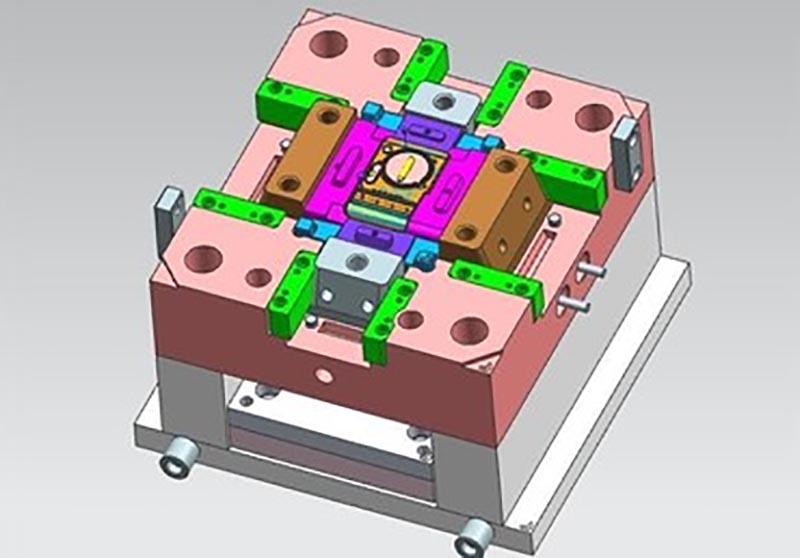
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье пластиковых деталей под давлением, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.