Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье пластиковых деталей мотоцикла
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
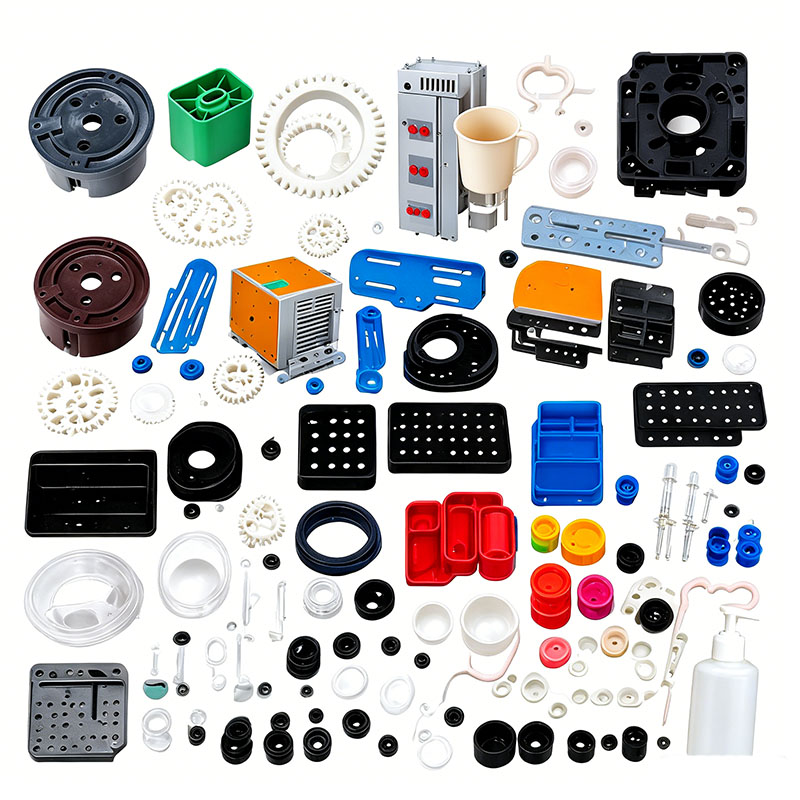
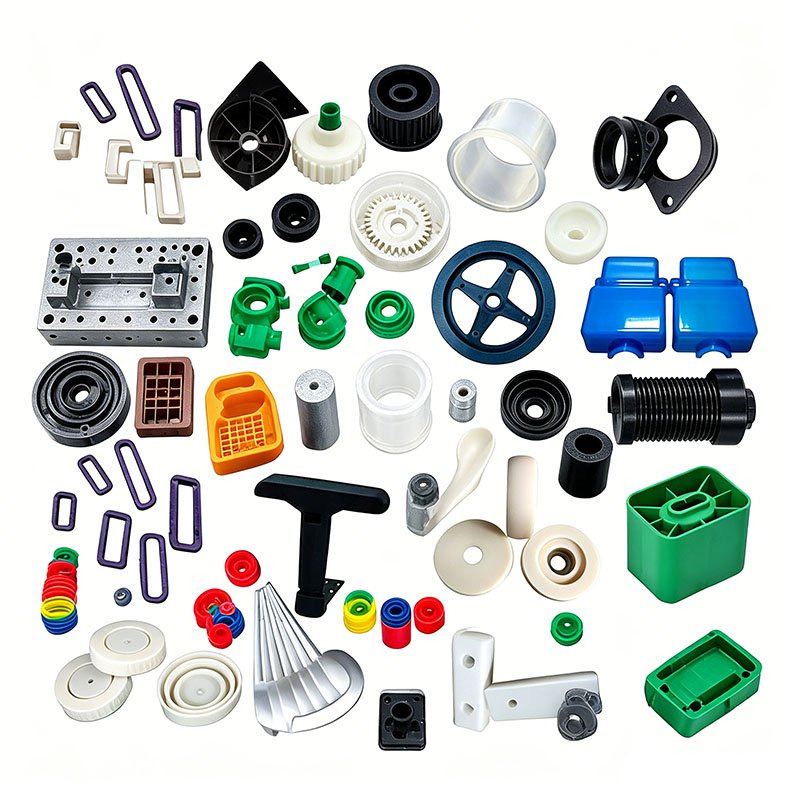
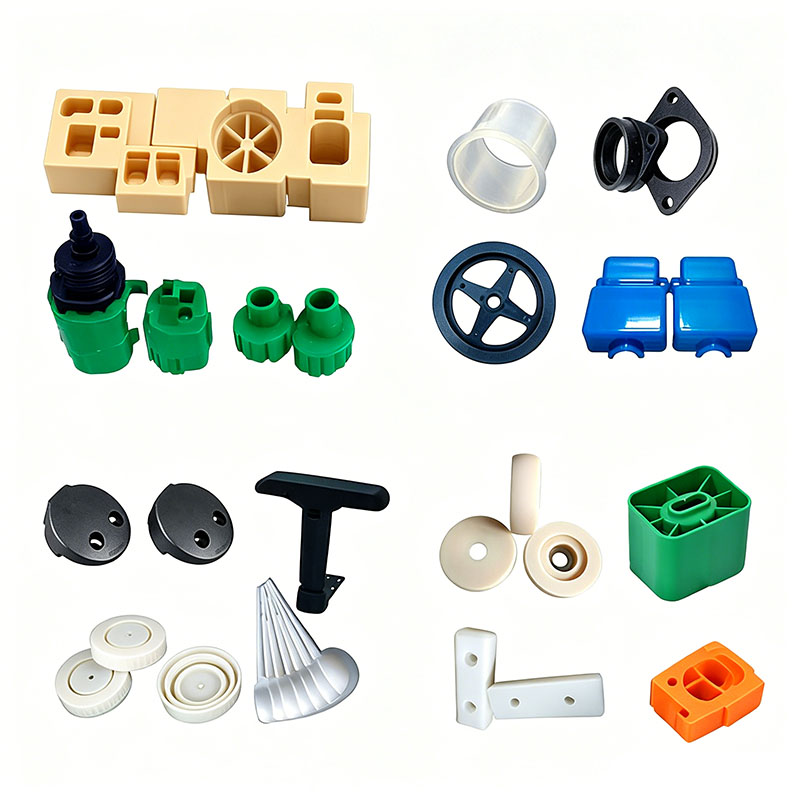
Литье пластиковых деталей мотоцикла
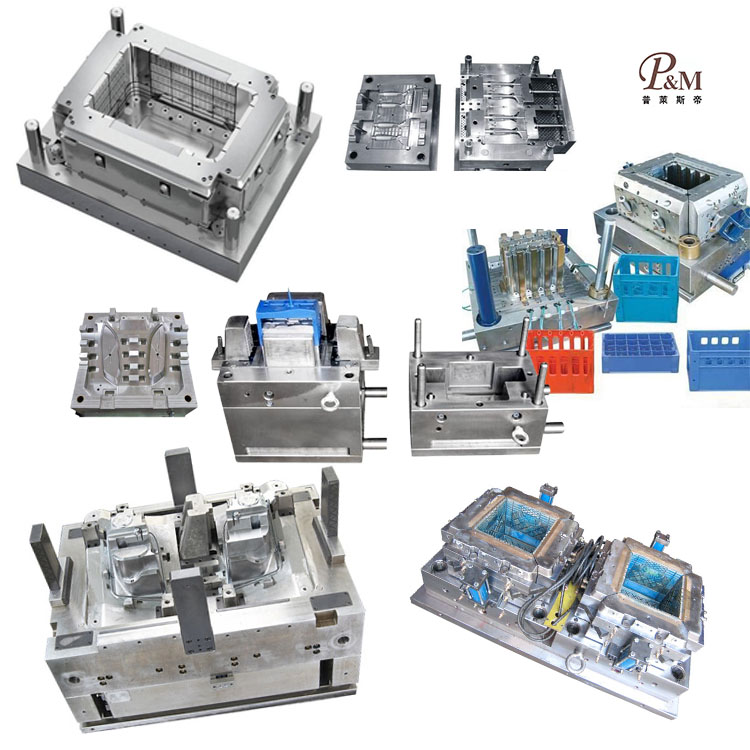
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать пластиковые детали для мотоциклов по индивидуальному заказу. Мы предоставляем профессиональные услуги по литью пластиковых деталей мотоциклов по индивидуальному заказу и являемся профессиональным производителем литья пластмассовых деталей мотоциклов. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых деталей мотоцикла по индивидуальному заказу наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем пластиковых деталей мотоциклов, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и отличной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для литья пластиковых деталей мотоциклов по индивидуальному заказу, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для изготовления пластиковых деталей мотоциклов мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
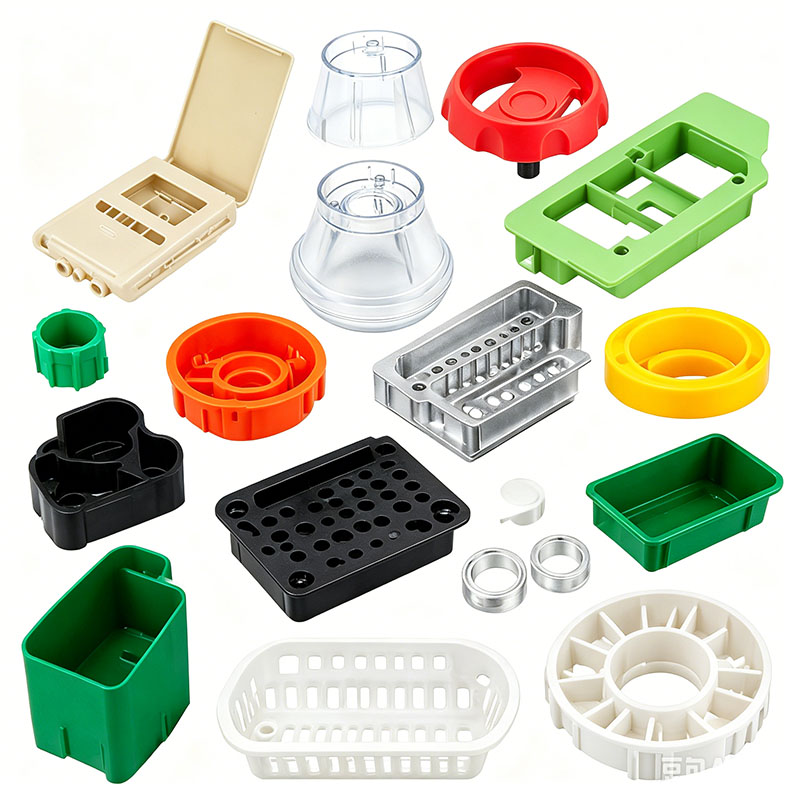
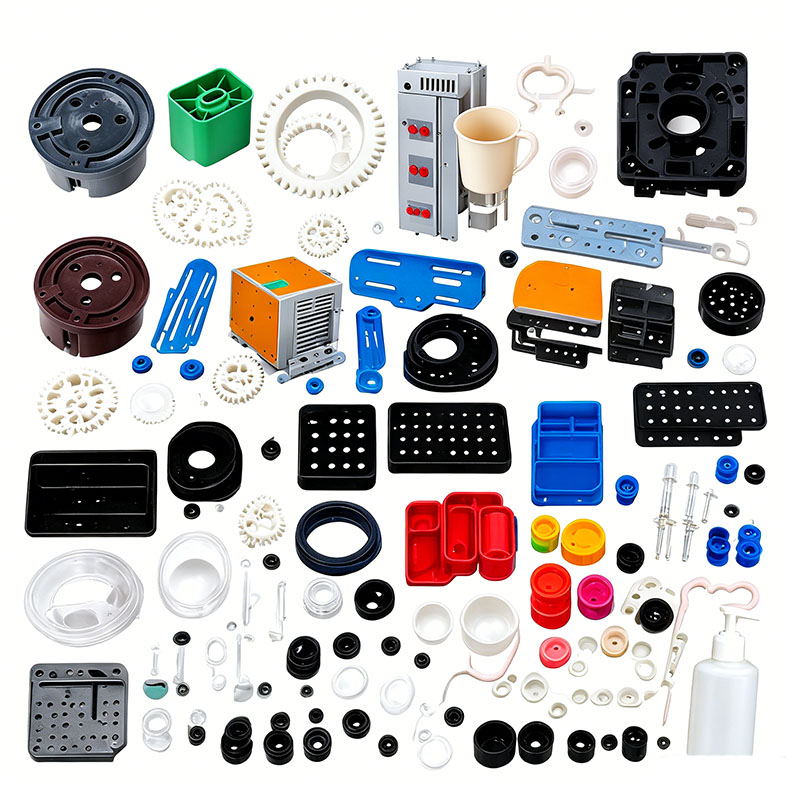
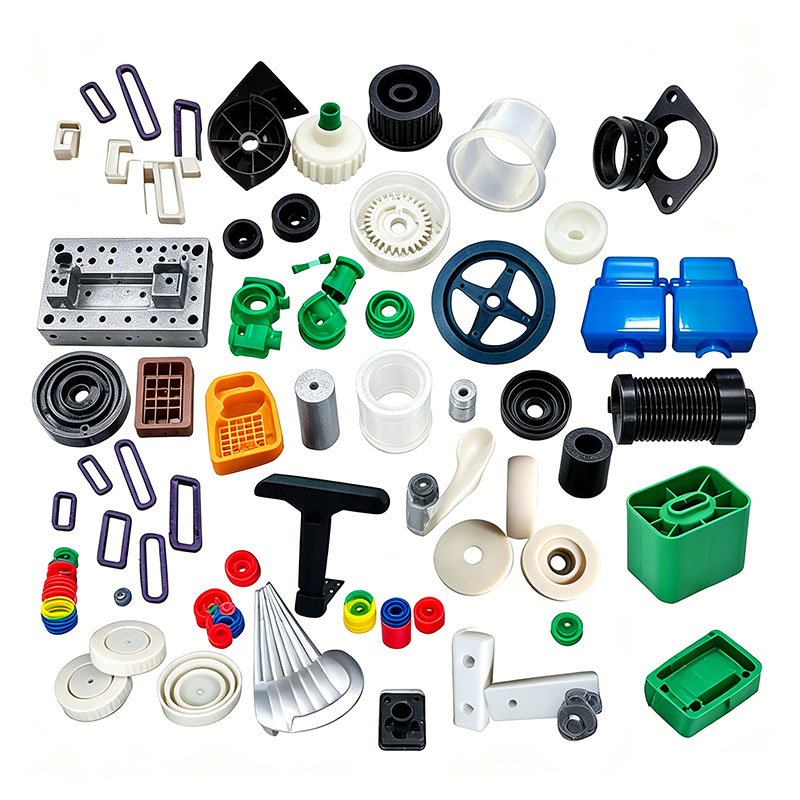
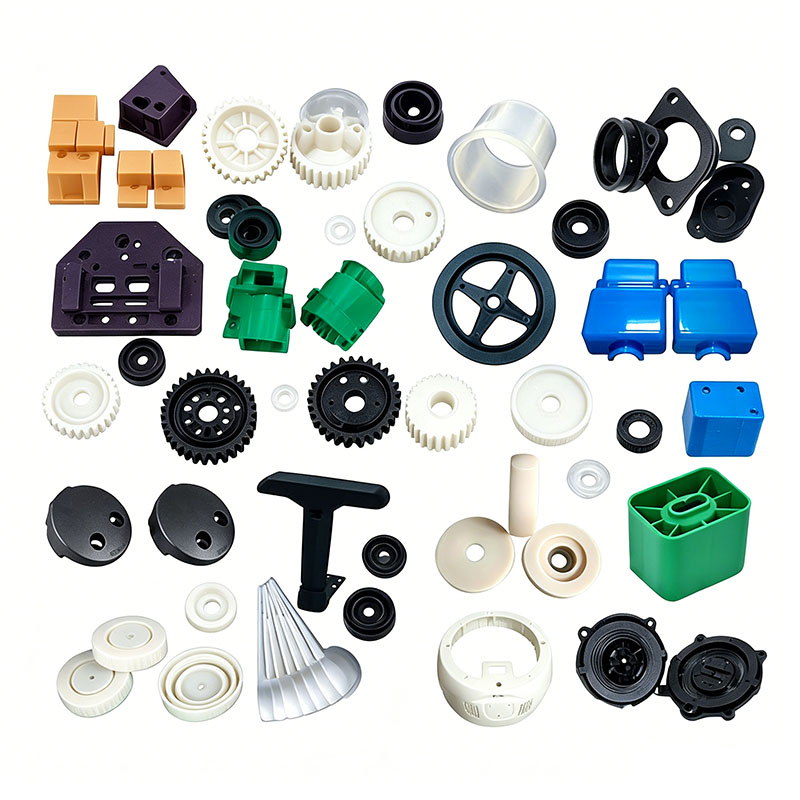
Пластиковые компоненты мотоцикла, включая корпус кузова, передний обтекатель, боковые панели, задний обтекатель, крылья, корпус приборов, защиту ног, аккумуляторный ящик, кронштейны подшлемника и крышки руля, делятся на две основные категории: эстетичный кузов и несущие детали конструкции. Эти компоненты должны выдерживать воздействие высокоскоростного ветра, воздействие внешних факторов (солнце и дождь), вибрацию транспортного средства, удары камней и экстремальные колебания температуры в течение длительного времени. Некоторые несущие детали также должны соответствовать особым требованиям по ударопрочности, стойкости к масляной коррозии и устойчивости к УФ-старению; следовательно, общие стандарты контроля литья под давлением значительно выше, чем стандарты для пластмасс для электросамокатов. Полный процесс формования состоит из пяти ключевых этапов: предварительная обработка сырья, сборка и отладка формы, цикл литья под давлением, постобработка/формование и многоэтапная проверка надежности.
I. Складирование и предварительная обработка сырья.
Основные материалы для открытого кузова мотоцикла включают ASA и устойчивые к атмосферным воздействиям сплавы ABS+PC; в аккумуляторных ящиках и несущих конструкциях пространства для ног используются модифицированный ПП или ПА6, армированный 30% стекловолокном; и прозрачные крышки инструментов используют ударопрочный ПК. Все поступающее сырье должно сопровождаться протоколами испытаний, подтверждающими соответствие RoHS, устойчивость к атмосферным воздействиям и стойкость к химической коррозии. Эстетические детали изготавливаются исключительно из первичной смолы с максимальным содержанием перешлифовки (литника/литника) 10 %; Использование перешлифованного материала для несущих компонентов, таких как соединители рамы и кронштейны конструкции, строго запрещено, чтобы предотвратить снижение ударной вязкости.
Для окраски используются атмосферостойкие маточные смеси в сочетании с добавками, устойчивыми к ультрафиолетовому излучению, и маслостойкими смазками для форм с низкой миграцией. Смесь перемешивают в вертикальном миксере на низкой скорости в течение 8–12 минут, при этом тщательно контролируют скорость вращения, чтобы предотвратить агломерацию пигмента или деградацию полимера, вызванную теплом трения. Нейлон, армированный стекловолокном, смешивается отдельно, чтобы свести к минимуму разрыв волокон, что в противном случае может поставить под угрозу жесткость продукта.
Сушка и осушение являются важными процессами для контроля поверхностных дефектов: компоненты кузова из ASA и ABS+PC подвергаются сушке горячим воздухом при температуре 85°C в течение 4 часов, а прозрачные детали из ПК сушатся при 110°C в течение 6 часов с использованием осушающей сушилки, гарантируя, что содержание влаги остается ниже 0,02%. Недостаточная сушка может привести к появлению таких дефектов, как серебряные полосы и пузырьки воздуха, а также к масштабному отслоению краски (вспучиваниям) после процесса покраски. Нейлон PA6+GF30 обладает высокой гигроскопичностью и требует осушающей сушки при температуре 110°C в течение 4–5 часов; после сушки сырье необходимо транспортировать в герметичной системе, чтобы предотвратить повторное впитывание влаги. Модифицированный ПП имеет крайне низкое водопоглощение; Достаточно высушить при температуре 60°C в течение одного часа во влажной среде для удаления поверхностной влаги. Крупные заводы используют системы централизованной подачи материалов, чтобы полностью изолировать сырье от загрязнения пылью и маслом.
II. Монтаж и предварительный нагрев/пуско-наладка форм для изготовления панелей больших кузовов
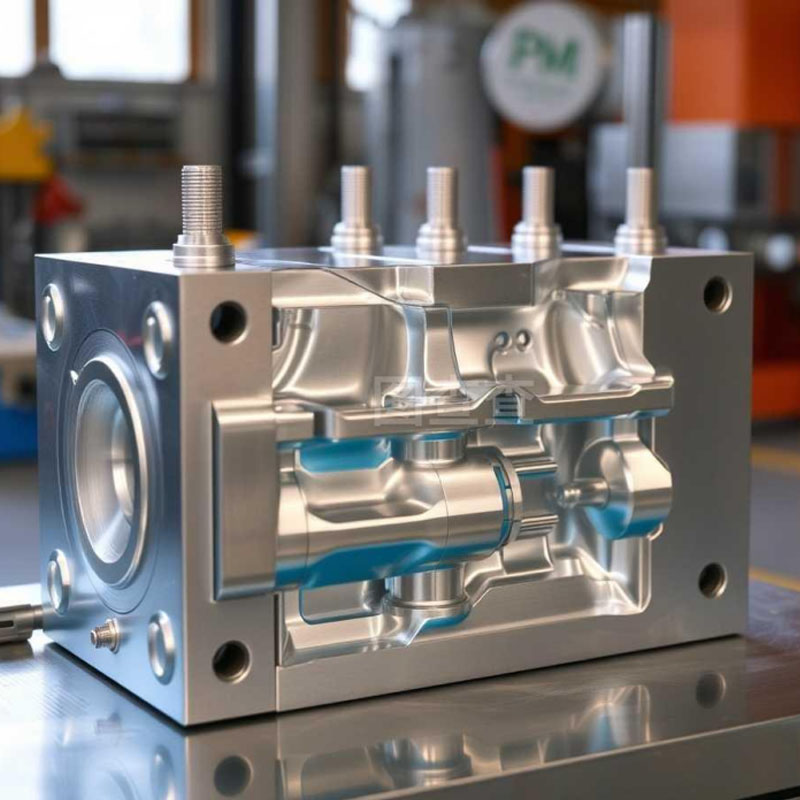
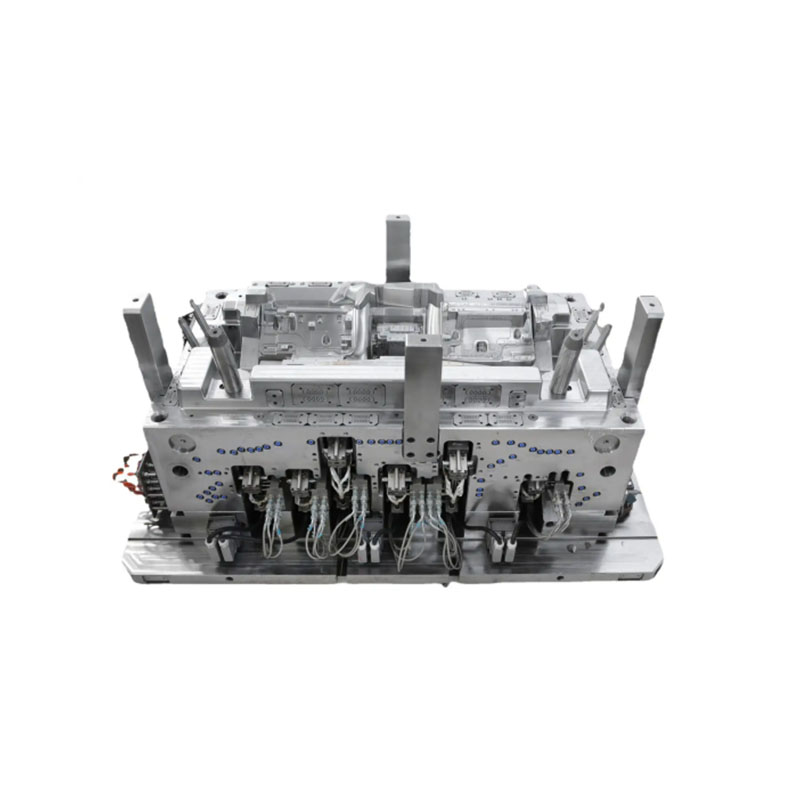
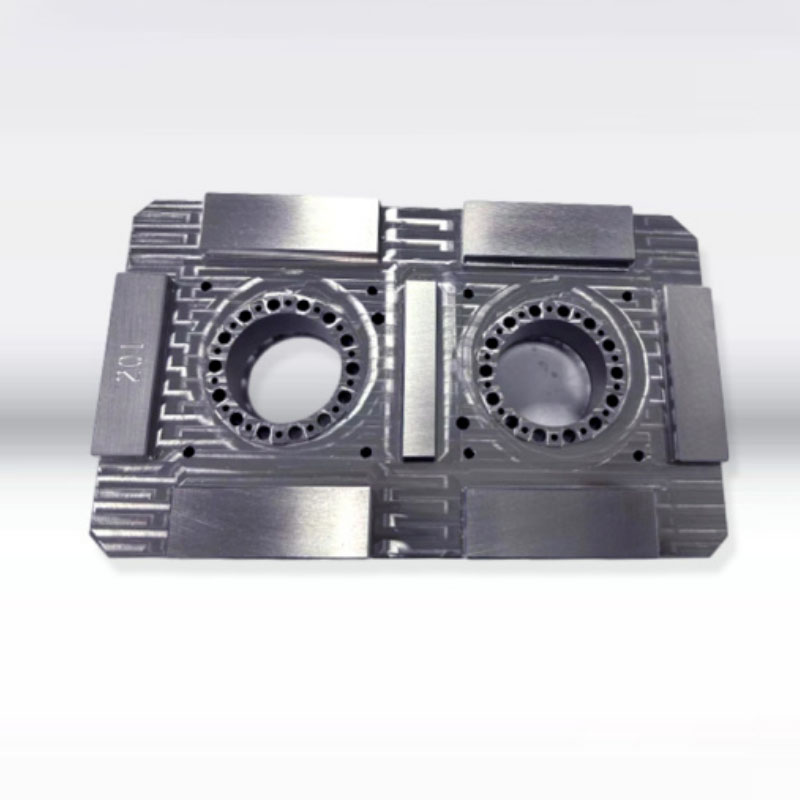
Обтекатели и хвостовые капоты мотоциклов представляют собой тонкостенные пластиковые детали большой площади, которые обычно производятся с использованием больших однополых форм с целенаправленным усилением формовочной стали, системами охлаждения, вентиляции и выброса. Полости для видимых поверхностей выполнены из нержавеющей стали с зеркальной полировкой S136, отполированной до отсутствия ямок и царапин в соответствии с требованиями к покраске и покрытию; Конструкционные формы для нейлона, армированного стекловолокном, имеют азотированные полости, которые противостоят длительной эрозии и износу твердых стекловолокон, тем самым продлевая срок службы формы.
Чтобы устранить неравномерное распределение толщины стенок, спиральные охлаждающие сердечники устанавливаются внутри толстостенных ребер и монтажных выступов, а в основном корпусе используются конформные каналы охлаждения для балансировки скорости охлаждения и уменьшения усадки и коробления в корпусах большой площади. Непрерывные мелкие вентиляционные прорези (глубиной 0,015 мм) обработаны на линиях разъема, углах и местах сварки для быстрого удаления захваченного воздуха во время высокоскоростного наполнения, предотвращения подгорания или почернения по краям. Длинные и тонкие компоненты, такие как крылья и боковые панели, оснащены несколькими наборами сбалансированных выталкивающих штифтов и блоков для предотвращения изгиба, побеления под напряжением или растрескивания, вызванного неравномерной силой выталкивания.
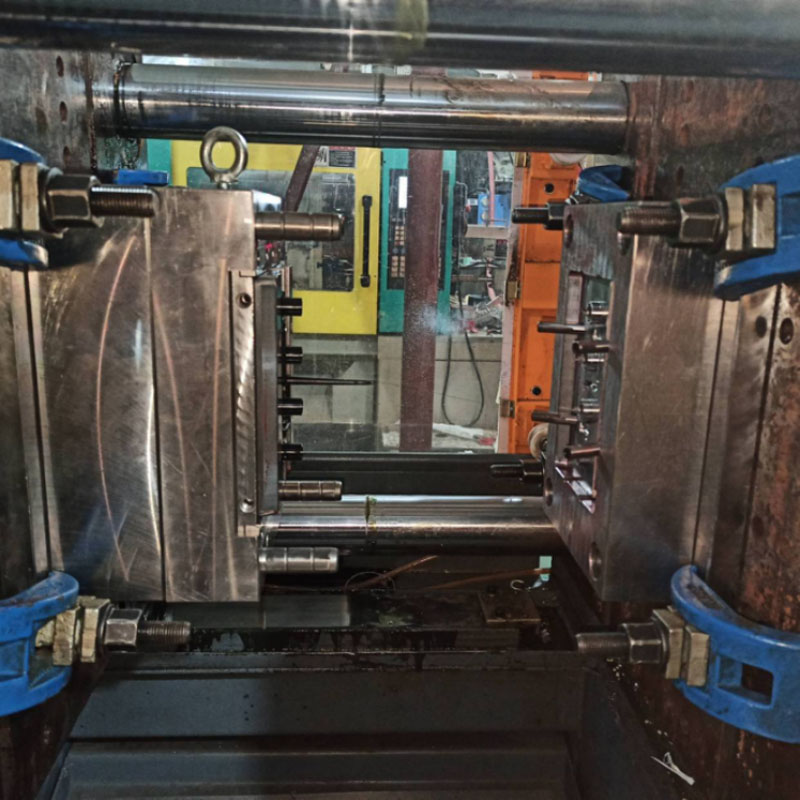
Пресс-форма поднимается на крупнотоннажную (650–1200 тонн) термопластавтоматную машину с помощью мостового крана, а прижимные пластины равномерно затягиваются, чтобы предотвратить деформацию плиты и ее засвет во время впрыска под высоким давлением. Подключаются линии охлаждающей воды и контроля температуры формы, после чего проводится испытание под давлением на предмет утечек и 30-минутный этап предварительного нагрева формы. Температуру пресс-формы поддерживают на уровне 55–65°C для косметических деталей ASA, 80–90°C для деталей ПК и выше 80°C для деталей из нейлона, армированного стекловолокном. Предустановлена защита пресс-формы от низкого давления; форма открывается автоматически, если на разделительной поверхности обнаруживаются остаточные полозья или посторонние предметы, что предотвращает повреждение полости, вызванное силой зажима больших форм.
III. Стандартный процесс цикла литья под давлением
Полный цикл формования состоит из шести этапов: зажим формы, поэтапный впрыск, двухступенчатое давление выдержки, охлаждение при постоянной температуре, открытие и извлечение формы, а также автоматическое удаление детали с помощью роботизированной руки. Суть процесса заключается в заполнении с низким сдвигом, чтобы минимизировать внутренние напряжения и повысить устойчивость к растрескиванию на открытом воздухе.
Зажим формы включает в себя четырехступенчатый контроль скорости: медленное закрытие, быстрое продвижение, защита от низкого давления и блокировка при высоком давлении. Кузовные панели большой площади создают значительные силы открытия формы во время впрыска; зажим под высоким давлением обеспечивает плотную посадку на поверхности разъема, предотвращая постоянный заусенец.
К стволу применяется точный зональный контроль температуры: 170–200°C для корпусов ASA, 190–260°C для ABS+PC и 230–260°C для нейлона PA6+GF30. Требуется строгое соблюдение температурных ограничений; чрезмерное нагревание приводит к разложению материала (пожелтению), снижению ударной вязкости и снижению маслостойкости. При литье используется многоступенчатое заполнение с переменной скоростью: средние и высокие скорости используются для тонкостенных корпусов, чтобы предотвратить преждевременное охлаждение расплава, которое может привести к нехватке материала или его нехватке; низкоскоростное впрыскивание используется для монтажных стоек и толстостенных оснований, чтобы уменьшить молекулярное напряжение сдвига, тем самым сводя к минимуму проблемы растрескивания во время последующей окраски или термоциклирования. Давление впрыска колеблется от 90 до 130 бар; чрезмерное давление вызывает сильную вспышку и всплеск внутреннего напряжения, тогда как недостаточное давление приводит к появлению заметных линий сварного шва и значительному снижению ударопрочности.
После заполнения полости процесс переключается на двухступенчатое давление выдержки, чтобы компенсировать пластическую усадку во время охлаждения. Время выдержки составляет 15–22 секунды для толстостенных аккумуляторных корпусов и 6–10 секунд для тонкостенных панелей, что исключает появление вмятин на поверхности. На этапе выдержки шнек одновременно подготавливает материал для следующего цикла, тем самым сокращая общее время формования.
Время охлаждения соответствует нормативу 3–5 секунд на 1 мм толщины стенки; стандартные панели толщиной 2 мм требуют примерно 10 секунд охлаждения. Непрерывная циркуляция охлаждающей воды отводит тепло и стабилизирует температуру формы, предотвращая деформацию или перекос сборки, вызванные неравномерным охлаждением одной стороны корпуса. После охлаждения форма открывается с помощью трехступенчатого процесса замедления, и механизм выталкивания мягко освобождает пластиковую деталь. Роботизированная рука с сервоприводом захватывает корпус и автоматически отсекает отходы от ворот, а готовое изделие передается на сборочную линию; Ручной контакт с видимыми поверхностями строго запрещен на протяжении всего процесса, чтобы предотвратить повреждение адгезии краски отпечатками пальцев или маслами.
IV. Обработка после формования, отжиг и обработка поверхности
Только что снятые с формы детали часто имеют следы от ворот и заусенцы на линиях разъема, а тонкие крылья склонны к небольшому короблению, что требует стандартизированных процедур последующей обработки.
Обрезка ворот и заусенцев: Гидравлические ножницы используются для плавного удаления больших литников с холодными литниками, а незначительные выступы на литниках с горячими литниками прецизионно шлифуются вручную. Пневматические шлифовальные головки и тонкая наждачная бумага используются для легкой полировки линий разъема и углов для удаления микрозасветов; после сдувания пыли поверхность корпуса становится гладкой и без острых кромок. Алмазные шлифовальные головки используются для удаления заусенцев с нейлоновых кронштейнов высокой твердости, армированных стекловолокном.
Отжиг для снятия напряжений: все детали, требующие окраски или покрытия, должны пройти отжиг. Корпуса из ASA и ABS подвергаются сушке при постоянной температуре 60°C в течение 2 часов, а детали из сплава ABS+PC – при 70°C в течение 3 часов. Медленное естественное охлаждение обеспечивает полное устранение внутренних напряжений при формовании, предотвращая появление трещин, вызванных высокотемпературной обжигом или колебаниями температуры на открытом воздухе.
Термическая коррекция формы: деформированные крылья и боковые щитки закреплены в металлических креплениях для низкотемпературной обработки; они освобождаются после охлаждения, чтобы исправить коробление и обеспечить равномерные монтажные зазоры по всему автомобилю.
Предварительная обработка поверхности: Детали, предназначенные для окраски, подвергаются электростатическому удалению пыли и обезжириванию для удаления антиадгезивов и поверхностной пыли, тем самым улучшая адгезию краски. Прозрачные крышки инструментов из ПК подвергаются УФ-отверждению для повышения износостойкости и защиты от каменных сколов. Небольшие функциональные детали требуют только удаления заусенцев, прежде чем приступить к проверке качества.
V. Многоэтапный контроль качества и хранение готовой продукции.
Поскольку пластиковые детали мотоциклов имеют решающее значение как для эстетики, так и для безопасности, внедрена трехуровневая система проверки: проверка первого изделия, патрульные проверки каждые 30 минут и комплексная проверка готовой продукции. После замены пресс-форм, замены материалов или корректировки процесса первые десять формованных деталей обозначаются как образцы «первого изделия»; Инспекторы по качеству используют штангенциркуль для измерения монтажных отверстий и размеров защелкивания, а также проводят визуальный осмотр на наличие дефектов, таких как серебряные полосы, пузырьки воздуха, следы поджога, вмятины и линии сварки. Образцы деталей подвергаются испытанию на удар при падении с высоты 1,8 метра, и серийное производство начинается только в том случае, если на корпусах нет трещин или разрушений.
Во время массового производства в процессе производственного контроля основное внимание уделяется контролю коробления корпуса, заусенцев и отклонений цвета; критические размеры сборки повторно измеряются каждые два часа для отслеживания стабильности процесса. Для конструктивных элементов, армированных стекловолокном, проверки специально направлены на дефекты, такие как обнаженные волокна и внутренние трещины. Готовые изделия проходят тактильный контроль всех кромок и углов на отсутствие острых заусенцев; образцы подвергаются воздействию УФ-излучения, погружению в масло и циклическим испытаниям при высоких/низких температурах для имитации сложных условий езды на открытом воздухе. Дефектные пластиковые детали изолируются и стачиваются отдельно; переработка или смешивание их с соответствующей продукцией строго запрещено.
Соответствующие панели кузова индивидуально завернуты в пенопласт EPE и хранятся в запечатанных светонепроницаемых картонных коробках, чтобы предотвратить преждевременное пожелтение или разрушение материалов ASA и ABS, вызванное длительным воздействием света. Одновременно ведутся записи партий сырья, формовочных машин и параметров процесса для создания комплексного журнала отслеживания производства.
Мы являемся производителем литья пластиковых деталей для мотоциклов, обеспечивая высококачественное производство литья пластиковых деталей для мотоциклов. Если вы хотите изготовить / разработать изделия для литья пластиковых деталей мотоцикла, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

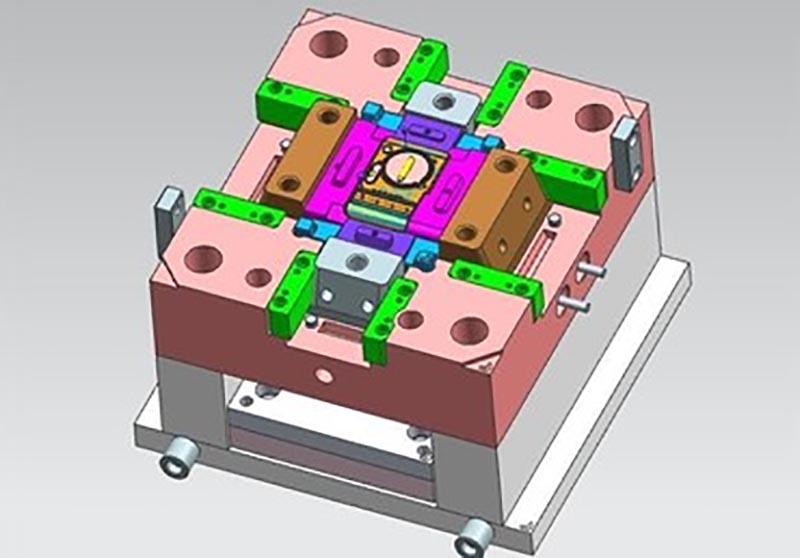
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье пластиковых деталей мотоцикла, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.