Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье кузовных деталей из пластика
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
Литье кузовных деталей из пластика
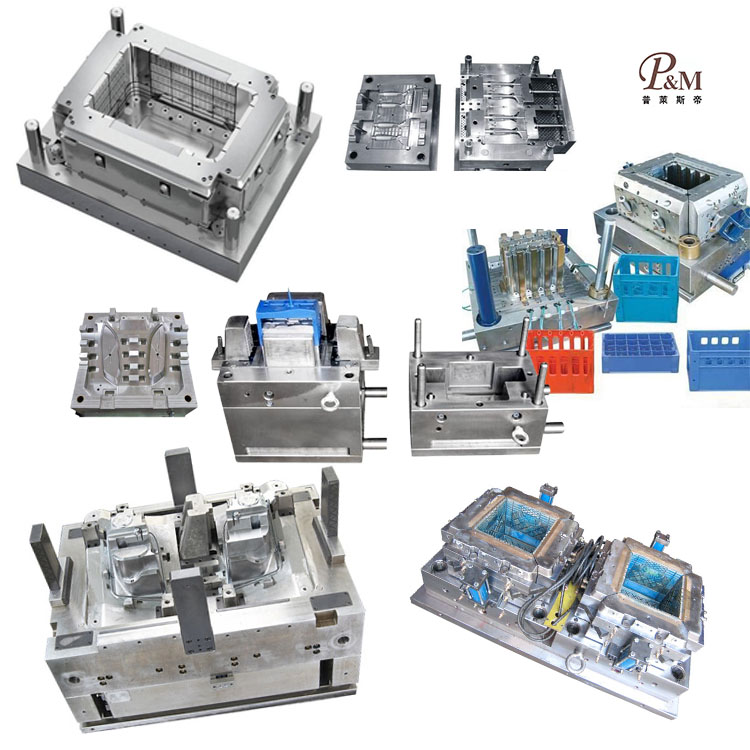
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать пластиковые детали кузова по индивидуальному заказу. Мы предоставляем профессиональные услуги по формованию пластиковых деталей кузова по индивидуальному заказу и являемся профессиональным производителем формования пластиковых деталей кузова. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых деталей кузова по индивидуальному заказу наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем пластиковых деталей кузова, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и идеальной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для литья пластиковых деталей кузова по индивидуальному заказу, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования пластиковых деталей кузова мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
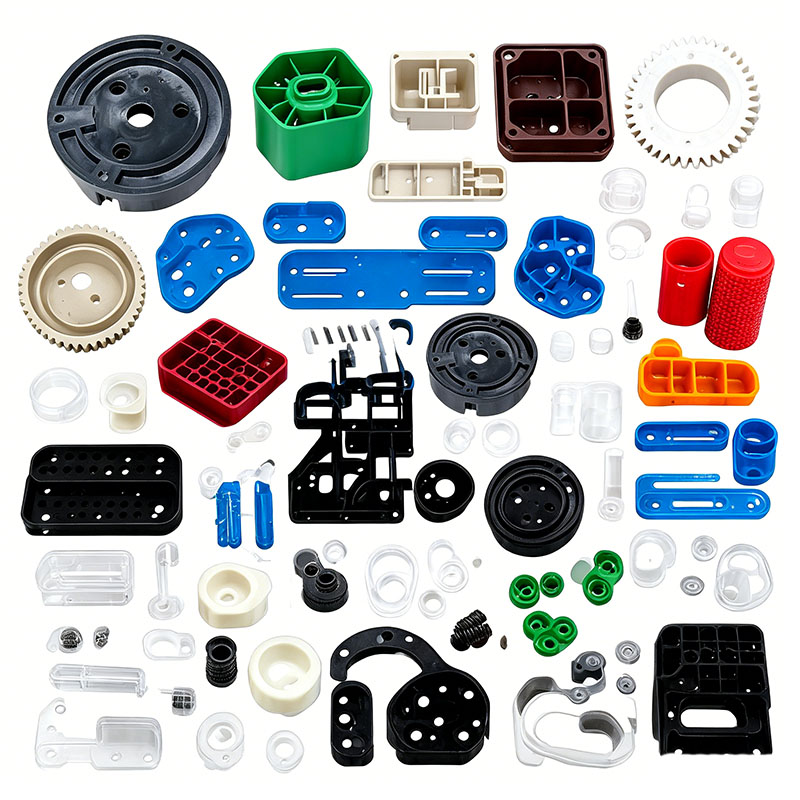
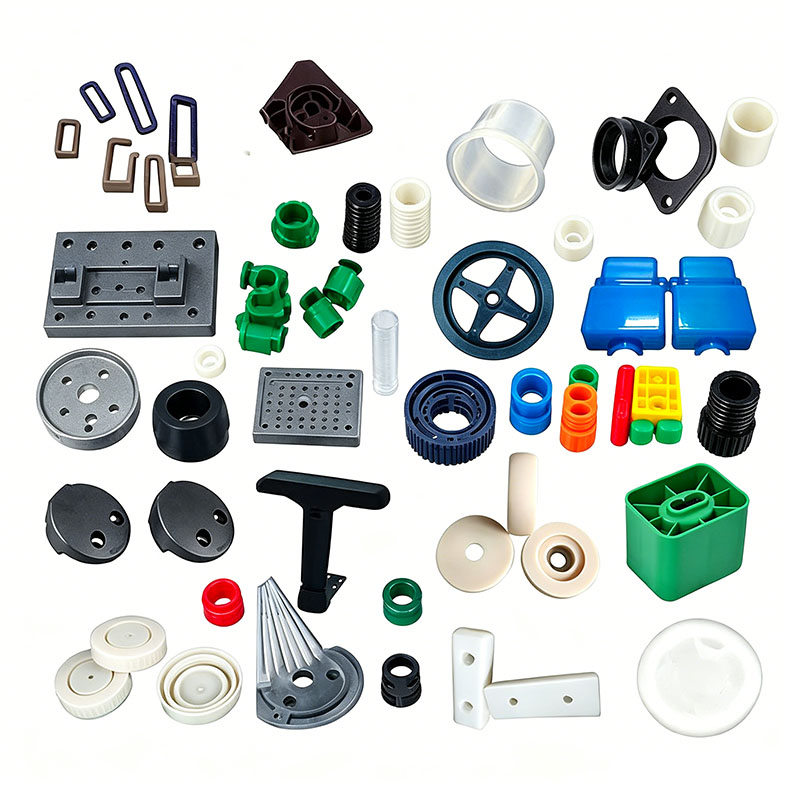
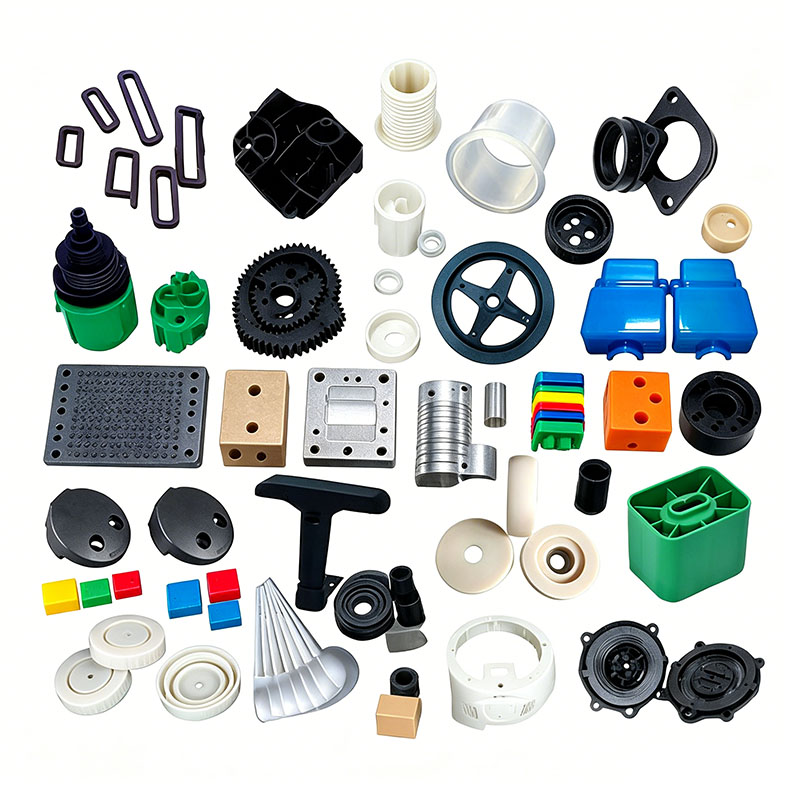
Пластиковые компоненты кузова для электросамокатов, электронных велосипедов и мотоциклов, такие как цельные корпуса автомобиля, передние и задние крылья, боковые панели, крышки подножек, корпуса аккумуляторных отсеков и кожухи приборов на руле, представляют собой крупные интегрированные структурные детали. Они должны одновременно отвечать требованиям к тонкостенной эстетике, несущей способности конструкции и устойчивости к атмосферным воздействиям, что делает процесс формования значительно более сложным, чем процесс формования пластиковых аксессуаров меньшего размера. Полный рабочий процесс формования состоит из пяти основных этапов: предварительная обработка сырья, установка и тестирование крупных форм, циклическое литье под давлением, формование после формования и комплексный контроль качества. Стандартизированное управление на протяжении всего процесса направлено на устранение линий сварки, минимизацию коробления, обеспечение устойчивости к старению и стабильности размеров, а также поддержание ударопрочности.
I. Складирование и предварительная обработка сырья.
Компоненты кузова подвергаются длительному воздействию солнечных лучей, дождя и колебаний температуры. В число основных используемых материалов входят атмосферостойкий ASA, сплавы ABS+PC и полипропилен, модифицированный тальком. Обеспечение экологичности материала, правильной сушки и точных пропорций смешивания является важнейшим первым шагом в процессе формования.
По прибытии на завод материалы должны пройти проверку отчетов о составе материала, отчетов о стойкости к УФ-старению и сертификатов соответствия экологическим нормам RoHS. Внешние каркасы кузова должны быть изготовлены из 100% первичного материала; только перешлифовка обрезанных кромок и литников может быть повторно использована в небольших количествах, при этом доля добавления строго ограничена 10%. Структурные, несущие нагрузки компоненты, такие как аккумуляторные отсеки, строго запрещают использование переработанного материала, поскольку это значительно снижает ударную вязкость и увеличивает риск растрескивания во время ударов транспортного средства. Для окраски выбираются атмосферостойкие маточные смеси с высоким глянцем, которые комбинируются с устойчивыми к ультрафиолетовому излучению мастербатчами и экологически чистыми смазками для форм с низкой миграцией. Смесь обрабатывают в тихоходной вертикальной мешалке в течение 8–12 минут; низкоскоростное смешивание предотвращает накопление тепла при трении, тем самым избегая агломерации частиц и неравномерного диспергирования пигмента.
Сушка и осушение напрямую определяют эстетическое качество компонентов кузова; Невысушенный материал может вызвать появление «серебряных полос» и пузырьков воздуха, что приведет к масштабному разрушению краски после нанесения покрытия. Оболочки из ASA и ABS+PC сушат в сушилках горячим воздухом при постоянной температуре 85°C в течение 4 часов (удлиняется до 6 часов для сплавов ABS+PC), чтобы содержание влаги оставалось ниже 0,04%. Модифицированный ПП имеет крайне низкое водопоглощение; сушка при температуре 60°C в течение одного часа (необходима только в дождливых или влажных условиях мастерской) достаточна для удаления поверхностной влаги. Крупномасштабная производственная линия оснащена централизованной герметичной системой подачи материала и осушения; После высыхания сырье подается по герметичным трубопроводам непосредственно в бункер термопластавтомата, предотвращая повторное поглощение атмосферной влаги.
II. Сборка и предварительный нагрев/пуск в эксплуатацию пресс-форм для кузовов больших автомобилей
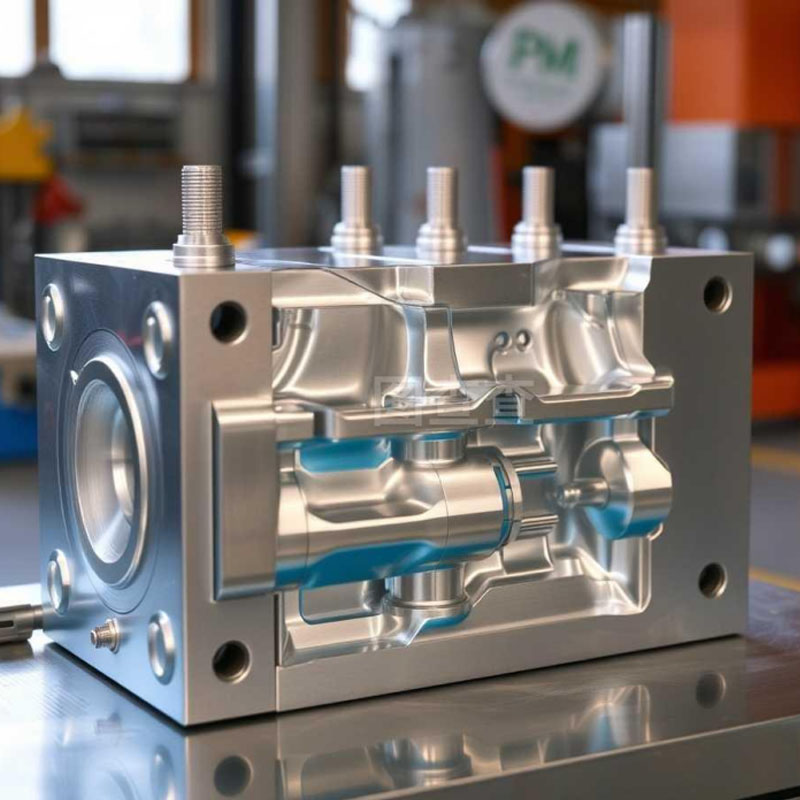
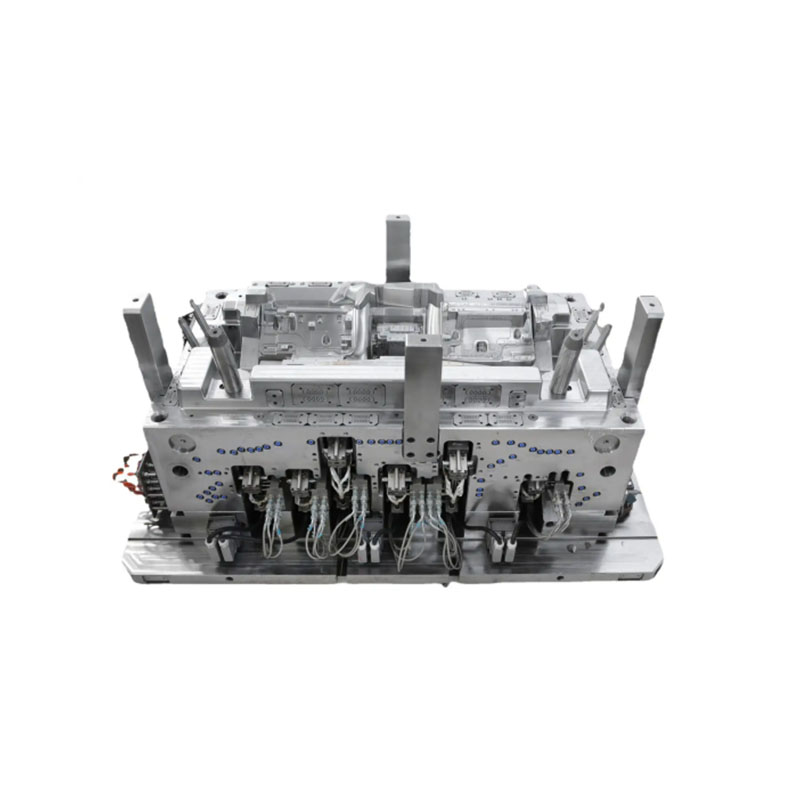
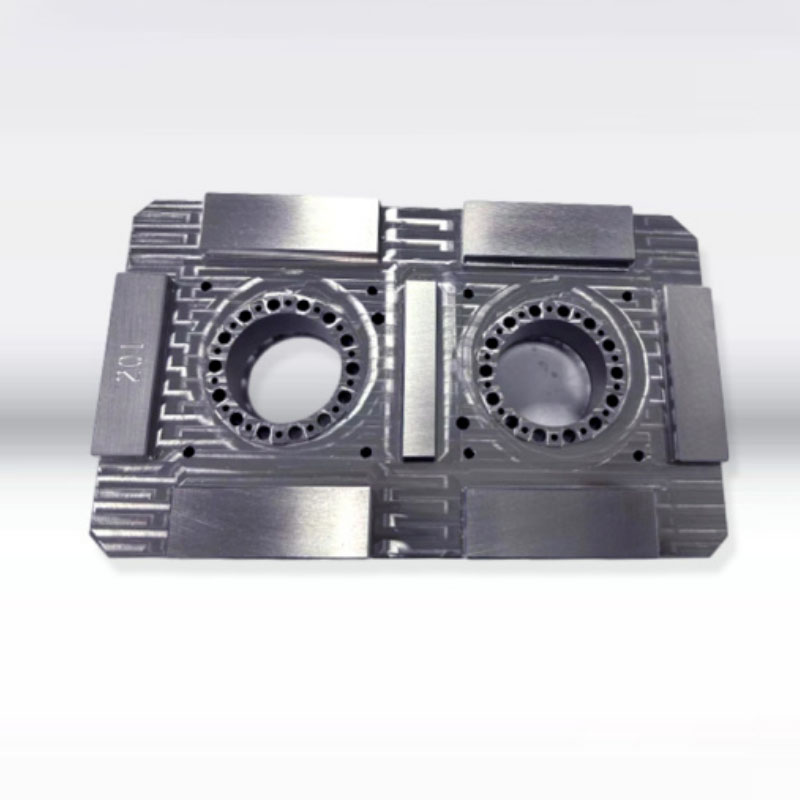
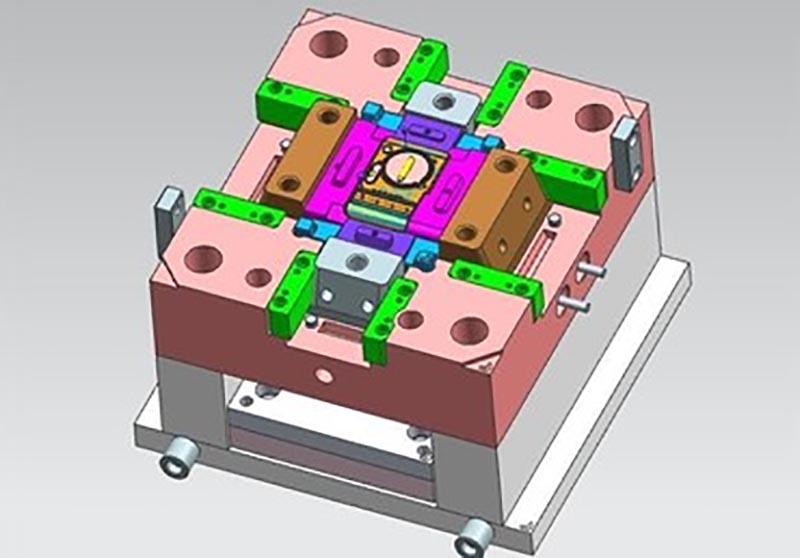
Учитывая большую площадь проекции пластиковых деталей кузова автомобиля, обычно используются однополые большие пресс-формы с целенаправленным усилением в системах выбора стали, охлаждения, вентиляции и выталкивания. Эстетическая полость изготовлена из нержавеющей стали с зеркальной полировкой S136, отполированной до бездефектной поверхности (без ямок и царапин), чтобы соответствовать требованиям к глянцевой окраске автомобиля; Полость аккумуляторного отсека, заполненного стекловолокном, подвергается азотированию, чтобы противостоять длительной эрозии и износу от твердого расплава, тем самым продлевая срок службы формы. Распределение толщины стенок неравномерное; местная толщина у ребер жесткости и приливов достигает 4–6 мм, тогда как у тонкостенной оболочки всего 1,8–2,2 мм, что делает деталь весьма подверженной утоплениям и короблению. В форме предусмотрены конформные каналы охлаждения со спиральными охлаждающими сердечниками, установленными внутри толстостенных выступов для балансировки общей скорости охлаждения. Вокруг линии разъема выполнены непрерывные мелкие вентиляционные прорези (глубиной 0,015 мм), позволяющие быстро удалять захваченный воздух во время заполнения большой площади, предотвращая подгорание или почернение краев оболочки. Для тонких компонентов, таких как крылья и длинные кожухи, предусмотрено несколько наборов сбалансированных выталкивающих штифтов и блоков, чтобы предотвратить изгиб или побеление под напряжением, вызванное неравномерными силами выталкивания.
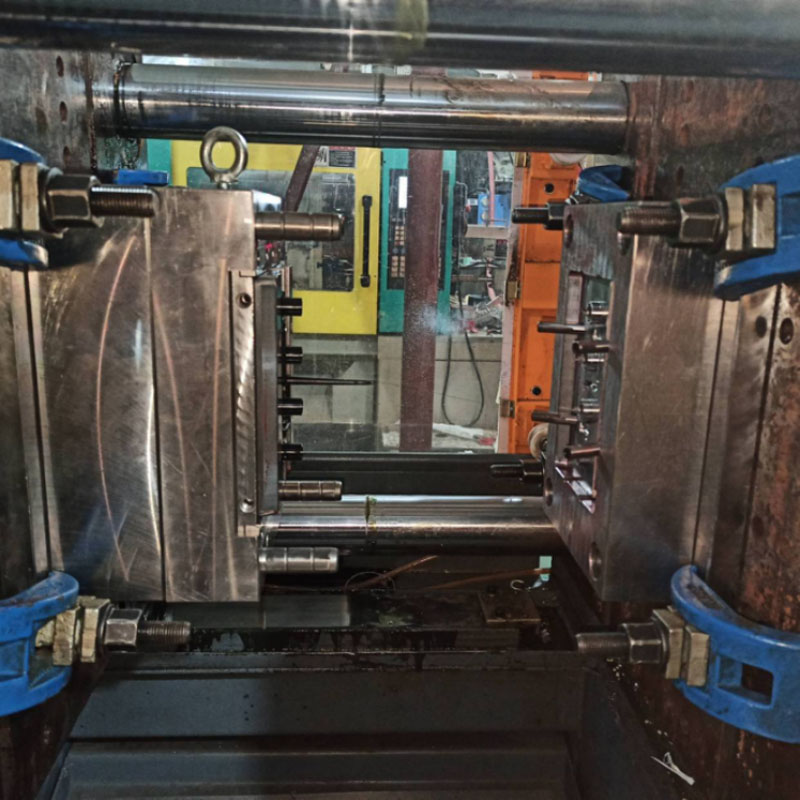
Форма поднимается на крупногабаритную термопластавтоматную машину грузоподъемностью 800–1300 тонн с помощью мостового крана, а зажимные пластины равномерно затягиваются, чтобы предотвратить раскрытие (мигание) формы, вызванное впрыском под высоким давлением. Подключаются и проверяются на герметичность линии контроля охлаждающей воды и температуры пресс-формы; После подтверждения отсутствия утечек включается блок контроля температуры для предварительного нагрева формы в течение 30 минут. Температура формы стабилизируется на уровне 50–60°C для эстетических деталей из ASA и повышается до 80°C для деталей из сплава ABS+PC. Параметры защиты зажима формы при низком давлении откалиброваны таким образом, что, если во время производства останутся остаточные направляющие или посторонние предметы, форма автоматически откроется, чтобы предотвратить повреждение дорогостоящей крупногабаритной формы. III. Полный цикл формования на литьевой машине
Полный цикл формования кузова автомобиля состоит из шести основных этапов: зажим формы, поэтапное литье под давлением, двухэтапное выдерживание давления, охлаждение при постоянной температуре, открытие и извлечение формы, а также автоматическое удаление детали с помощью роботизированной руки. Стратегия основного процесса подчеркивает низкую скорость, низкий сдвиг и сбалансированное заполнение для минимизации внутренних напряжений при формовании.
Зажим формы включает в себя четыре этапа контроля: медленное закрытие формы, быстрое продвижение, защита от низкого давления и блокировка под высоким давлением. Учитывая большую выступающую площадь корпуса, которая создает значительные усилия при раскрытии формы, зажим под высоким давлением необходим для обеспечения плотного прилегания на линии разъема и предотвращения постоянного заусенца.
К стволу применяется точный ступенчатый контроль температуры: 170–200°C для материала корпуса ASA и 190–260°C для смесей ABS+PC. Строгое соблюдение температурных ограничений является обязательным, так как чрезмерное нагревание приводит к разложению материала, пожелтению и снижению ударной вязкости. При инъекционном наполнении используется многоступенчатый контроль скорости; средние и высокие скорости используются для тонкостенных областей, чтобы предотвратить преждевременное охлаждение расплава и короткие удары, тогда как низкие скорости используются для толстостенных оснований и ребер, чтобы уменьшить напряжение молекулярного сдвига, тем самым сводя к минимуму риск растрескивания из-за колебаний температуры наружного воздуха или разрушения краски во время нанесения покрытия. Давление впрыска поддерживается в пределах от 90 до 120 бар; чрезмерное давление приводит к сильной вспышке и резкому увеличению внутреннего напряжения, тогда как недостаточное давление приводит к появлению видимых линий сварного шва и значительному снижению ударной прочности.
После заполнения полости процесс переключается на двухступенчатое давление выдержки, чтобы компенсировать пластическую усадку во время охлаждения. Время выдержки установлено 15–22 секунды для толстостенного батарейного отсека и 6–10 секунд для тонкостенного декоративного корпуса, чтобы исключить вмятины на поверхности. На этапе выдержки шнек одновременно подготавливает материал для следующего цикла, эффективно сокращая общее время формования.
Процесс охлаждения составляет более 60% всего цикла формования при соблюдении стандарта 3–5 секунд охлаждения на миллиметр толщины стенки; корпусу со стандартной толщиной стенок 2 мм требуется около 10 секунд охлаждения. Равномерно циркулирующая охлаждающая вода непрерывно отводит тепло из полости, стабилизируя температуру формы и предотвращая колебания. Это обеспечивает равномерное охлаждение корпуса, предотвращая деформацию, вызванную неравномерной скоростью охлаждения, и избегая неравномерных монтажных зазоров в конечном автомобиле. После охлаждения форма открывается в трехэтапной медленной последовательности, и механизм выталкивания мягко освобождает пластиковую деталь; роботизированная рука с сервоприводом захватывает корпус и одновременно срезает отходы ворот и направляющих, передавая готовый продукт на сборочную линию. Ручной контакт с внешней поверхностью строго запрещен на протяжении всего процесса, чтобы предотвратить повреждение отпечатков пальцев или остатков масла адгезией последующего распыленного покрытия.
Мы являемся производителем литья пластиковых деталей кузова, обеспечивая высококачественное изготовление литья пластиковых деталей кузова. Если вы хотите изготовить / разработать изделия для литья пластиковых деталей кузова, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье пластиковых деталей кузова, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.