Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Пластиковые детали для кроватки Samll
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
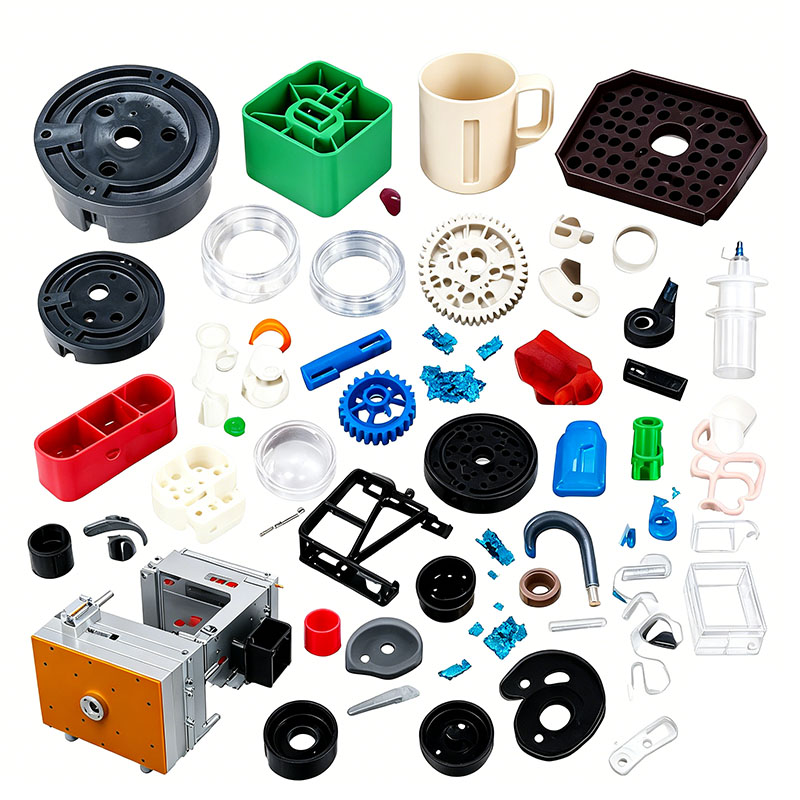
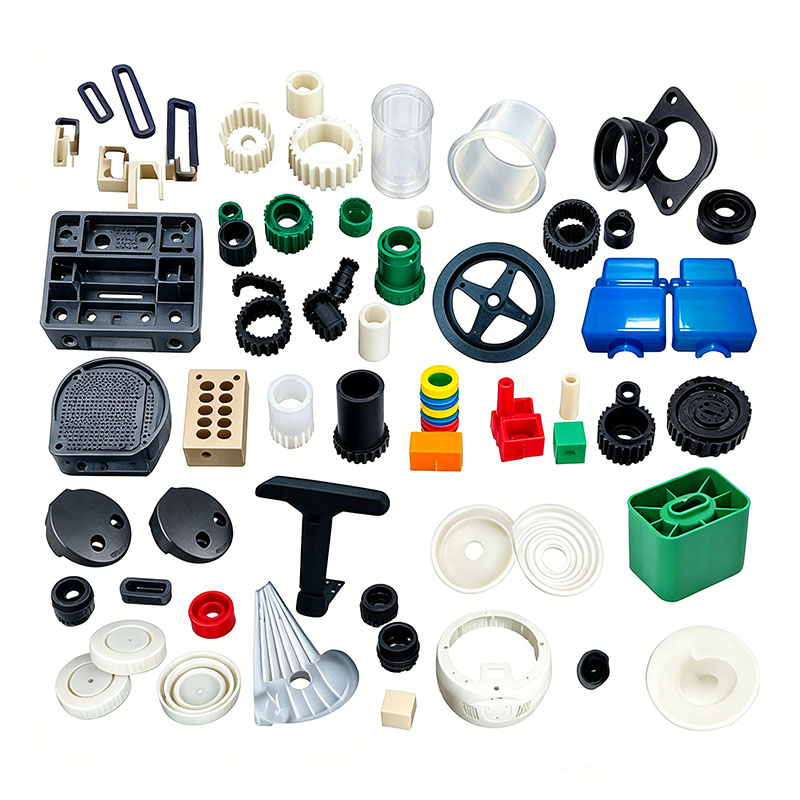
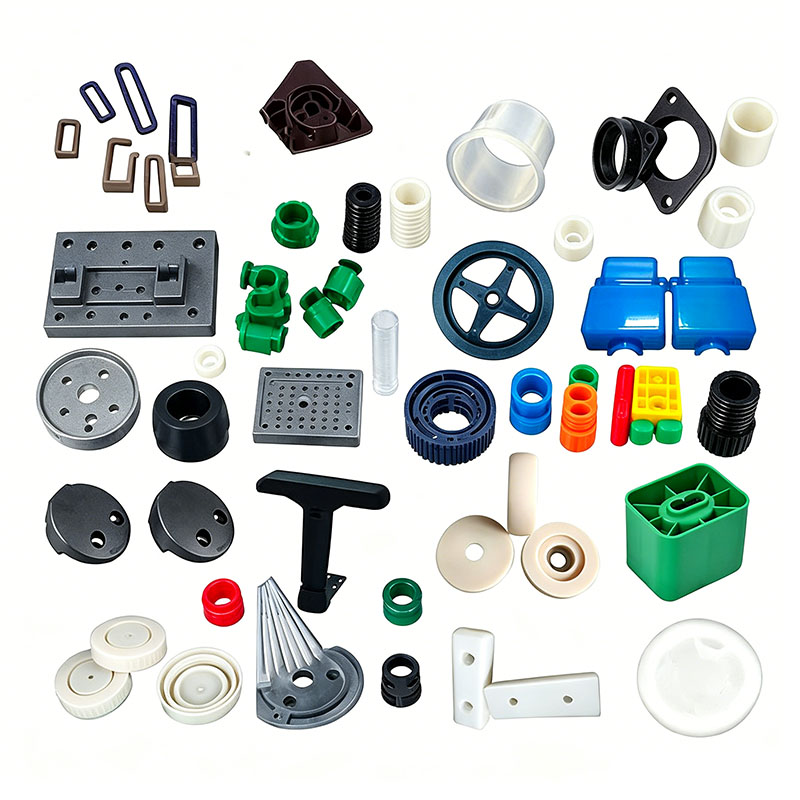
Пластиковые детали для кроватки Samll
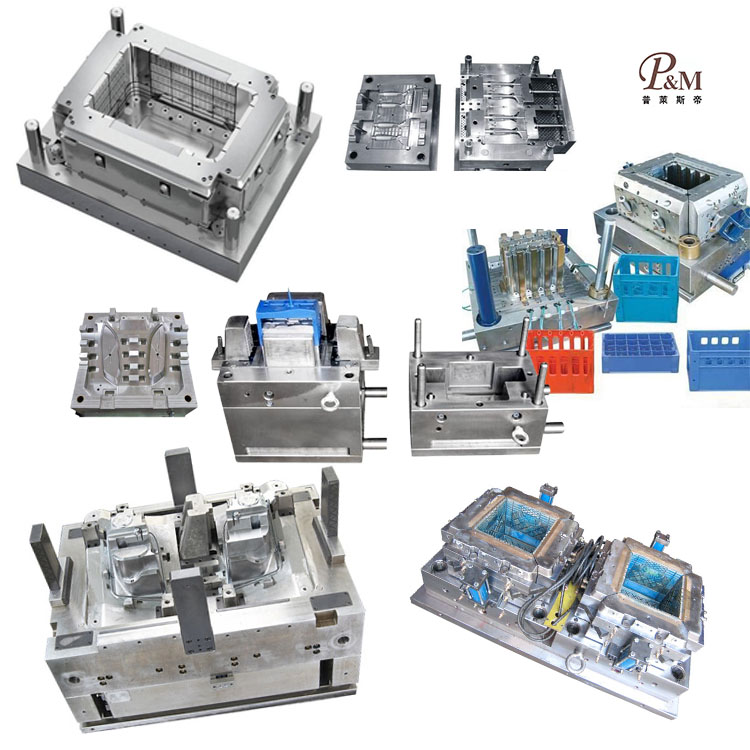
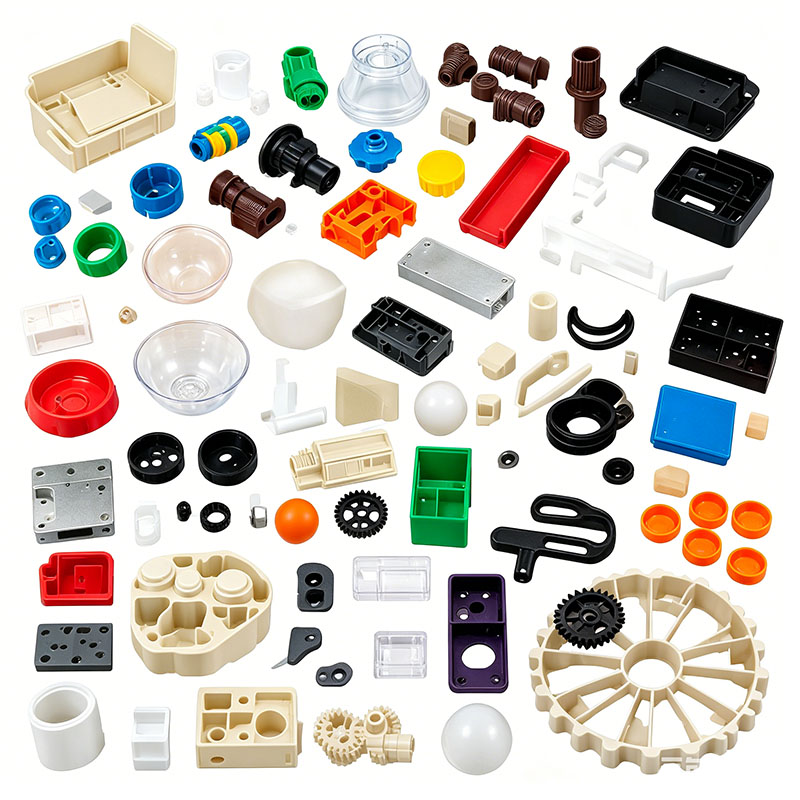
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать пластиковые детали для детских кроваток по индивидуальному заказу. Мы предоставляем профессиональные услуги по формованию пластиковых деталей для детских кроваток по индивидуальному заказу и являемся профессиональным производителем формовочных изделий для пластиковых деталей для детских кроваток. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых деталей детской кроватки по индивидуальному заказу наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем пластиковых деталей для детских кроваток, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и идеальной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для формования пластиковых деталей для детских кроваток по индивидуальному заказу, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования пластиковых деталей детских кроваток мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
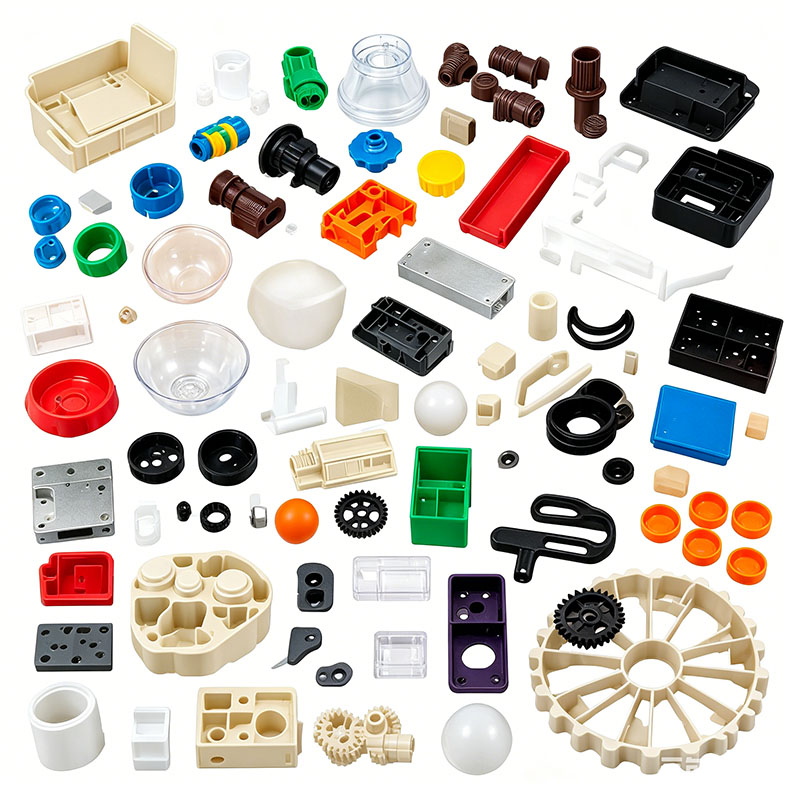
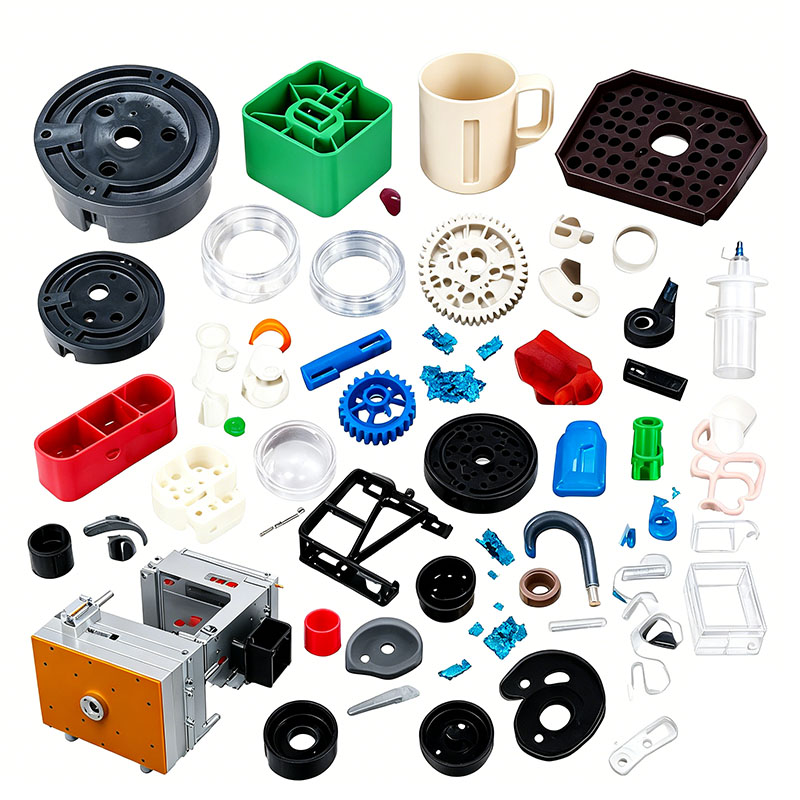
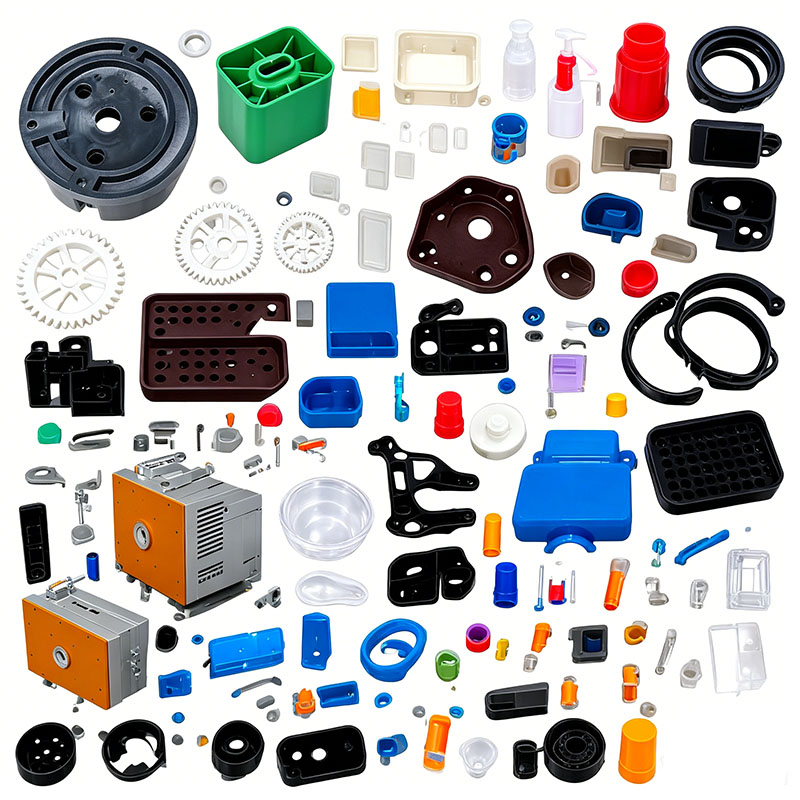
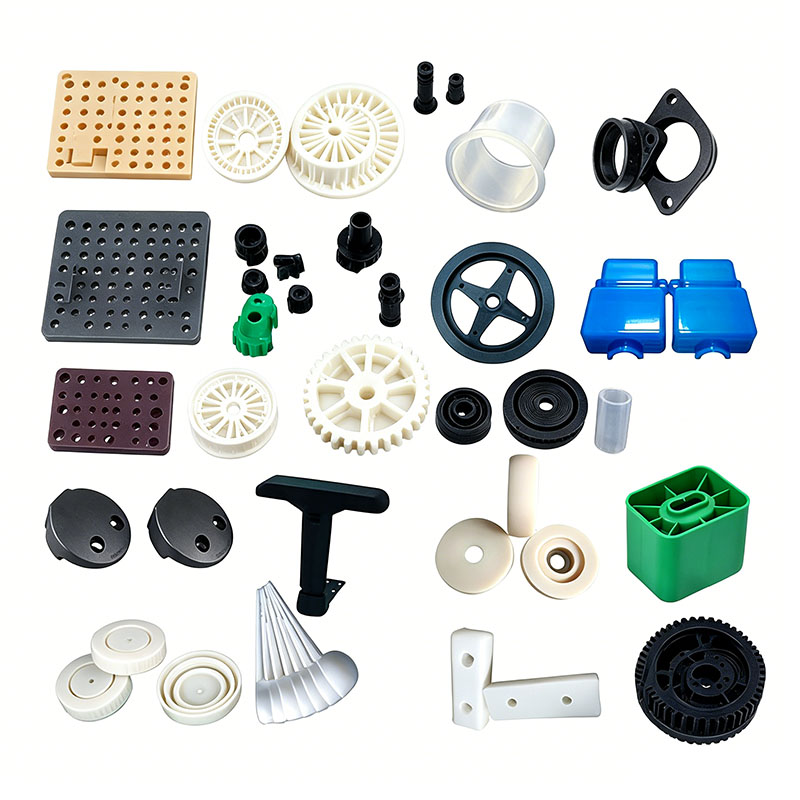
Пластиковые компоненты детских кроваток, такие как заглушки направляющих, бесшумные поворотные ролики, зажимы для основания кровати, регулировочные замки, защитные бамперы, основания для крепления игрушек, соединительные втулки рамы и зажимы для крепления матраса, вступают в непосредственный контакт с младенцами. Следовательно, на них распространяются строгие обязательные стандарты в отношении отсутствия заусенцев и запаха, экологической безопасности, прочности и ударопрочности, соблюдения габаритных зазоров; Весь процесс литья под давлением подвергается гораздо более строгому контролю, чем при изготовлении стандартных пластиковых деталей. Рабочий процесс состоит из пяти ключевых этапов: контроль и предварительная обработка сырья, адаптация пресс-формы, литье под давлением, постобработка и многоступенчатая проверка качества на безопасность. Ниже подробно описан стандартизированный производственный процесс.
I. Прием сырья и его предварительная обработка (первая линия защиты безопасного производства)
Материалы, приоритетные для пластиковых деталей детских кроваток, включают пищевой полипропилен, модифицированный полиэтилен, мягкий ТПЭ и высокопрочный АБС-пластик. Использование переработанного лома или неэкологичных пластификаторов строго запрещено. Входящее сырье должно сопровождаться протоколами испытаний, подтверждающими соответствие стандартам RoHS и ограничениям на содержание фталатов и тяжелых металлов; материалы принимаются к учету только после прохождения проверки входного контроля качества (ВКК).
Дозирование и смешивание: для видимых компонентов используются натуральные материалы; доля добавленного вторичного материала литника/литника не должна превышать 10%, при этом включение вторичного материала строго запрещено для несущих замков и элементов защитных рельсов. Для окраски добавляются экологически чистые цветные мастербатчи без запаха, а также антивозрастные маточные смеси и пищевые антиадгезивы для форм. Перемешивание на низкой скорости осуществляется в течение 6–10 минут, чтобы предотвратить образование запаха или агломерацию частиц, вызванную теплом трения. Мягкие материалы TPE смешиваются отдельно, чтобы избежать перекрестного загрязнения жесткими пластиками.
Сушка и осушение: ПП и ПЭ имеют очень низкий уровень водопоглощения; Поверхностная влага удаляется путем сушки при температуре 60°C в течение одного часа только во влажных условиях. Декоративные детали рельсов из АБС-пластика сушатся при температуре 80°C в течение трех часов, чтобы предотвратить дефекты «серебряных полос». Прозрачные защитные детали из ПК подвергаются осушению при температуре 110°C в течение четырех часов. Мягкие материалы ТПЭ не требуют длительного высыхания; достаточно короткого периода низкотемпературного удаления влаги. Процесс сушки происходит в герметичных бункерах, чтобы предотвратить загрязнение пылью или маслом, тем самым исключая риск появления резких запахов в готовых отформованных деталях. II. Отладка пресс-форм для детской кроватки и установка машины
Пластиковые компоненты детской кроватки обычно имеют закругленную безопасную конструкцию; При проектировании пресс-форм приоритет отдается предотвращению острых вспышек и мелких, легко отделяющихся фрагментов, что требует особых требований к стали пресс-формы, вентиляции, системам выброса и конфигурации линий разъема.
Для эстетичных полых компонентов выбрана зеркально-полированная сталь S136, чтобы предотвратить появление царапин на поверхности, а для несущих запорных механизмов используется износостойкая сталь P20 с азотированной обработкой, чтобы обеспечить долговечность и предотвратить образование заусенцев при многократном открытии и закрытии. Все края и углы формы закруглены (R-скруглены), чтобы исключить острые точки в источнике. Небольшие защелкивающиеся компоненты производятся с использованием форм с 8 полостями, тогда как для больших торцевых крышек ограждений используются формы с одной полостью, чтобы обеспечить равномерное заполнение и предотвратить короткие выстрелы.
Каналы охлаждения повторяют контуры детали, обеспечивая сбалансированное охлаждение и минимизируя коробление и деформацию, тем самым предотвращая зазоры при сборке, которые могут создать опасность защемления пальцев. Мелкие вентиляционные прорези (глубиной 0,012 мм) выполнены на разделительных поверхностях и в местах расположения выталкивающих штифтов для эффективного отвода газов, образующихся в результате разложения полимера, устранения запахов и черных пятен пригара.
После того, как форма поднята на машину и подключена к системам охлаждения и контроля температуры, контроллер температуры формы в течение 30 минут предварительно нагревает установку, пока поверхность разъема проверяется на предмет утечек. Защита пресс-формы низким давлением настроена на автоматическое открытие при обнаружении небольших остатков литника или посторонних предметов, предотвращая повреждение пресс-формы и загрязнение изделий металлической стружкой. Перед началом производства поверхности разъемов полируются вручную для удаления заусенцев, что обеспечивает отсутствие заусенцев при извлечении деталей из формы.
III. Стандартизированный процесс цикла литья под давлением
Машины для литья под давлением от 160 до 450 тонн выбираются в зависимости от размера детали. Цикл формования включает закрытие формы, заполнение литьем под давлением, выдерживание давления, охлаждение и открытие формы/извлечение/удаление детали; Параметры процесса оптимизированы для обеспечения низкого внутреннего напряжения, отсутствия заусенцев и минимального запаха. На этапе зажима формы используется четырехступенчатый контроль скорости; зажим под высоким давлением обеспечивает плотную посадку по линии разъема, эффективно предотвращая заусенец. При инжекционном заполнении используются переменные скорости: средние и высокие скорости используются для тонкостенных концов ограждений, чтобы избежать коротких ударов, а низкие скорости используются для толстостенных запирающих компонентов, чтобы минимизировать термическое разложение, вызванное сдвигом, и выделение раздражающих запахов. Температура ствола строго регламентируется: 190–220°С для ПП, 180–205°С для АБС и 170–190°С для ТПЭ, чтобы предотвратить перегрев, который может привести к разложению пластика и выделению вредных веществ.
Удерживающее давление применяется в два этапа, чтобы компенсировать пластическую усадку и предотвратить ослабление сборки, вызванное усадкой защелкивающихся посадок и втулок; Время выдержки корректируется в зависимости от толщины стены, при этом для деталей конструкции толщиной более 3 мм отводится 12–20 секунд. Время охлаждения устанавливается на уровне 3–4 секунд на миллиметр толщины стенки, чтобы обеспечить полную схватывание детали и предотвратить деформацию или деформацию во время извлечения из формы.
Процессы открытия формы и выталкивания выполняются плавно на низких скоростях, чтобы предотвратить возникновение побеления, растрескивания или образования мелкого мусора из-за чрезмерной силы. На автоматизированных производственных линиях используются роботизированные манипуляторы для удаления деталей, чтобы избежать загрязнения в результате ручного обращения (например, масел), с последующим автоматическим разделением отходов; Лом литников/литников измельчается, герметизируется и хранится со строгим контролем коэффициента повторного использования.
IV. Формирование после формования и процессы снятия напряжений
Свежеизвлеченные детали сохраняют калитки и тонкие линии разъема, что требует точной последующей обработки для устранения острых краев, которые могут нанести вред младенцам.
Обработка ворот и заусенцев: литники с холодными литниками аккуратно удаляются с помощью специальных режущих инструментов; Сильное разрывание, которое может привести к образованию зазубрин, строго запрещено. Мелкий заусенец удаляется с помощью ультразвуковой шлифовки или легкой ручной шлифовки мелкозернистой бумагой, а все края закруглены, чтобы обеспечить гладкую поверхность без заусенцев. Полоски бампера из мягкой резины TPE обрезаны и зачищены от заусенцев, чтобы предотвратить отделение фрагментов, если ребенок их кусает или жует.
Отжиг для снятия напряжений: жесткие защитные компоненты из АБС-пластика и ПК подвергаются процессу медленного охлаждения в печи с горячим воздухом (выдерживаемой при постоянной температуре 60°C в течение двух часов) для устранения внутренних формовочных напряжений. Это предотвращает растрескивание во время последующей сборки или удара, а также снижает выделение запахов. Колеса и пряжки кровати, имеющие небольшую деформацию, подвергаются низкотемпературной термической обработке в приспособлении, чтобы обеспечить бесшовную посадку во время сборки.
Обработка поверхности: наносится только экологически чистая краска на водной основе, а маркировка наносится методом трафаретной печати без чернил для устранения остатков растворителя; мягкие компоненты TPE не требуют обработки поверхности и проходят проверку качества после удаления пыли. Все обрабатывающие инструменты регулярно очищаются, чтобы предотвратить прилипание масла или металлической пыли к поверхностям пластиковых деталей.
Мы являемся производителем формованных деталей для пластиковых детских кроваток, обеспечивая высококачественное изготовление формованных деталей для пластиковых детских кроваток. Если вы хотите изготовить / разработать изделия для литья пластиковых деталей детской кроватки, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

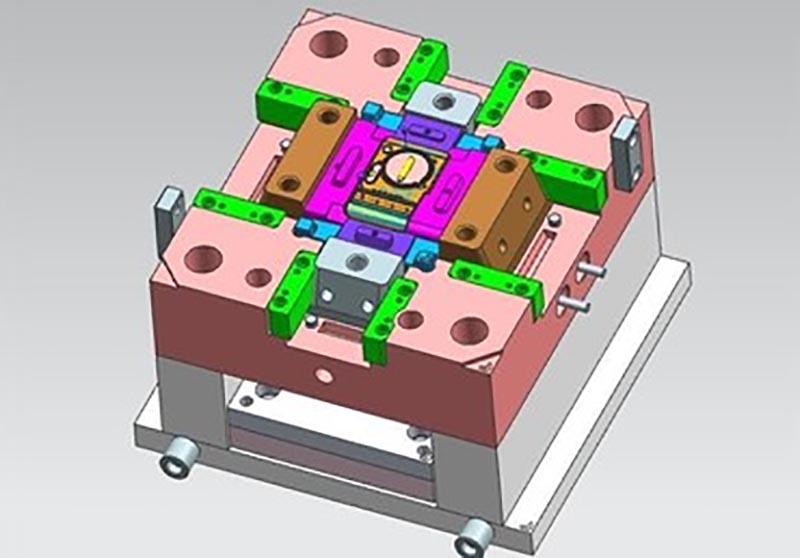
Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: формование деталей детской кроватки из пластика, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.