Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Пластиковый формовочный ящик для запасных частей
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
Пластиковый формовочный ящик для запасных частей
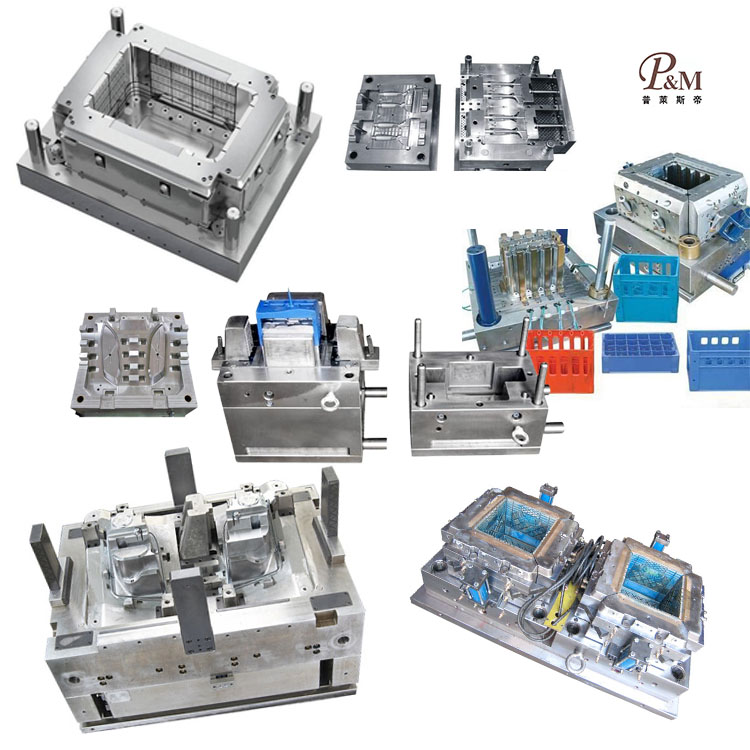
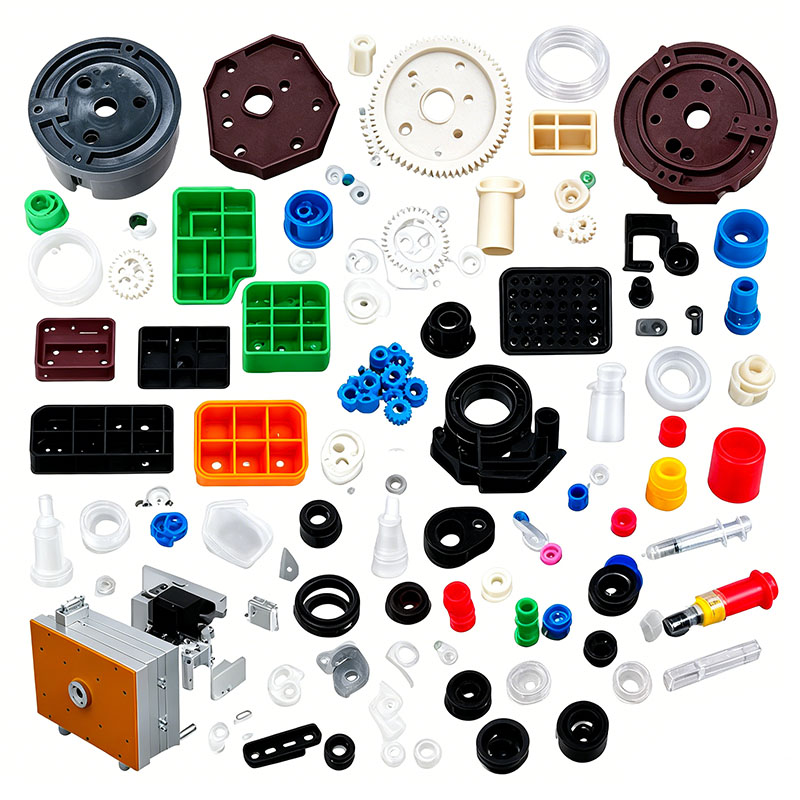
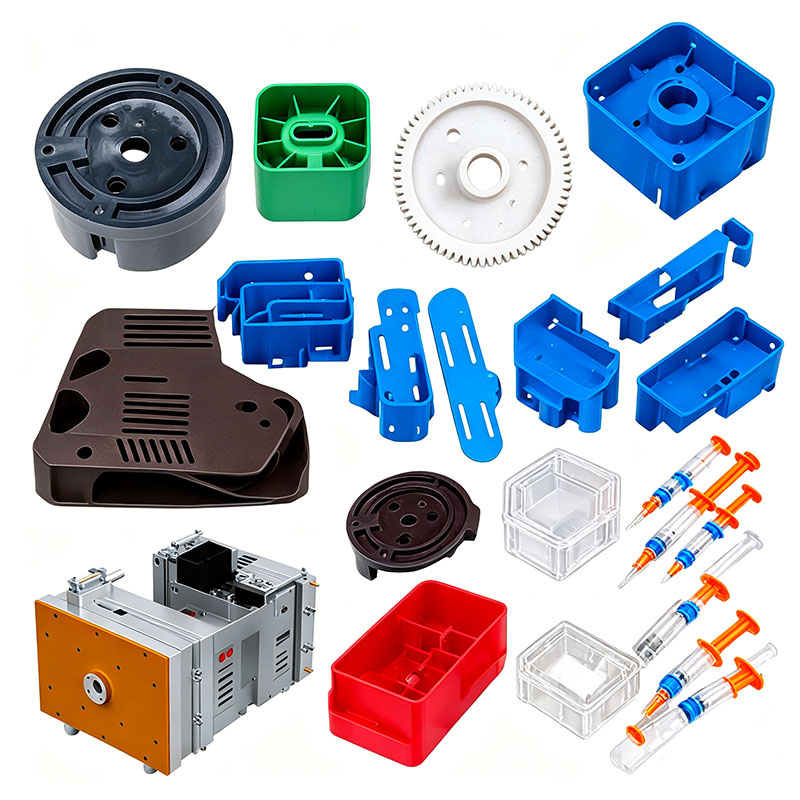
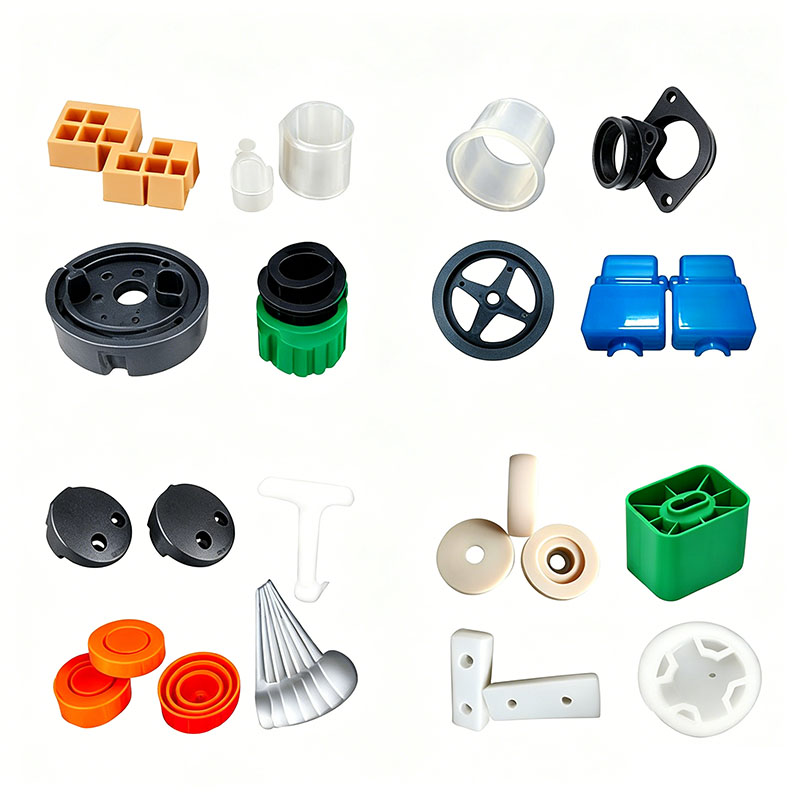
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать пластиковые коробки для запасных частей по индивидуальному заказу. Мы предоставляем профессиональные услуги по формованию пластиковых коробок для запасных частей по индивидуальному заказу и являемся профессиональным производителем формовочных изделий для пластиковых коробок для запасных частей. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления пластиковых коробок для запасных частей по индивидуальному заказу наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с формованием пластиковых коробок для запасных частей, такие как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и отличной цепочке поставок, наша компания может предоставить клиентам высококачественные изделия для формования пластиковых коробок для запасных частей, изготовленные по индивидуальному заказу, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования пластиковых коробок для запасных частей мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
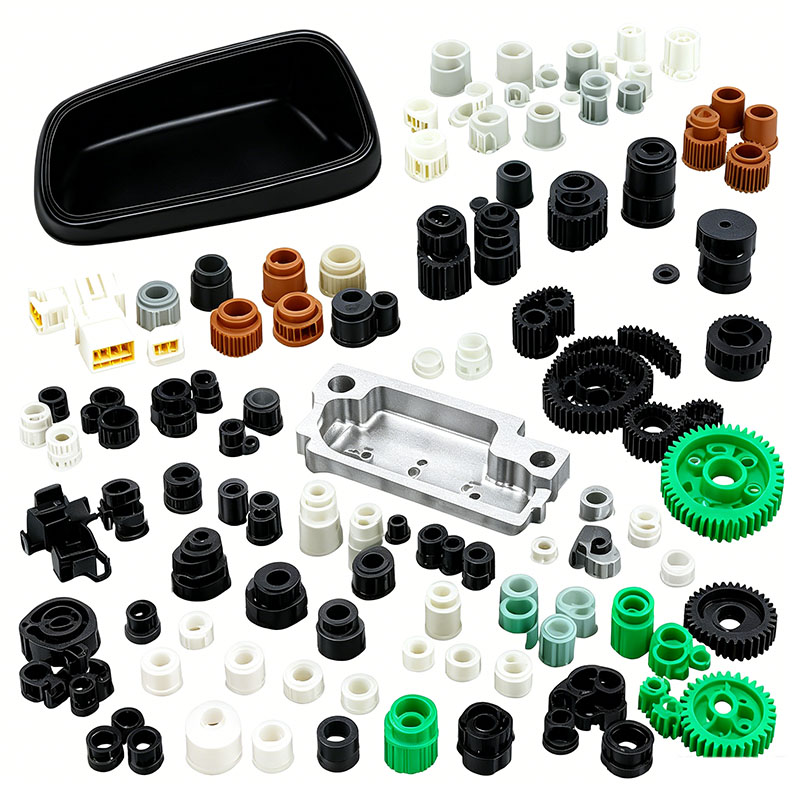
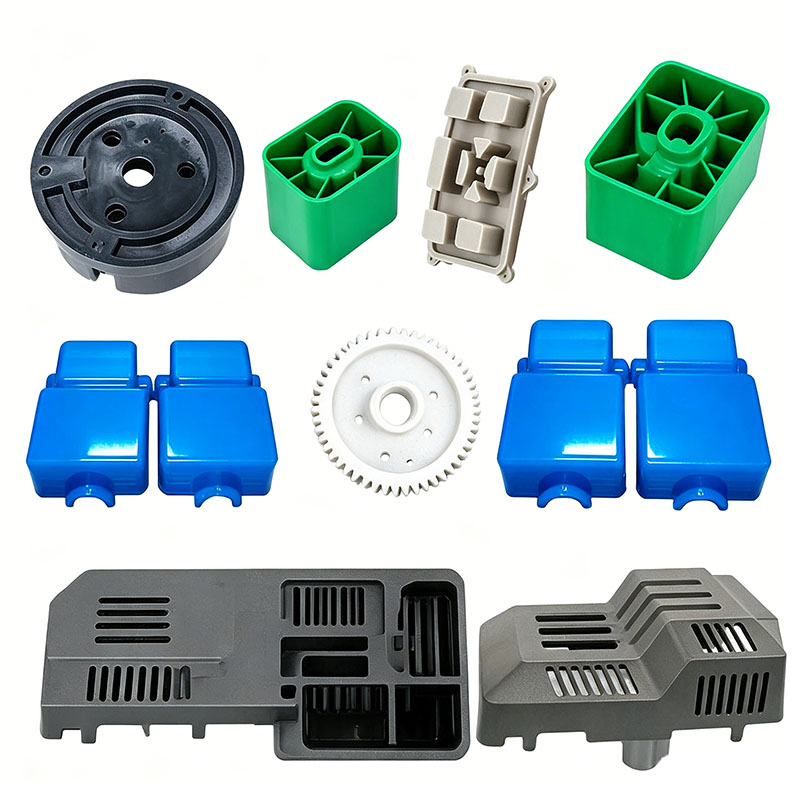
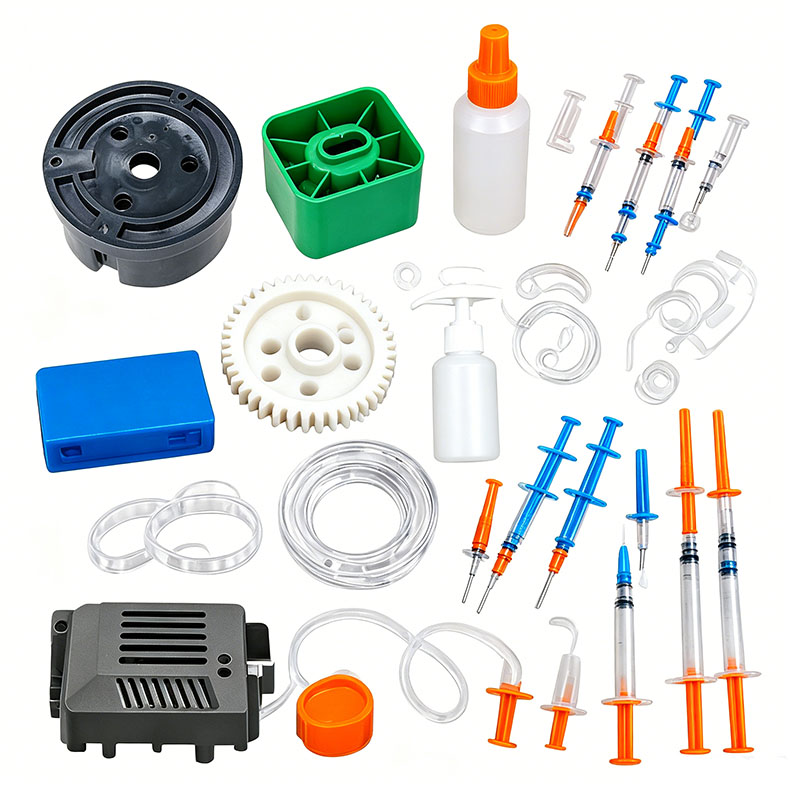
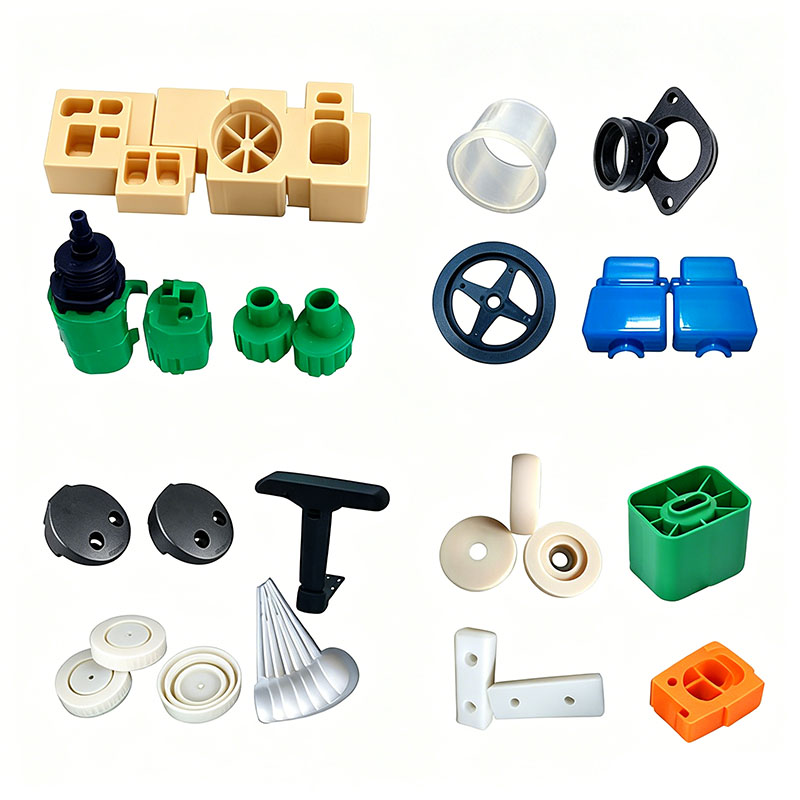
Пластиковые контейнеры для запчастей широко используются в авторемонтных мастерских, на заводских складах, в складских помещениях метизов, а также для хранения комплектующих оборудования. Они состоят из различных частей, включая основной корпус контейнера, крышку, внутренние разделенные ящики, защелки, ручки, опорные ножки и разделители. Эти продукты часто используются для хранения тяжелых предметов, таких как металлические винты, подшипники и механические детали, подвергая их постоянным статическим нагрузкам, воздействиям от частого обращения и суровым условиям мастерской, включая воздействие машинного масла, смазочно-охлаждающих жидкостей, пыли и значительных суточных колебаний температуры. Следовательно, пластиковые компоненты требуют высокой жесткости, стабильности размеров (низкая усадка/отсутствие коробления), устойчивости к масляной коррозии и ударам при падении, а также прочных защелкивающихся замков, которые не ломаются после многократного открытия и закрытия. Основные материалы включают модифицированный ПП с тальком, ударопрочный АБС-пластик и усиленный HIPS. В процессах формования основное внимание уделяется четырем ключевым показателям: контролю усадки и коробления, обеспечению несущей способности, поддержанию взаимозаменяемости размеров для массового производства и обеспечению маслостойкости с минимальным выщелачиванием материала. Ключевые моменты формования систематически контролируются: предварительная обработка сырья, проектирование пресс-форм, параметры литья под давлением, постобработка и предотвращение дефектов.
I. Ключевые моменты для выбора материала и предварительной обработки
Подбор материалов и управление переточкой
Корпуса основных контейнеров, разделенные ящики и перегородки изготовлены из полипропилена с тальком; тальковый наполнитель эффективно уменьшает усадку при формовании, повышает жесткость и несущую способность, обеспечивает маслостойкость и низкую стоимость. Крышки, открытые ручки и панели для этикеток изготовлены из АБС-пластика, выбранного из-за его высокого блеска и прочности, что облегчает трафаретную печать номеров деталей. В несущих защелках и запирающих механизмах используется ударопрочный HIPS, который обеспечивает высокую твердость и усталостную прочность, гарантируя, что они не сломаются при многократном открытии и закрытии.
На повторное использование материалов распространяются строгие ограничения: смешивание переработанного лома с несущими структурными компонентами (такими как корпуса бункеров и ящики) строго запрещено, поскольку многократное перешлифование вызывает молекулярную деградацию, что делает детали склонными к деформации или растрескиванию под нагрузкой. Для косметических деталей из АБС-пластика доля добавленных бегунов (перешлифовка) ограничена 10 %; материал необходимо измельчить и просеять для удаления крупных грубых частиц, тем самым предотвращая неравномерное наполнение, которое может привести к изменению цвета или локальной структурной слабости. При смешивании материалов добавляйте маслостойкие антиадгезивы для форм с низкой миграцией и антистатические маточные смеси, чтобы предотвратить выделение масла с поверхности и притягивание металлической пыли. Во время смешивания и хранения храните наполненный ПП отдельно от АБС и УПП; Строго избегайте перекрестного загрязнения, которое может вызвать расслоение и охрупчивание формованных деталей.
Стандарты смешивания
Используйте низкоскоростной вертикальный миксер со скоростью 280–320 об/мин в течение 6–10 минут. Не используйте высокоскоростное перемешивание для ПП, наполненного тальком; Высокоскоростное трение вызывает агломерацию порошка, что приводит к появлению белых пятен на поверхности, пятнистости и нестабильной местной жесткости. После смешивания запечатайте емкость с материалом, чтобы защитить сырье от загрязнения масляным туманом и пылью в цеху, тем самым предотвращая появление черных пятен и дефектов во время формования.
Стандарты сушки и осушения
АБС очень гигроскопичен; Если его не высушить перед формованием, это приведет к появлению «серебряных полос» и внутренних пустот. Пустоты в несущих зонах существенно снижают ударопрочность. Стандартные условия сушки включают сушку горячим воздухом при температуре 80°C в течение 3–4 часов, поддерживая влажность ниже 0,04%. Наполненные ПП и УППС имеют чрезвычайно низкий уровень водопоглощения и, как правило, не требуют сушки в стандартных условиях мастерской. Однако во время влажного сезона «Сливовых дождей» в южных регионах для удаления поверхностной влаги необходима сушка при температуре 60°C в течение одного часа. Транспортируйте высушенное сырье в машину через герметичный бункер, чтобы предотвратить повторное поглощение атмосферной влаги.
II. Ключевые моменты проектирования пресс-форм и настройки машины
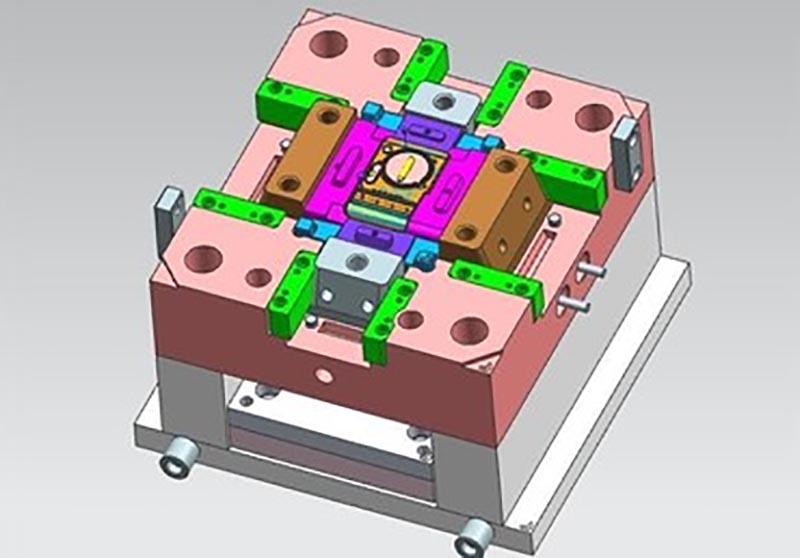
Ящики для запасных частей обычно представляют собой тонкостенные корпуса с высоким соотношением длины к ширине. При толщине основной стенки 1,8–2,2 мм внутренние ребра и приливы могут достигать 4–5 мм. Столь значительная разница в толщине делает детали склонными к неравномерной усадке и одностороннему короблению; поэтому при проектировании формы приоритет должен быть отдан симметричному охлаждению, сбалансированному выбросу и адекватной вентиляции. **Выбор стали для пресс-формы**
Для косметической полости крышки ABS выбрана предварительно закаленная сталь с зеркальной полировкой 718H, обеспечивающая гладкую, однородную поверхность после полировки и надежную адгезию текста, напечатанного трафаретной печатью. Полость корпуса из полипропилена, наполненного тальком, подвергается азотированию, чтобы противостоять длительному абразивному износу от порошка наполнителя, тем самым продлевая срок службы формы. Износостойкая сталь P20 используется для изготовления небольших компонентов, таких как защелки и защелки, чтобы предотвратить разрушение или деформацию конструкции при крупносерийном производстве. Все внутренние углы пластиковых деталей имеют закругленную форму (R-образные скругления) для устранения концентрации напряжений и предотвращения растрескивания при больших нагрузках или ударах при падениях.
**Сбалансированная система охлаждения (антидеформируемое ядро)**
Учитывая значительную разницу между длиной и шириной корпуса, в форме используется симметричный конформный контур охлаждения, который охватывает обе стороны, обеспечивая идентичное расположение длинных и коротких краев. Спиральные охлаждающие сердечники установлены внутри толстостенных опорных стоек внизу, чтобы минимизировать разницу температур между толстыми и тонкими секциями, способствуя равномерному охлаждению. Температуру пресс-формы контролируют по зонам: 50–60°С для косметических деталей из АБС и 30–45°С для наполненного корпуса из ПП. Чрезмерные температуры пресс-формы из ПП усугубляют кристаллизационную усадку, что приводит к уменьшению размеров и неравномерности зазоров при штабелировании нескольких изделий; и наоборот, слишком низкие температуры оставляют значительные остаточные внутренние напряжения, вызывая постоянное коробление и деформацию во время хранения.
**Оптимизированная вентиляция и сбалансированный выброс**
Длинная конструкция корпуса приводит к удлинению пути потока расплава, что делает линию сварного шва в дальнем конце полости склонной к захвату газа и возгоранию; следовательно, вдоль длинных кромок линии разъема прорезаются непрерывные тонкие вентиляционные каналы (глубиной 0,012 мм). В ребристом дне используется многоточечное симметричное расположение выталкивающих штифтов и плоских выталкивателей для обеспечения равномерной силы выталкивания; несбалансированный выброс может привести к деформации корпуса вверх с одной стороны при извлечении из формы, что приведет к плохому прилеганию крышки или ее заеданию во время работы ящика. Вспомогательные эжекторные блоки добавляются к тонким разделителям, чтобы предотвратить проколы или побеление поверхности.
**Характеристики установки пресс-формы**
Большая форма для хранения деталей предназначена для использования с термопластавтоматами 450T–750T; после подъема зажимные пластины должны быть затянуты равномерно, чтобы предотвратить обширный засвет, вызванный впрыском под высоким давлением. Установите датчики расхода на водяные контуры, чтобы обеспечить плавную циркуляцию; откалибровать защиту пресс-формы низкого давления для автоматического открытия пресс-формы при обнаружении остатков бегунов или посторонних предметов на линии разъема, предотвращая повреждение полости; и провести комплексные испытания на герметичность водяных соединений, чтобы исключить попадание влаги в расплав, вызывающее пузырьковые дефекты.
III. Ключевые контрольные точки процесса литья под давлением
Общая стратегия процесса включает поэтапное заполнение с низким сдвигом, двухступенчатое выдерживание давления и адекватное сбалансированное охлаждение для минимизации усадки и деформации, обеспечения постоянства размеров и стабильной несущей способности в разных партиях.
Точный зональный контроль температуры ствола
Панель крышки коробки ABS: зона подачи 160–170°С, средняя зона 180–190°С, сопло 195–205°С; температура не должна превышать 210°C, так как чрезмерное нагревание снижает прочность материала, что делает деталь склонной к растрескиванию при ударе тяжелого предмета.
Корпус коробки из полипропилена, наполненный тальком: Общий диапазон 190–220°C, сопло 210°C; чрезмерные температуры могут вызвать миграцию наполнителя, что приведет к появлению белых пятен или вздутию поверхности (обледенению).
Аксессуары с защелкой HIPS: 185–210°C; Слишком низкие температуры приводят к плохому потоку и коротким выстрелам, а слишком высокие температуры делают продукт хрупким и склонным к поломке при многократном открытии и закрытии.
Поэтапный процесс наполнения с регулируемой скоростью
В длинных коробчатых кузовах используется трехэтапный процесс заполнения с переменной скоростью: низкоскоростная буферизация в зоне литника, заполнение средней и высокой скорости для средней части полости и пониженная скорость на дистальной линии сварки для минимизации внутреннего напряжения, вызванного молекулярным сдвигом. Давление впрыска устанавливается на уровне 80–110 бар; недостаточное давление приводит к ослаблению сварных швов на дальнем конце, что делает коробку склонной к разрушению под нагрузкой, а чрезмерное давление приводит к усилению вспышки и накоплению внутренних напряжений, вызывая постоянное коробление во время длительного хранения.
Двухступенчатое давление выдержки
ПП – полукристаллический пластик с высокой формовочной усадкой; поэтому необходим двухступенчатый профиль давления выдержки. Первый этап завершает заполнение полостей, а второй этап компенсирует усадку при охлаждении, устраняя впадины или впадины на боковых стенках и дне коробки. Время выдержки составляет 6–10 секунд для тонкостенных крышек и 15–20 секунд для толстостенных несущих корпусов; Накопление материала для следующего цикла формования происходит одновременно во время фазы выдержки, тем самым сокращая цикл компрессионного формования и повышая эффективность массового производства.
Протоколы охлаждения и удаления деталей
Время остывания рассчитано на 3–4 секунды на 1 мм толщины стенки; стандартные корпуса толщиной 2 мм требуют 9–12 секунд охлаждения. Детали, которые недостаточно охлаждены, могут выглядеть плоскими при извлечении из формы, но могут подвергнуться необратимой усадке и деформации через 24 часа, что приводит к образованию чрезмерных зазоров при закрытии крышки или к заклиниванию или заклиниванию ящика во время работы. Открытие и выталкивание формы должны выполняться на постоянно низкой и плавной скорости. На автоматизированных производственных линиях для удаления деталей используются роботизированные руки; Детали должны быть уложены плашмя на ровный стол сразу после снятия. Строго запрещается штабелировать или сжимать горячие пластиковые детали во избежание необратимой деформации.
Мы являемся производителем формованных изделий для пластиковых коробок для запасных частей, обеспечивая изготовление высококачественных форм для изготовления пластиковых коробок для запасных частей. Если вы хотите изготовить / разработать изделия для литья пластиковых коробок для запасных частей, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


Изготовление пластиковых литьевых форм

Характеристики пластикового формования

Конструкция пресс-формы:



Процесс транзакции:

Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье пластиковых коробок для запасных частей, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.