Главная
>
Продукт > Основная служба настройки > Пользовательская литья > Литье мелких пластиковых деталей
Продукт
- Основная служба настройки
- Здравоохранение
- Домашнее медицинское оборудование
- Товары для оздоровительного массажа для домашнего использования
- Домашнее медицинское реабилитационное оборудование
- Оборудование для домашнего ухода
- Медицинское оборудование для больниц
- Коммерческое медицинское оборудование больницы
- Новые медицинские устройства
- Ветеринарные товары
- Электронные приборы и инструменты
- Формы для товаров для матери и ребенка
- Рекреационный спорт
- Искусство интерьера дома
- Автомобильные аксессуары
- Транспорт и складирование
- Светильники
- Строительное оборудование
- Упаковка продукта
- Образовательные и лаборатории
- Одежда Аксессуары для багажа
- Средства по уходу и чистке
- Сельское и лесное хозяйство
- Механическое оборудование
- Товары для домашних животных
- Kitchenware
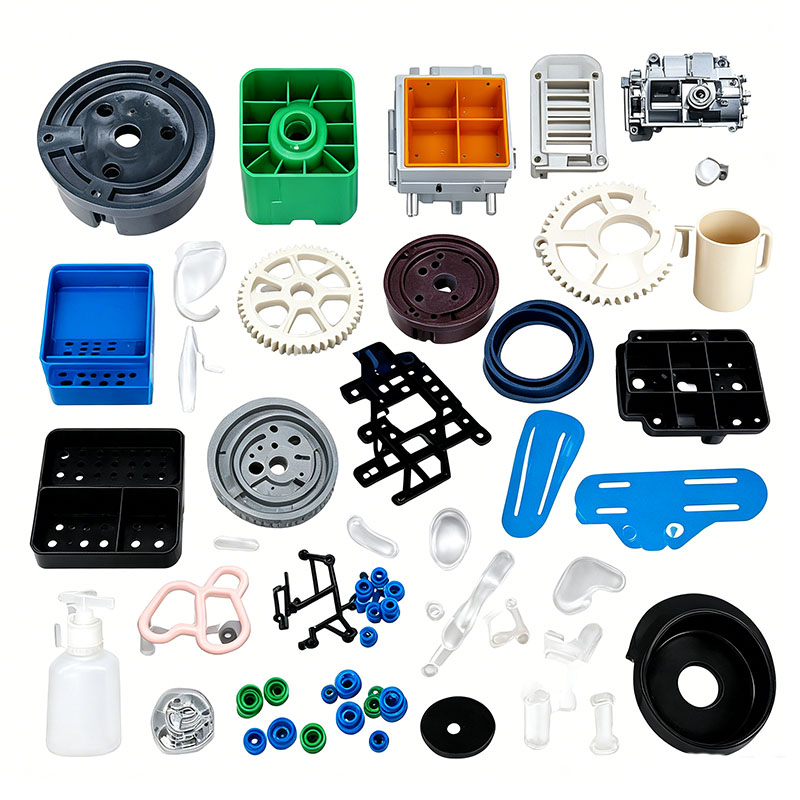
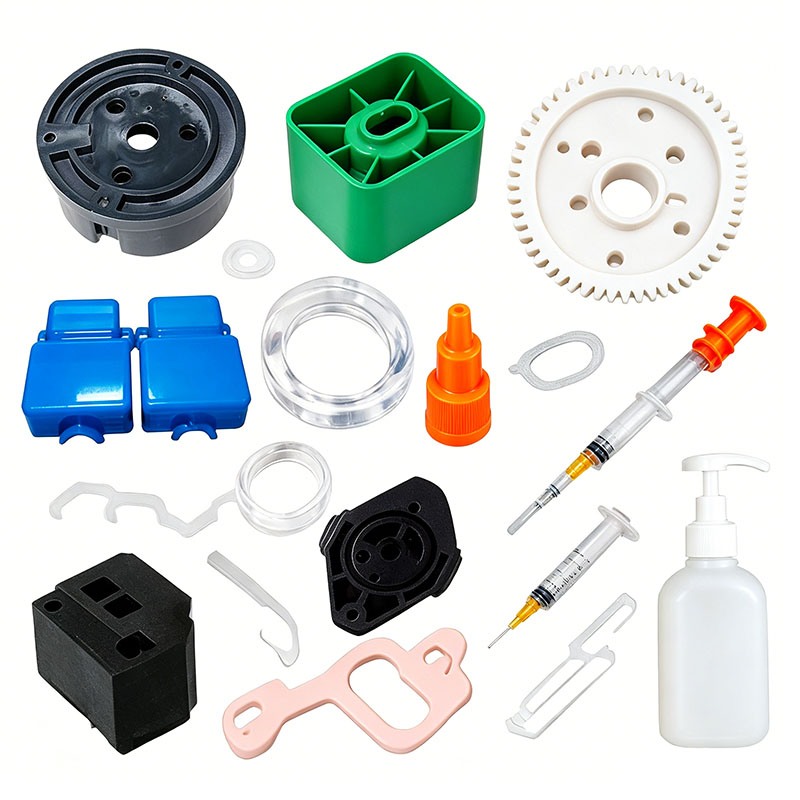
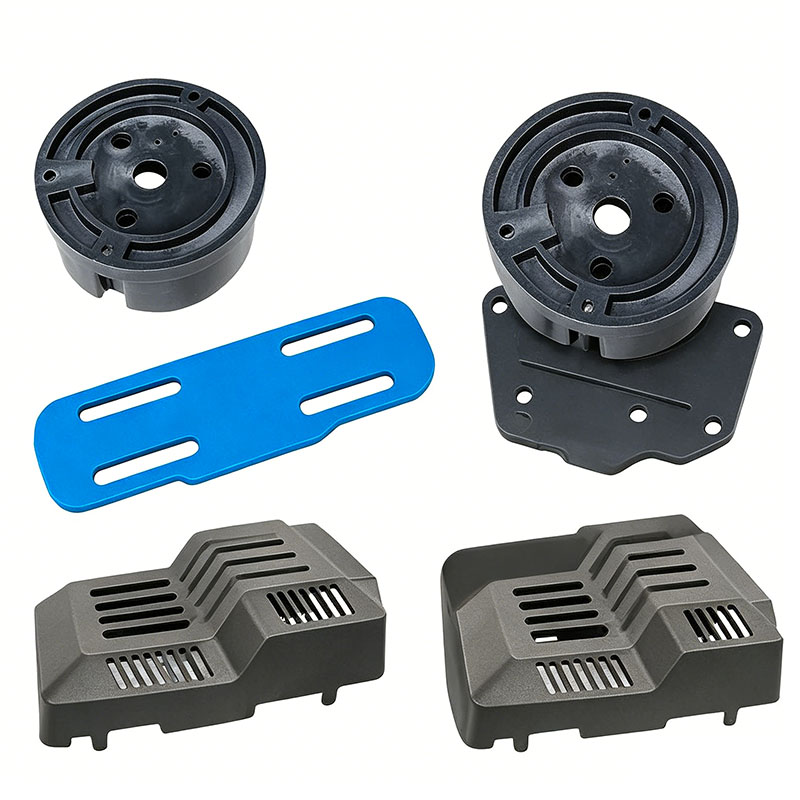
Литье мелких пластиковых деталей
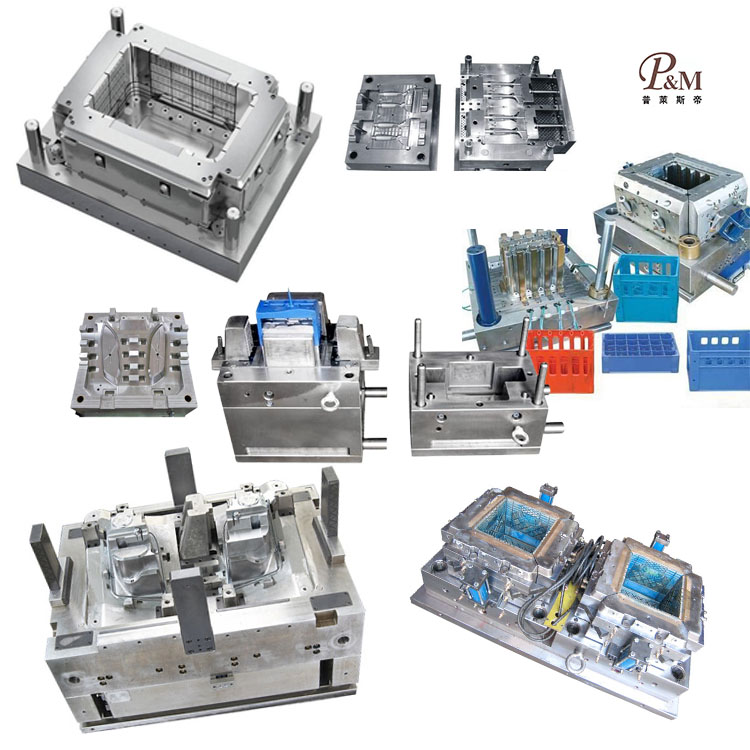
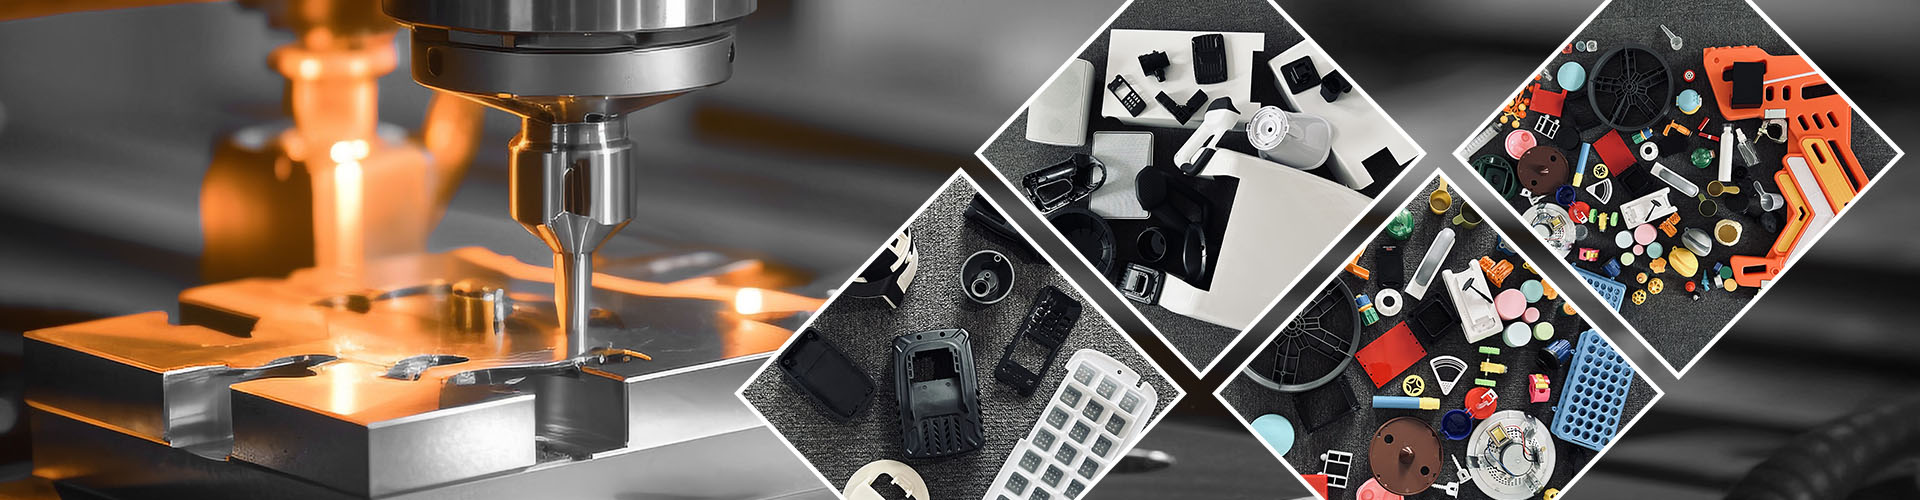
Компания Ningbo (P&M) Plastic Metal Products Co., Ltd. имеет 17-летний опыт производства пресс-форм и может изготавливать небольшие пластиковые детали по индивидуальному заказу. Мы предоставляем профессиональные индивидуальные услуги по формованию небольших пластиковых деталей и являемся профессиональным производителем небольших пластиковых формованных деталей. Мы имеем достаточный опыт в выборе сырья для продукции и материалов форм. В процессе изготовления небольших пластиковых формованных деталей наша фабрика может предоставить комплексное обслуживание. У нас есть проектные и производственные возможности, связанные с литьем небольших пластиковых деталей, таких как: проектирование САПР, изготовление пресс-форм, литье под давлением, производство пластиковых изделий, сборка и другие технологии.
Отправить запрос
Описание продукта
Кроме того, наша компания установила отношения сотрудничества с поставщиками пластикового сырья, производителями полиграфии и т. д., чтобы обеспечить поставки сырья и качество печати. Благодаря нашему богатому опыту и отличной цепочке поставок, наша компания может предоставить клиентам высококачественные индивидуальные формовочные изделия из небольших пластиковых деталей, отвечающие их конкретным потребностям. В то же время у нас есть 10-летний опыт профессионального обслуживания внешней торговли, мы понимаем процесс внешней торговли и лучше обслуживаем наших клиентов. Для формования небольших пластиковых деталей мы можем изготовить соответствующие пластиковые детали, что в основном делается с помощью литьевых форм.
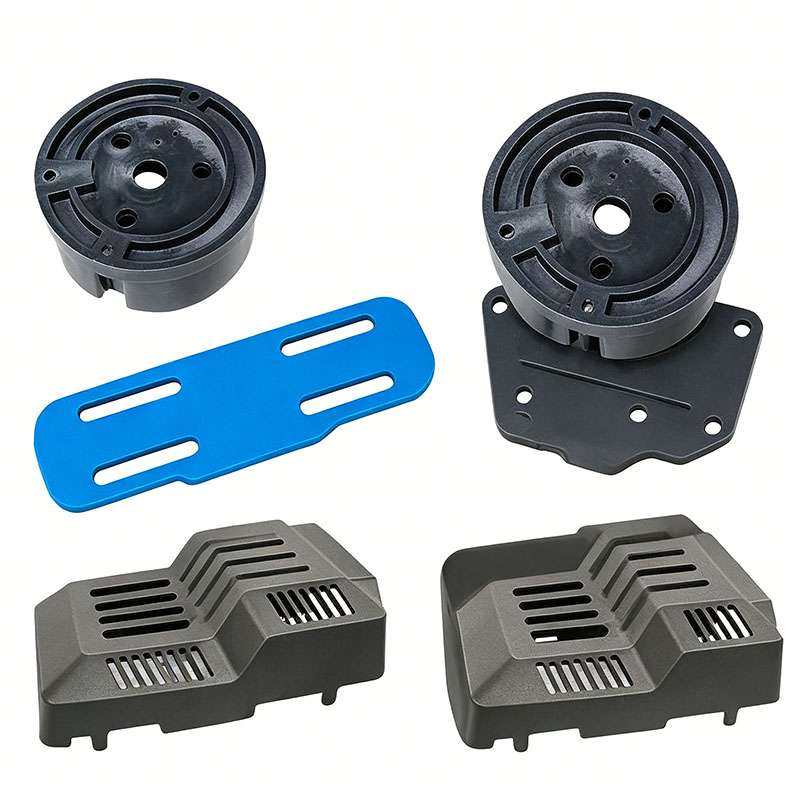
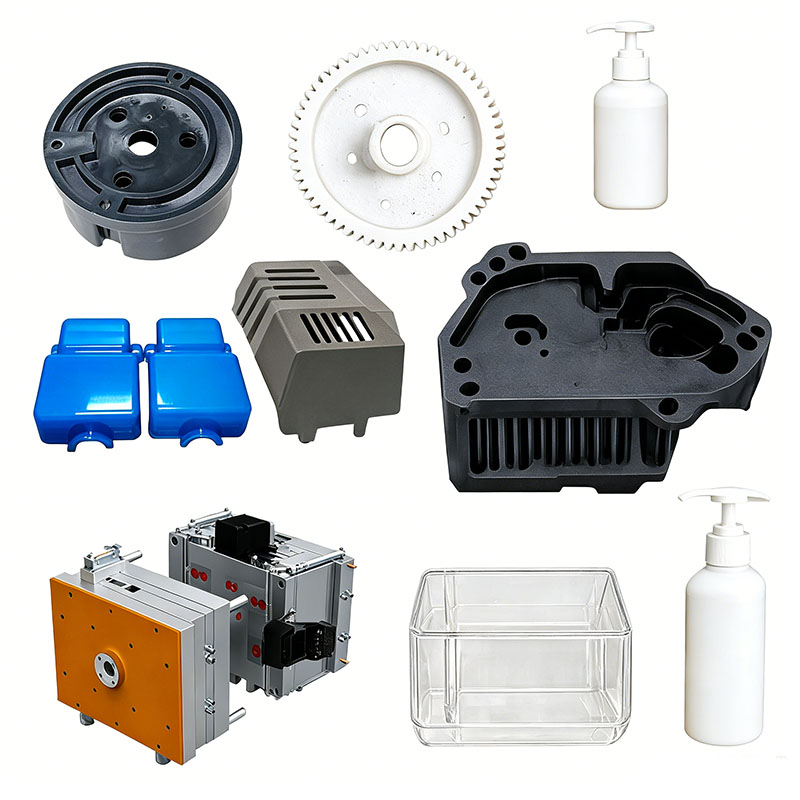
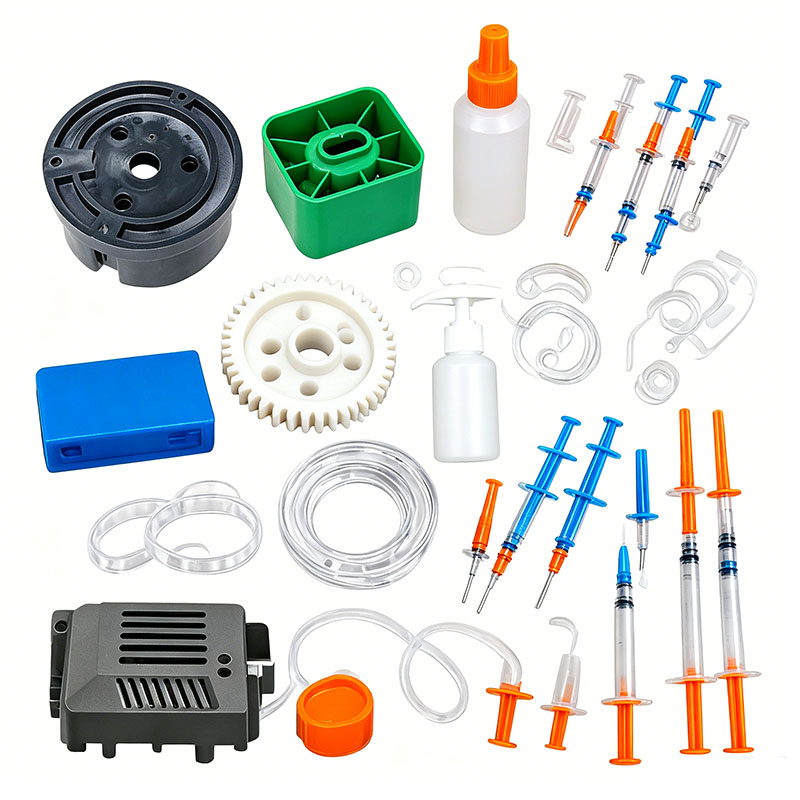
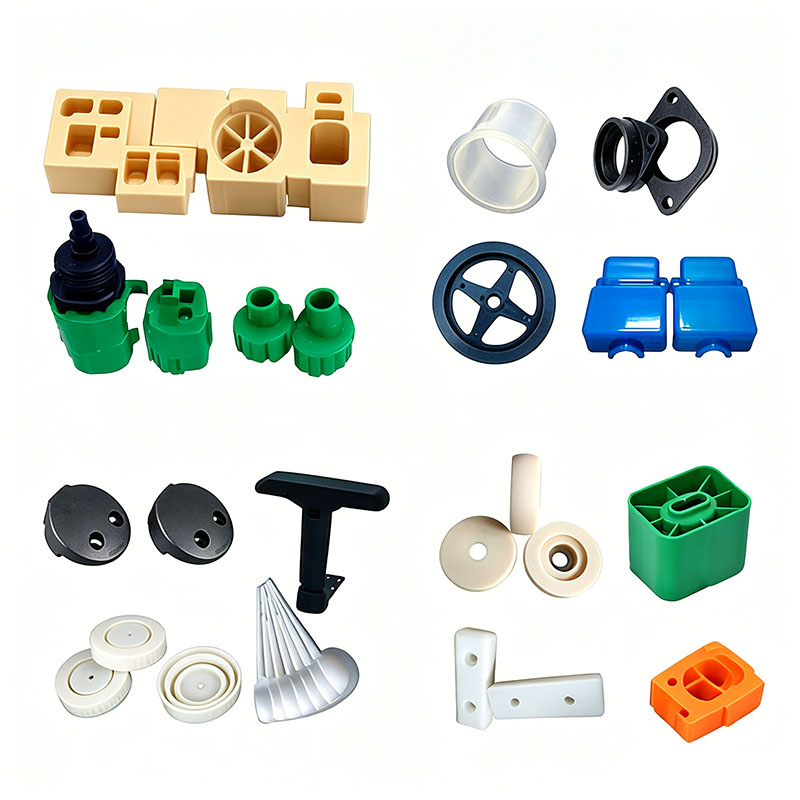
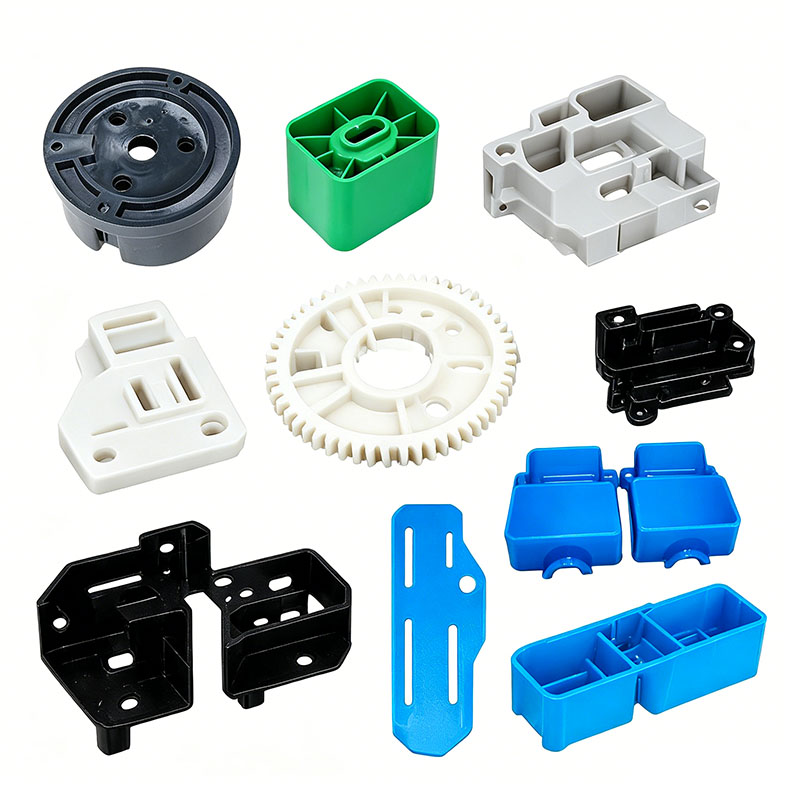
Небольшие детали, отлитые под давлением, обычно представляют собой легкие, компактные пластиковые детали с толщиной стенок 1–2,5 мм, обычно изготавливаемые с использованием многоместных форм (8, 16, 32 или более полостей). Примеры включают клеммы электронных разъемов, защелки, прокладки, шестерни, основания переключателей, втулки жгутов проводов, кронштейны для небольших приборов, металлопластиковые втулки, компоненты игрушек и заглушки для оборудования. Эти детали характеризуются короткими путями течения расплава, высокой скоростью наполнения, ограниченным вентиляционным пространством, хрупкими выталкивающими штифтами, склонными пробивать деталь, и строгими требованиями к постоянству размеров в партиях. Некоторые прецизионные компоненты также должны соответствовать определенным критериям, касающимся допусков сборки, износостойкости, огнестойкости, водонепроницаемости и термостойкости. Управление формованием сосредоточено на пяти основных областях: сушка сырья, балансировка многокамерной формы, высокоскоростное заполнение и вентиляция, точный контроль температуры для минимизации деформации и защита во время микровыталкивания. Ключевые моменты формования для каждого модуля подробно описаны ниже.
I. Предварительная обработка сырья и основы формования
Хотя мелкие детали требуют минимального количества материала на один выстрел и требуют короткого времени пребывания винта, условия высокого сдвига могут легко привести к деградации материала, обнажению волокон и появлению серебряных полос; поэтому стандарты предварительной обработки сырья не должны нарушаться.
Выбор сырья и управление переизмельчением
Для косметических деталей общего назначения выбирается АБС или модифицированный ПП; POM или PA6, армированный стекловолокном, используется для прецизионных износостойких зубчатых передач и скользящих защелок; огнестойкий PA или PC/ABS используется для электронных разъемов и оснований переключателей; ПК используется для небольших прозрачных линз и крышек индикаторов.
Использование вторичного измельчения (отходов литников/литников) строго запрещено для мелких прецизионных несущих деталей и огнестойких электронных компонентов, поскольку примеси и деградировавшие молекулы в повторном измельчении могут поставить под угрозу структурную прочность и огнезащитные свойства. Для стандартных декоративных деталей коэффициент измельчения должен быть ниже 10 %; материал должен быть равномерно гранулирован и просеян для удаления крупных частиц и предотвращения неравномерного заполнения нескольких полостей. В смесях материалов используются антиадгезивы с низким расплыванием для пресс-форм, чтобы предотвратить расплывание поверхности или заедание сборки на сопрягаемых поверхностях деталей с жесткими допусками. Материалы, армированные стекловолокном, смешиваются на низких скоростях, чтобы минимизировать разрыв волокон и обеспечить постоянную износостойкость готовых деталей. **Руководство по смешиванию материалов**
Используйте небольшой вертикальный миксер со скоростью 250–300 об/мин; достаточно времени перемешивания 5–8 минут, длительное перемешивание не требуется. Смешивайте небольшие детали разных цветов отдельно и точно контролируйте соотношение маточной смеси, чтобы предотвратить изменение цвета от партии к партии. Храните огнестойкие материалы и нейлон отдельно; не смешивайте их с ПП или АБС, чтобы не ухудшить свойства материала. Загерметизируйте смесительный барабан после обработки, чтобы исключить попадание пыли; Мелкая пыль, попадающая в многополую форму, может легко вызвать закупорку вентиляционных отверстий и появление черных пятен на изделии.
**Обязательные требования к сушке и осушению**
ПК, ПА и ПК/АБС обладают высокой гигроскопичностью; даже крошечные пузырьки могут вызвать пробой диэлектрика электронных компонентов или разрушение конструкции несущих частей. Сушить PC при 110°C в течение 4 часов, PA6+GF при 110°C в течение 4 часов и ABS при 80°C в течение 3 часов. ПП и ПОМ имеют низкое водопоглощение; просто высушите их при температуре 60°C в течение 1 часа во влажной среде, чтобы удалить поверхностную влагу. Учитывая небольшую емкость бункера небольших машин, сушите сырье небольшими партиями, чтобы избежать повторного впитывания влаги при длительном хранении; повторно высушите материалы, если машина простаивает более одного часа.
**II. Проектирование и настройка машины для небольших многоместных форм**
Пресс-формы для изготовления мелких деталей обычно имеют многополостную компоновку. Ключевые проблемы включают в себя балансировку потока расплава по полостям, вентиляцию узких участков и предотвращение пробивания детали тонкими выталкивающими штифтами.
**Сталь и конструкция пресс-формы**
Для небольших деталей, требующих косметического ремонта, используйте сталь с зеркальной полировкой 718H или S136, чтобы после полировки поверхность не царапалась. Примените азотирование к формам для деталей из армированного стекловолокном или ПОМ, чтобы противостоять высокоскоростной эрозии расплава. Все углы проектируйте радиусом не менее R0,5; острые углы в крошечных деталях создают концентрацию напряжений, из-за которой они могут сломаться. Поддерживайте точность прилегания линии разъема в пределах ≤0,01 мм, чтобы избежать мелких заусенцев, которые могут помешать сборке.
**Конструкция балансировки литников (сердцевина многоместных форм)**
Для форм с 16 или 32 гнездами используйте сбалансированную систему направляющих, в которой длина и диаметр направляющих одинаковы для всех полостей; это предотвращает такие проблемы, как короткие кадры (недостаточное заполнение) или вспышка (переполнение) в определенных полостях. Для мелких деталей предпочтительны точечные или боковые литники; их небольшие размеры сводят к минимуму необходимость обрезки после формования. В прецизионных механизмах используются подводные ворота, которые автоматически срезаются, тем самым повышая эффективность автоматизации.
Оптимизация охлаждения и вентиляции
Мелкие детали имеют тонкие стенки и быстро охлаждаются, однако тонкие ребра и выступы склонны к накоплению тепла и образованию вмятин. В форме используется густая сеть мелких охлаждающих каналов, расположенных рядом с полостями, чтобы обеспечить равномерную температуру формы. Регулятор температуры формы обеспечивает точную регулировку: 50–60°C для ABS, 80–90°C для POM и выше 80°C для нейлона, армированного стекловолокном.
Мелкие детали очень чувствительны к газозахватывающим дефектам. Для каждой полости вырезаются независимые вентиляционные прорези (глубиной 0,010–0,012 мм, шириной 3–5 мм), а на ребрах, линиях сварки и местах прохождения потока добавляются вентиляционные вставки для облегчения быстрой эвакуации газа при высокоскоростном заполнении, предотвращения подгорания, коротких выстрелов и хрупкости линий сварного шва.
Защита системы выброса
Выталкиватели для мелких деталей имеют малый диаметр (φ1–φ3 мм); Высокоскоростной выброс может привести к пробитию детали или вызвать побеление под напряжением. Используется комбинация нескольких тонких штифтов, гильзовых и плоских выталкивателей, при этом штифты располагаются в толстостенных участках вдали от косметических или сопрягаемых поверхностей. Двухступенчатый профиль скорости выброса — медленное начальное высвобождение, за которым следует быстрое выбрасывание — используется для минимизации локализованного напряжения. Для тонких гильзообразных деталей добавляются выталкивающие блоки, чтобы предотвратить изгиб или деформацию во время извлечения из формы.
Ввод в эксплуатацию пресс-формы
Мелкие детали производятся на термопластавтоматах 100Т–300Т; Многоместные формы требуют достаточной силы зажима, чтобы предотвратить раскрытие формы или мигание во время высокоскоростного впрыска. Каналы охлаждения промываются индивидуально, чтобы исключить засорение, а защита пресс-формы от низкого давления откалибрована так, чтобы запускать автоматическое открытие пресс-формы даже при малейших остатках на литнике, предотвращая повреждение деликатных полостей. Перед изготовлением огнезащитных деталей инжекторный ствол тщательно очищается от остатков других материалов.
Мы являемся небольшим производителем формовочных изделий из пластика, обеспечивая высококачественное производство небольших формованных деталей из пластика. Если вы хотите изготовить / разработать небольшие пластиковые формовочные изделия, вы можете найти нас. У нас есть профессиональный дизайн литьевых форм и отработанные технологии производства, предоставляющие вам комплексное обслуживание: от проектирования продукта-изготовления пресс-форм-производства продукта-упаковки продукта-транспортировки продукта, мы можем помочь вам во всех звеньях. Пока вы обращаетесь к нам, мы предоставим вам максимальный сервис и удовлетворим вас с точки зрения качества продукции, сроков производства, информационного диалога и т. д.
|
Название продукта |
Формование беговой дорожки |
|
Пожалуйста, предоставьте |
2D, 3D, образцы или размер фотографии с разных ракурсов |
|
Время пресс-формы |
20-35 дней |
|
Время продукта |
7-15 дней |
|
Точность пресс-формы |
+/- 0,01 мм |
|
Жизнь пресс-формы |
50-100 миллионов выстрелов |
|
Производственный процесс |
Аудиторские чертежи - анализ течения пресс-формы - проверка конструкции - нестандартные материалы - обработка пресс-форм - обработка стержней - Электродная обработка - Система направляющих обработка - обработка и заготовка деталей - приемка механической обработки - полость процесс обработки поверхности - сложный режим Штамповка - Весь Покрытие поверхности формы - Монтажная пластина - образец формы - испытание образца - отправка образцы |
|
Полость формы |
Одна полость, несколько полостей или одна и та же разные продукты можно делать вместе |
|
Материал пресс-формы |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Система бегунков |
Горячий бегун и холодный бегун |
|
Базовый материал |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Заканчивать |
Выточка слова, зеркальный блеск, матовая поверхность, стрии |
|
Стандартный |
HASCO, DME или в зависимости от |
|
Основная технология |
Фрезерование, шлифование, ЧПУ, электроэрозионная обработка, проволока резка, резьба, электроэрозионная обработка, токарные станки, обработка поверхности и т. д. |
|
Программное обеспечение |
CAD,PRO-E,UG Время проектирования: 1-3 дня (нормальные обстоятельства) |
|
Материал изделия |
АБС, ПП, ПК, ПА6, ПА66, ТПУ, ПОМ, ПБТ, ПВХ, УПП, ПММА, ТПЭ, ПК/АБС, ТПВ, ТПО, ТПР, ЭВА, ПЭВП, ПЭНП, ХПВХ, ПВДФ, ППСУ.ППС. |
|
Система качества |
ИСО9001:2008 |
|
Установите время |
20 дней |
|
Оборудование |
ЧПУ, электроэрозионная обработка, резка Машины, оборудование для обработки пластмасс и т. д., пресс-форма для пластиковых чемоданов Zhe Jiang |


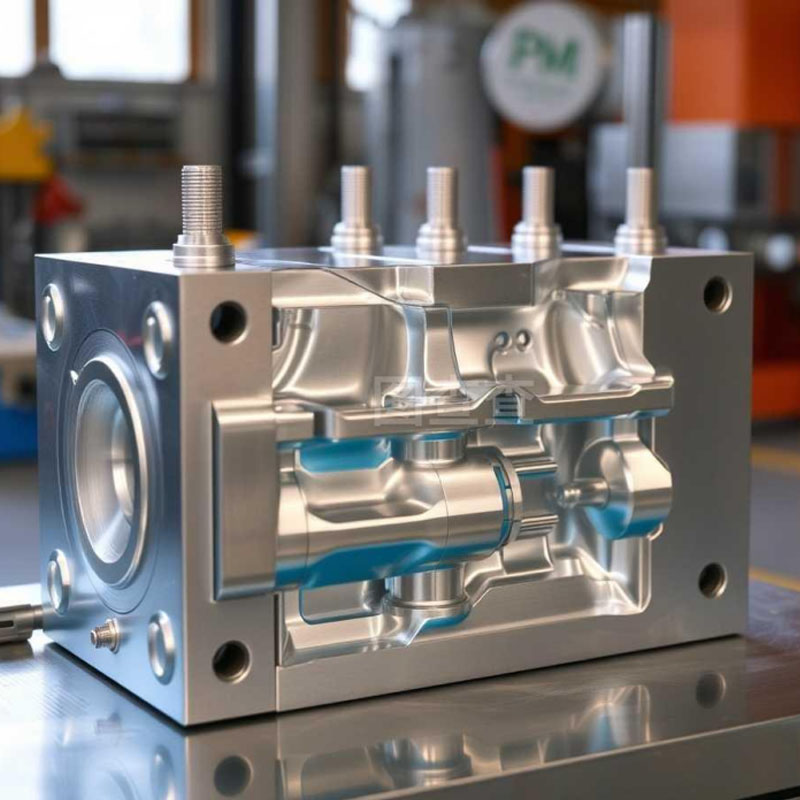
Изготовление пластиковых литьевых форм

Характеристики пластикового формования

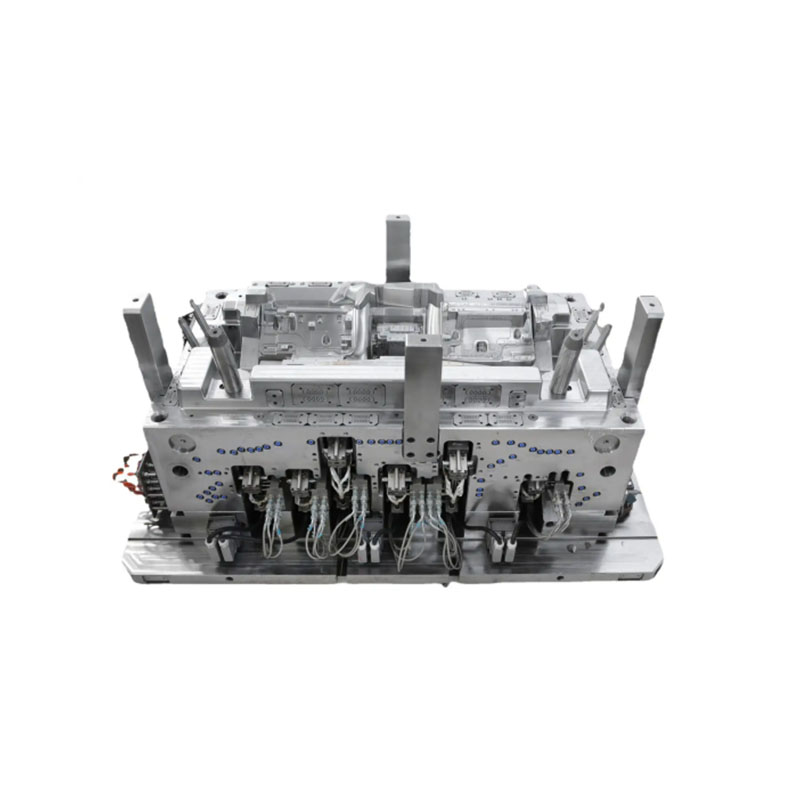
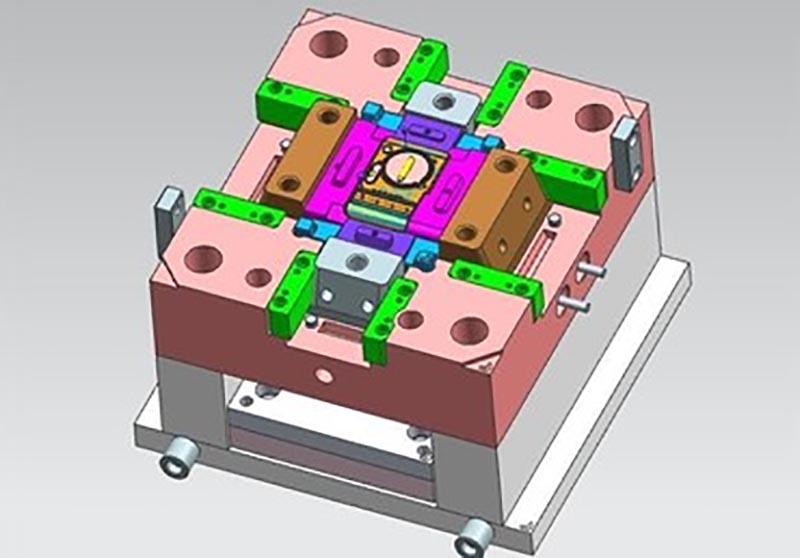
Конструкция пресс-формы:



Процесс транзакции:

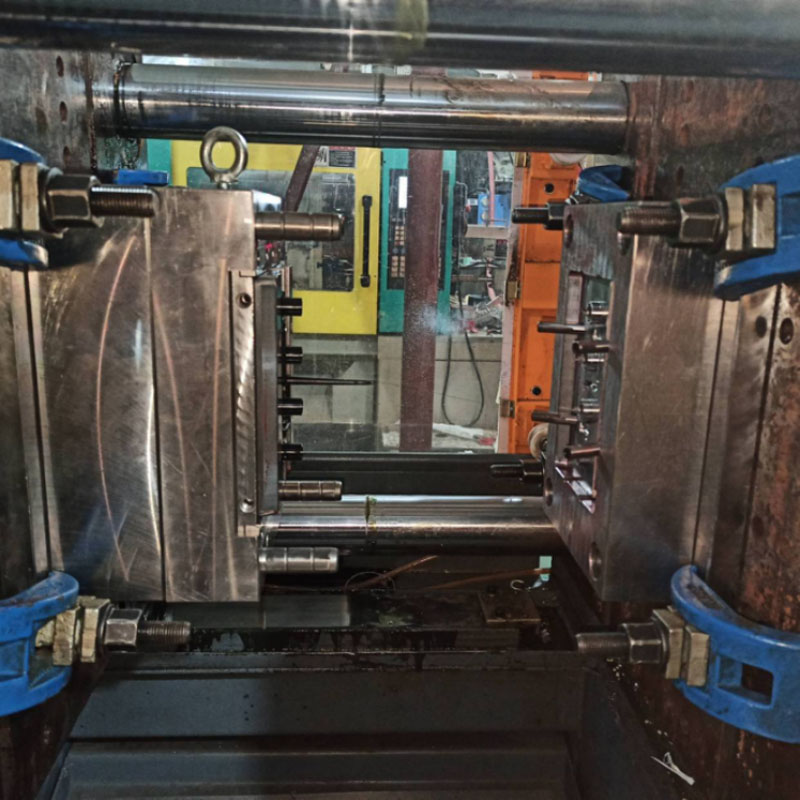
Тестирование пресс-формы:


Упаковка продукта

Фабрика
Мы являемся фабрикой по изготовлению пластиковых форм на заказ. Наша фабрика занимается изготовлением пластиковых форм для литья под давлением. У нас есть 17-летний опыт работы в области профессиональных пластиковых форм на заказ и 10-летний опыт внешней торговли. Мы являемся поставщиком пластиковых форм на заказ. Мы можем предоставить индивидуальные услуги по изготовлению пластиковых форм. Наша фабрика может изготовить пластиковые детали методом литья под давлением, и качество продукции вас удовлетворит.
У нас более 50 высокопроизводительных машин и сотни инженеров и дизайнеров. Мы можем предоставить комплексное обслуживание: от проектирования продукта - изготовления пресс-форм - производства продукта - упаковки продукта - транспортировки. У нас есть полная производственная цепочка. Мы можем удовлетворить все ваши требования.
Услуги, которые мы предоставляем:
Профессиональное обслуживание индивидуальных пресс-форм, проектирование и производство пластиковых форм. Производство пластиковых изделий, дизайн изделий, проектирование пресс-форм, настройка выдувных форм, настройка ротационных форм, настройка пресс-форм для литья под давлением. Услуги 3D-печати, производственные услуги с ЧПУ, упаковка продукции, индивидуальная упаковка, услуги доставки.










Мы всегда придерживаемся принципов качества прежде всего и времени прежде всего. Предоставляя клиентам продукцию высочайшего качества, постарайтесь максимизировать эффективность производства и сократить время производства. Мы с гордостью сообщаем каждому клиенту, что наша компания не потеряла ни одного клиента с момента своего создания. Если возникнут проблемы с продуктом, мы будем активно искать решение и возьмем на себя ответственность до конца.

Часто задаваемые вопросы
В1: вы торговая компания или производитель?
О: Мы производители.
В2. Когда я могу получить предложение?
О: Обычно мы указываем цену в течение 2 дней после получения вашего запроса.
Если вам очень срочно, пожалуйста, позвоните нам или сообщите нам по электронной почте, чтобы мы могли сначала предложить вам цену.
Вопрос 3. Как долго занимает время изготовления плесени?
О: Все зависит от размера и сложности изделия. Обычно срок выполнения составляет 25 дней.
Вопрос 4. У меня нет 3D-чертежа, как мне начать новый проект?
О: вы можете предоставить нам образец литья, мы поможем вам завершить дизайн 3D-чертежа.
Вопрос 5. Перед отправкой, как убедиться в качестве продукции?
О: если вы не приедете на нашу фабрику и у вас не будет третьей стороны для проверки, мы будем вашим инспектором.
Мы предоставим вам видео с подробными сведениями о производственном процессе, включая отчет о процессе, структуру размеров продукции и детали поверхности, детали упаковки и так далее.
Вопрос 6. Каковы ваши условия оплаты?
О: Оплата пресс-формы: 40% предоплата банковским переводом заранее, 30% вторая оплата пресс-формы перед отправкой первых пробных образцов, 30% баланс пресс-формы после того, как вы согласуете окончательные образцы.
B: Оплата производства: 50% предоплата, 50% перед отправкой готового товара.
В7: Как вы делаете наш бизнес долгосрочным и хорошим отношением?
А:1. Мы сохраняем хорошее качество и конкурентоспособную цену, чтобы гарантировать нашим клиентам выгоду от продукции самого высокого качества.
2. Мы уважаем каждого клиента как нашего друга, искренне ведем с ними бизнес и дружим, независимо от того, откуда они родом.
Горячие Теги: Литье мелких пластиковых деталей, Китай, Производитель, Поставщик, Фабрика, Индивидуальные, Оптовая торговля, Купить, Качество, Последние продажи, Сделано в Китае
Связанная категория
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.